தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

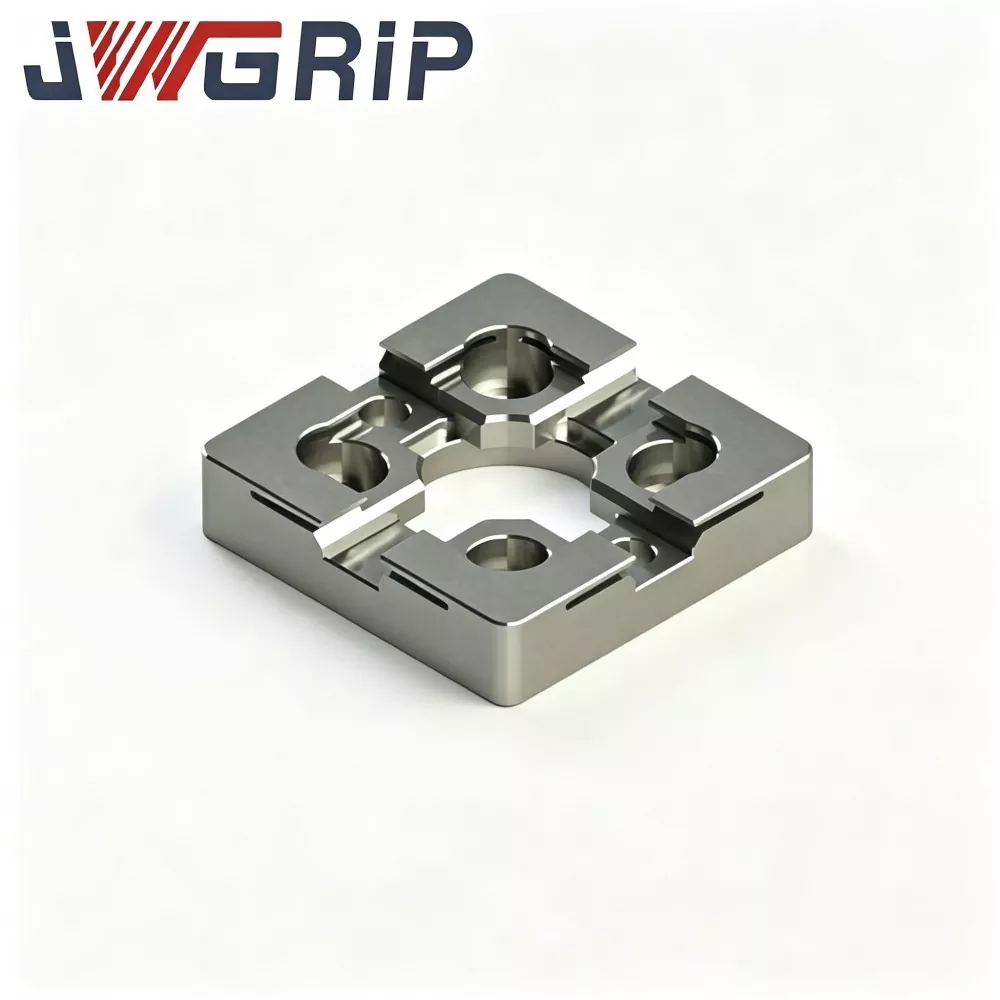
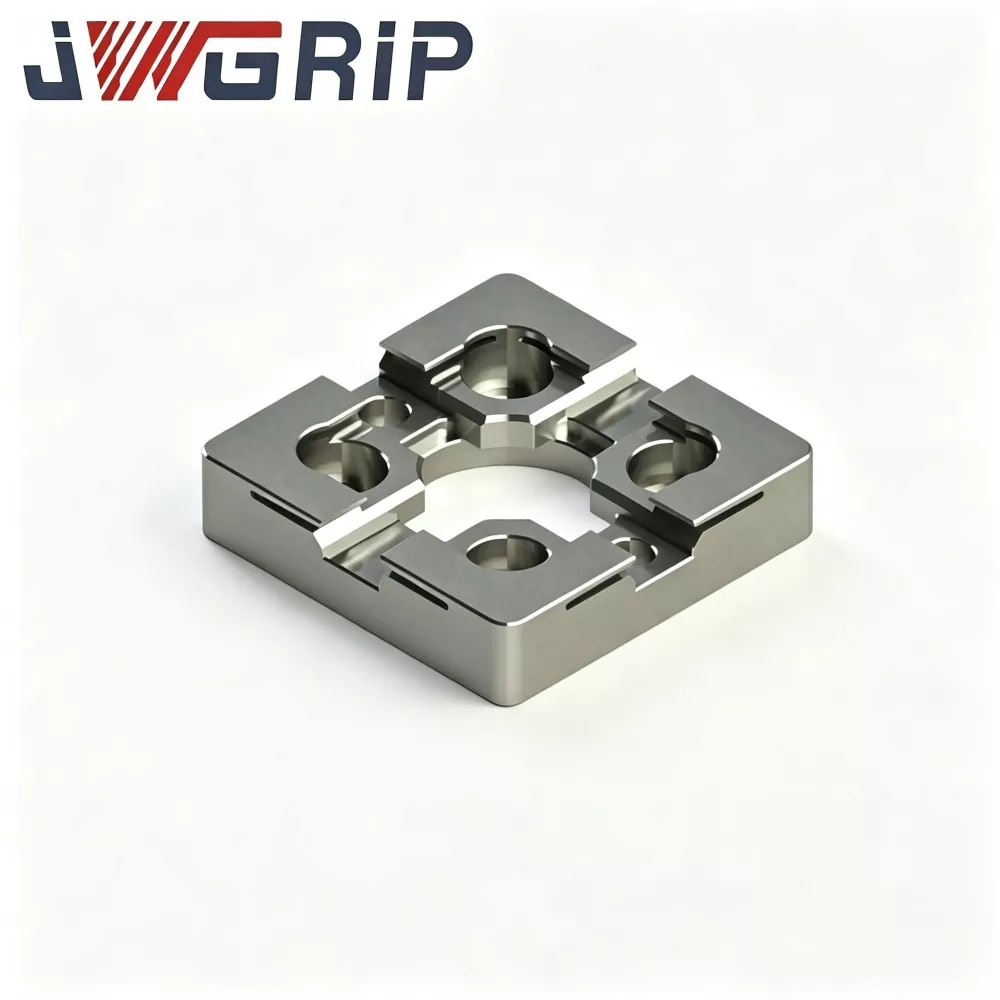
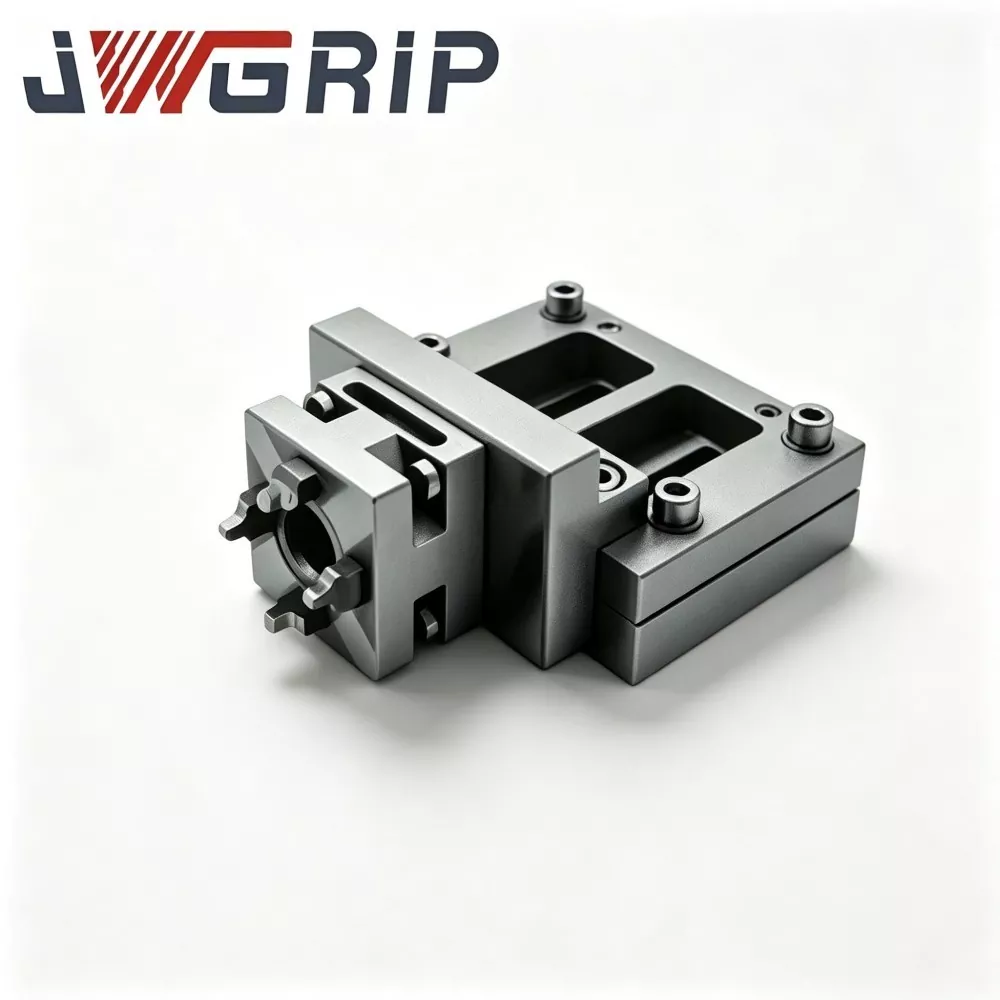
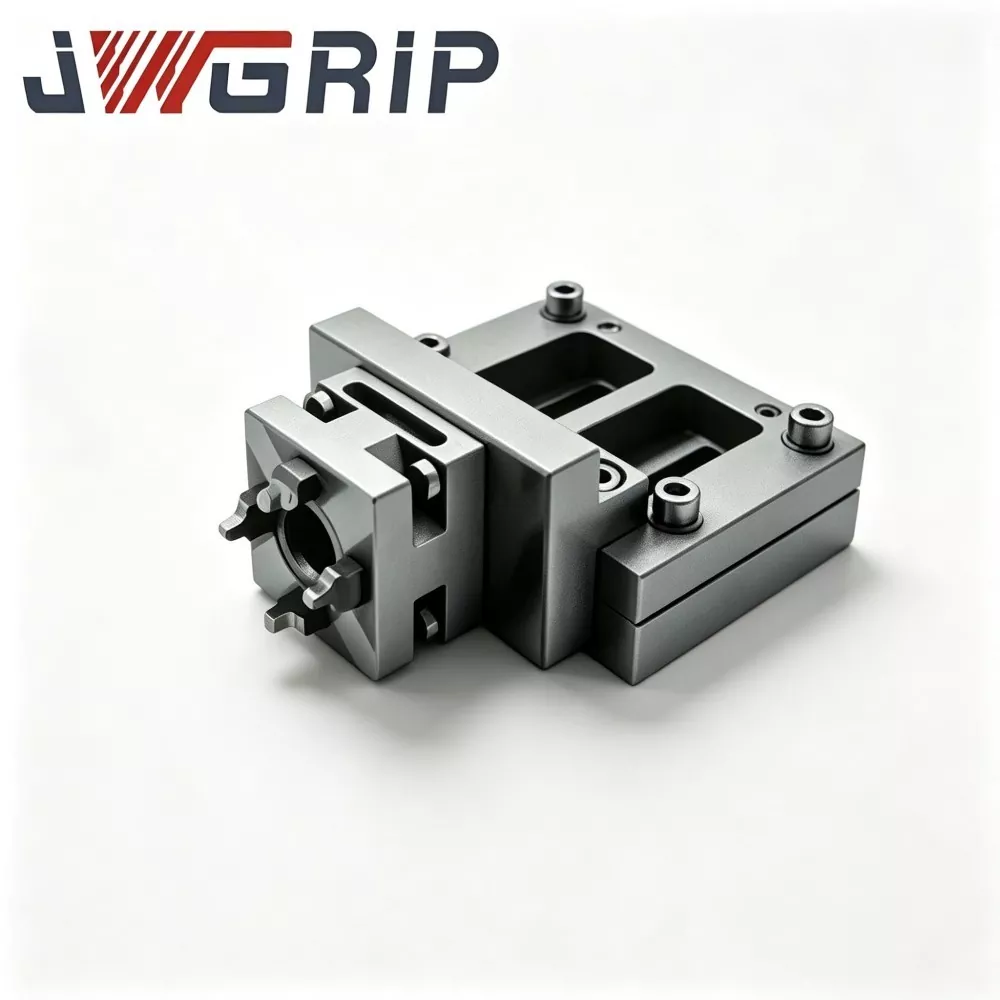
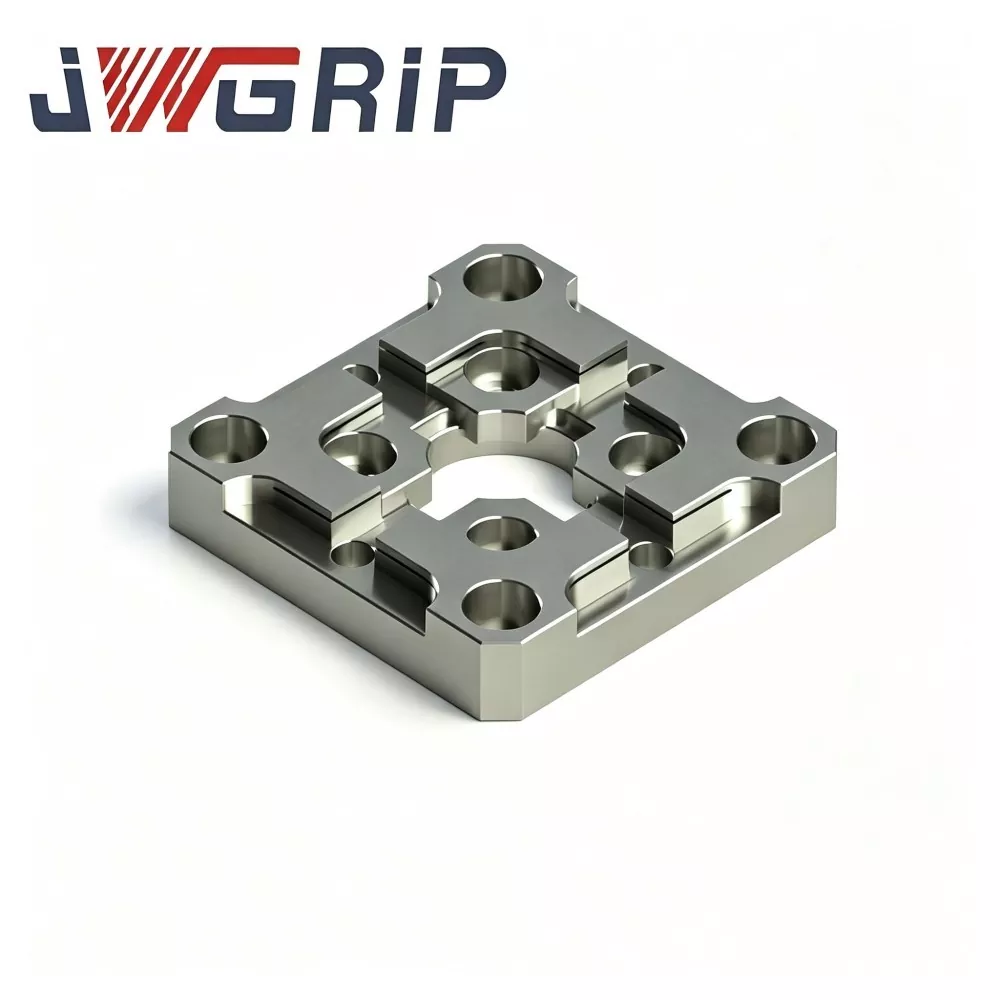
R-வகை 54x54 EDM மையப்படுத்தல் தட்டு
JWGRIP என்பது சீனாவில் R-Type 54x54 EDM சென்டரிங் பிளேட்டின் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், நிலையான விவரக்குறிப்புகள் முழுமையாக கையிருப்பில் உள்ளன மற்றும் காம்பாக்ட் EDM இயந்திரம் மற்றும் துல்லியமான மோல்ட் பட்டறை திட்டங்களுக்கான உலகளாவிய மொத்த ஆர்டரை ஆதரிக்கிறது. இது சிறிய அளவிலான சிங்கர் EDM உபகரணங்கள், மினி எலக்ட்ரோடு ஜிக்ஸ் மற்றும் மல்டி-கேவிட்டி துல்லியமான மோல்ட் செயலாக்க காட்சிகளுக்காக சிறப்பாக வடிவமைக்கப்பட்ட அணிய-எதிர்ப்பு உயர்-துல்லியமான ஒருங்கிணைக்கப்பட்ட பொசிஷனிங் பெஞ்ச்மார்க் ஃபிக்ச்சர் ஆகும். இது உகந்த R-வகை ட்ரான்சிஷனல் பொசிஷனிங் தோள்பட்டை அமைப்பு மற்றும் வெப்ப நிலைத்தன்மையான இயந்திர செயல்திறன் ஆகியவற்றை ஒரு யூனிட்டாக ஒருங்கிணைக்கிறது, பாரம்பரிய வலது கோண மினியேச்சர் சென்ட்ரிங் பிளேட்களின் எளிதான வெளியேற்ற உடைகள் மற்றும் மூலையில் சிப்பிங் குறைபாடுகளை நீக்குகிறது.
இந்த உயர் நிலைப்புத்தன்மை கொண்ட R-வகை 54x54 EDM சென்டரிங் பிளேட் பிரீமியம் வெப்ப நிலைப்படுத்தப்பட்ட அலாய் டூல் ஸ்டீலை மூலப்பொருளாக ஏற்றுக்கொள்கிறது, பல சுழற்சி அழுத்த-நிவாரண வயதான சிகிச்சை, உள்ளூர் மேற்பரப்பு கடினப்படுத்துதல் மற்றும் அதி-துல்லியமான இரட்டை முகம் அரைக்கும் தொழில்நுட்பம் மூலம் செயலாக்கப்படுகிறது. மேம்படுத்தப்பட்ட R-வகை இடைநிலை தோள்பட்டை அமைப்பு, மீண்டும் மீண்டும் மின்முனை-ஜிக் நறுக்குதல் மற்றும் அடிக்கடி ஏற்றுதல்-இறக்குதல் சுழற்சிகள் ஆகியவற்றின் போது செறிவூட்டப்பட்ட தொடர்பு அழுத்தத்தை திறம்பட சிதறடிக்கிறது, உள்தள்ளல் சேதம் மற்றும் மூலையில் உள்ள தேய்மானத்தை வெகுவாகக் குறைக்கிறது, மேலும் நிலையான மையப்படுத்தப்பட்ட பெஞ்ச்மார்க் துல்லியத்தை நிரந்தரமாகத் தக்கவைக்கிறது. வெப்ப நிலைப்படுத்தப்பட்ட எஃகு உடல், பட்டறை வெப்பநிலை ஏற்ற இறக்கத்தால் ஏற்படும் கட்டமைப்பு சிதைவு மற்றும் பரிமாண விலகலை திறம்பட தவிர்க்கிறது, உயர் அதிர்வெண் தொகுதி உற்பத்தியில் சிறந்த சமதளம் மற்றும் நீண்ட கால பரிமாண நிலைத்தன்மையை உறுதி செய்கிறது.
இது சிறிய அளவிலான தாமிரம், கிராஃபைட் மற்றும் தாமிரம்-டங்ஸ்டன் மின்முனைகளின் நிலைப்படுத்தல் தேவைகளுக்கு ஏற்றவாறு பொருந்துகிறது, கையேடு முன்-மையப்படுத்துதல் நேரத்தை கணிசமாகக் குறைக்கிறது, திரட்டப்பட்ட கைமுறை அளவுத்திருத்தப் பிழைகளை நீக்குகிறது மற்றும் தேய்ந்த தீப்பொறி இடைவெளி மற்றும் குறைபாடுள்ள சிறிய குழி பெஞ்ச்மார்க் விவரங்களின் தொழில்துறை வலி புள்ளிகளைத் தீர்க்கிறது. இது நிலையான ஸ்டாக் சப்ளை மற்றும் மவுண்டிங் ஹோல் லேஅவுட் மற்றும் பொசிஷனிங் பாஸ் சுயவிவரங்களின் OEM மாற்றத்தை ஆதரிக்கிறது, மினியேச்சர் இன்செர்ட் மற்றும் மல்டி-கேவிட்டி மோல்ட் EDM தொகுதி செயலாக்கத்திற்கான நம்பகமான மற்றும் மீண்டும் மீண்டும் செய்யக்கூடிய உயர்-துல்லியமான பொருத்துதல் தீர்வுகளை வழங்குகிறது.
நடைமுறை வலி புள்ளிகள்
மைக்ரோ-கனெக்டர்கள் மற்றும் மெடிக்கல் மினியேச்சர் மோல்டுகளைச் செயலாக்கும் காம்பாக்ட் சின்கர்-ஈடிஎம் பட்டறைகள் வழக்கமான சிறிய-வடிவ மையப்படுத்தும் தட்டுகளிலிருந்து உள்ளார்ந்த குறைபாடுகளை எதிர்கொள்கின்றன:
வழக்கமான சிறிய மைய-தட்டுகள் கூர்மையான கோண உள் தோள்களைப் பயன்படுத்துகின்றன. நறுக்குதல் தாக்கம் குறுகிய மூலை மண்டலங்களில் அழுத்தத்தை குவிக்கிறது. கண்ணுக்குத் தெரியாத மைக்ரோ உள்தள்ளல்கள் படிப்படியாக உருவாக்கப்படுகின்றன, இது வழக்கமான காட்சி ஆய்வு மூலம் கண்டறிய முடியாது.
தொடர்ச்சியான உற்பத்தியின் போது குறிப்புகளை மையப்படுத்துதல் அமைதியாக நகர்கிறது, இதன் விளைவாக சீரற்ற தீப்பொறி இடைவெளி, சீரற்ற குழி பக்க சுவர் அரிப்பு மற்றும் அதிக மதிப்புள்ள சிறிய அச்சு செருகல்களுக்கான ஸ்கிராப் ஆபத்து.
JWGRIP மேலே குறிப்பிடப்பட்ட வலி புள்ளிகளுக்கு R-வகை 54x54 EDM மையப்படுத்தல் தகட்டை மேம்படுத்துகிறது:
1. ஸ்மூத் R-வகை ட்ரான்சிஷனல் பொசிஷனிங்-தோள்பட்டை நறுக்குதல் தொடர்பு அழுத்தத்தை மறுபகிர்வு செய்கிறது மற்றும் அடிக்கடி எலக்ட்ரோடு-ஜிக் ஏற்றுதல்-அன்லோடிங் சுழற்சிகளின் கீழ் மைக்ரோ-இன்டென்டேஷன் & கார்னர்-சிப்பிங் அபாயத்தைக் குறைக்கிறது.
2. வெப்ப-நிலைப்படுத்தப்பட்ட அலாய்-டூல்-ஸ்டீல் சப்ஸ்ட்ரேட் மற்றும் பல-நிலை வயதானது கச்சிதமான EDM இயந்திரங்களின் கேபினட் சுற்றுப்புற வெப்பநிலை ஏற்ற இறக்கத்தால் தூண்டப்படும் முக்கிய சிதைவைக் கட்டுப்படுத்துகிறது.
3. இரட்டை முகம் தீவிர துல்லியமான அரைத்தல், நிலையான இயந்திர-மையப்படுத்துதல் தரவுக்கு நம்பகமான தட்டையான மற்றும் இணையான தன்மைக்கு உத்தரவாதம் அளிக்கிறது.
4. கைமுறை முன்-மையப்படுத்துதல் பணிப்பாய்வுகளை எளிதாக்குகிறது மற்றும் சிறிய சிக்கலான மோல்ட் செருகல்களுக்கான ஒட்டுமொத்த நிலைப்படுத்தல் பிழையைக் குறைக்கிறது, தொகுதி மைக்ரோ-அச்சு EDM பணிகளுக்கு மீண்டும் துல்லியத்தை மேம்படுத்துகிறது.
5. கச்சிதமான 54×54 தடம் வரையறுக்கப்பட்ட அட்டவணை-இடத்தை மாற்றியமைக்கிறது; ஹோல்-பேட்டர்ன் மற்றும் பொசிஷனிங்-பாஸிற்கான OEM தனிப்பயன்-மாற்றம் சிறப்பு சிறிய தானியங்கு-EDM-செல் திட்டங்களுக்கு கிடைக்கிறது.
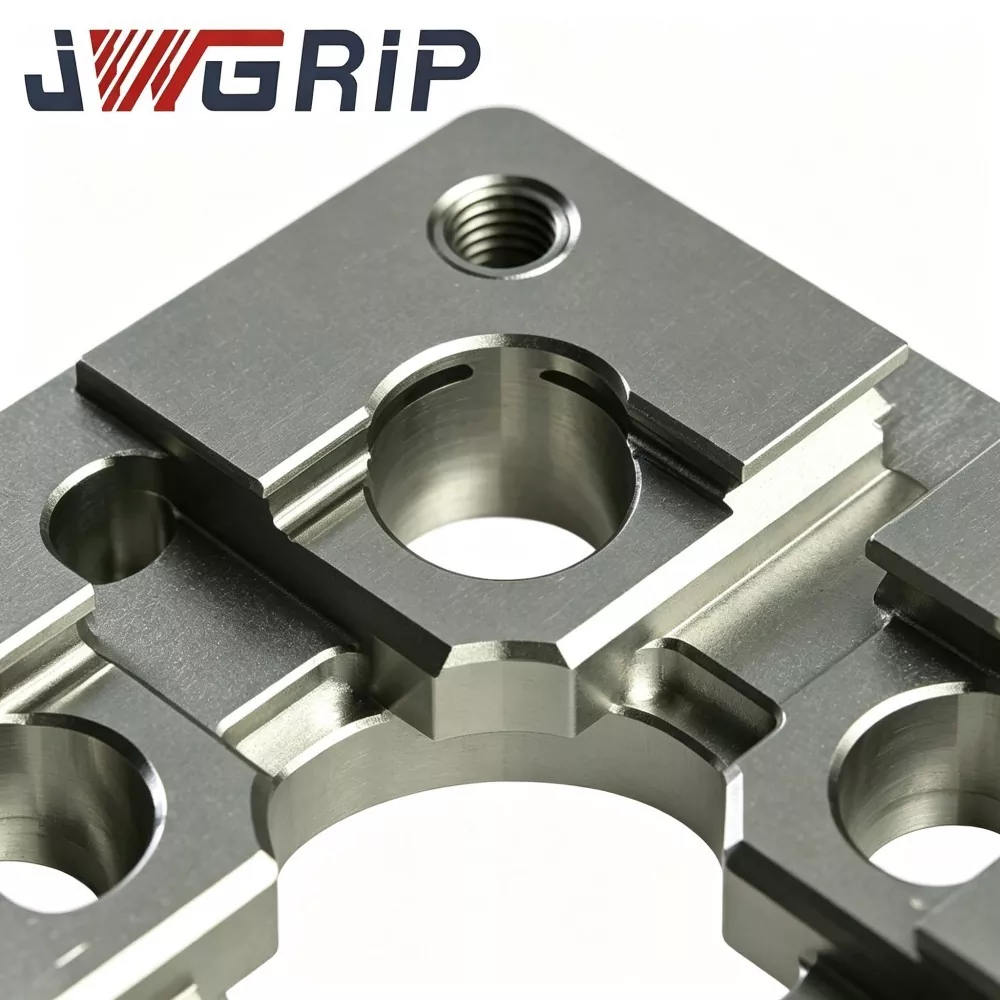
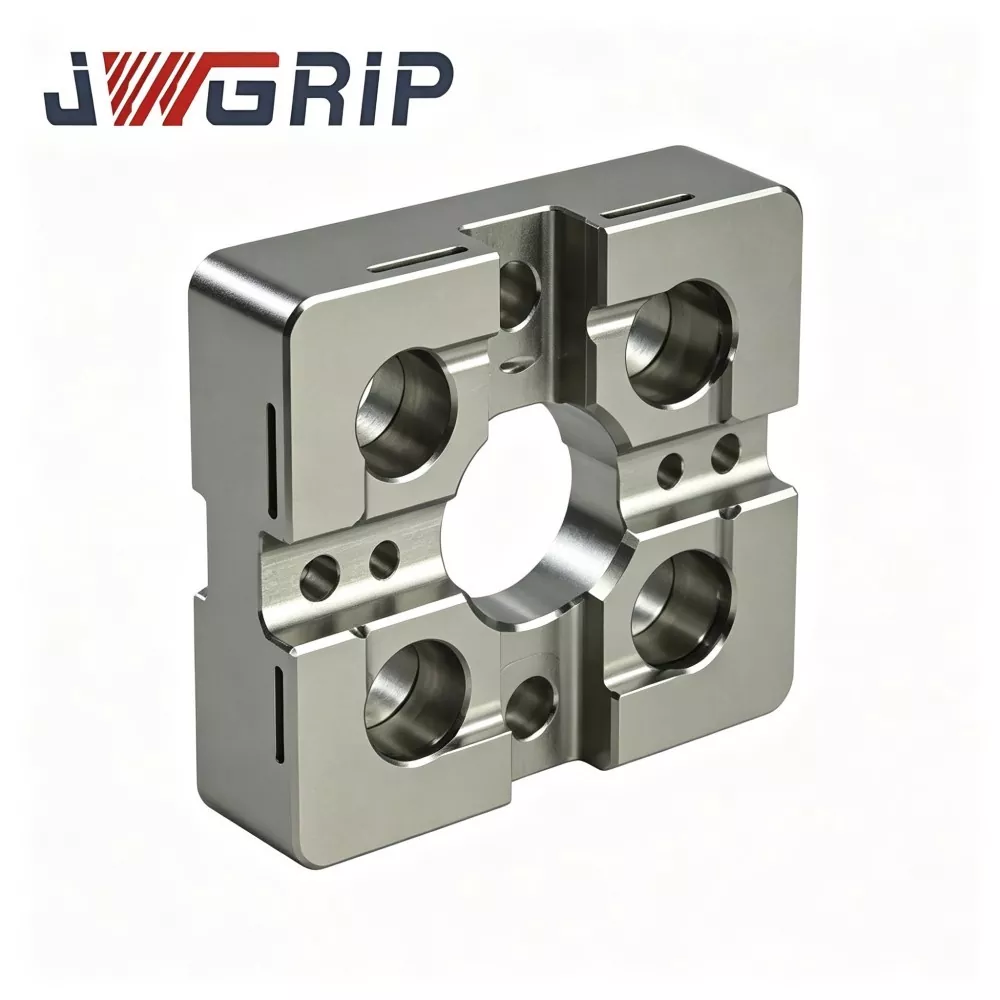
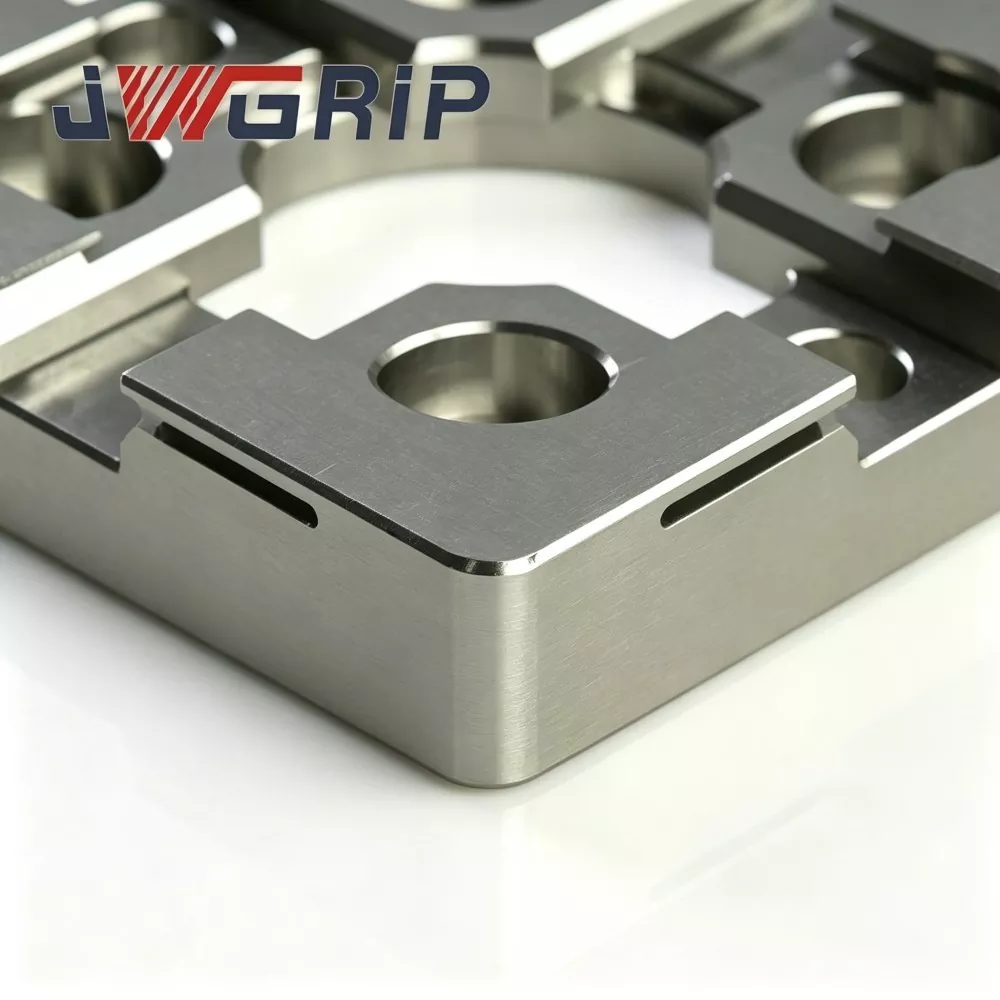
ஆப்பரேட்டிங் லாஜிக்
JWGRIP R-Type 54x54 EDM சென்ட்ரிங் பிளேட் என்பது சிறிய அளவிலான EDM எலக்ட்ரோடு ஜிக்ஸின் முன் நிலைப்படுத்தல் மற்றும் செறிவு சீரமைப்பிற்காக அர்ப்பணிக்கப்பட்ட ஒரு சிறிய இயந்திர குறிப்பு சாதனமாகும்:
1. இது காம்பாக்ட்-ஈடிஎம் ஒர்க் டேபிள் / மினி ஃபிக்சர்-பேஸ் மற்றும் எலக்ட்ரோடு-ஹோல்டிங் ஜிக் ஆகியவற்றுக்கு இடையே நிறுவுகிறது. மினியேச்சர் காப்பர், கிராஃபைட் அல்லது காப்பர்-டங்ஸ்டன் எலக்ட்ரோடு ஜிக்ஸின் அடிக்கடி இடமாற்றத்தின் போது இது மீண்டும் மீண்டும் செய்யக்கூடிய இயந்திர மையப்படுத்தல் தரவை வழங்குகிறது.
2. வழக்கமான சிறிய வடிவ மையப்படுத்தல் தட்டுகள் கூர்மையான 90° உள் தோள்களை ஏற்கின்றன. நறுக்குதல்-தாக்க அழுத்தம் குறுகிய விளிம்பு கோடுகளில் கவனம் செலுத்துகிறது, மீண்டும் மீண்டும் அழுத்தும் சுழற்சிகளுக்குப் பிறகு உள்ளூர் பிளாஸ்டிக் மைக்ரோ-இன்டெண்டேஷனை உருவாக்குகிறது.
3. முக்கிய கட்டமைப்பு மேம்பாடு: உள் பொருத்துதல் தோள்களில் தொடர்ச்சியான மென்மையான R-வகை இடைநிலை சுயவிவரம் பயனுள்ள தொடர்பு பகுதியை பெரிதாக்குகிறது, கூர்மையான மூலை கோடுகளுக்கு பதிலாக பரந்த பரப்புகளில் தொடர்பு அழுத்தத்தை பரப்புகிறது. இது உள்தள்ளல் குவிப்பை மெதுவாக்குகிறது மற்றும் குறிப்பு-தரவு சறுக்கலை தாமதப்படுத்துகிறது.
முக்கியமான செயல்பாட்டு எல்லை நினைவூட்டல்:
இந்த யூனிட் மெக்கானிக்கல் முன்-மையப்படுத்தலை மட்டுமே வழங்குகிறது, மேலும் ஆய்வு அடிப்படையிலான சிறந்த ஒருங்கிணைப்பு அளவுத்திருத்தத்தை மாற்ற முடியாது. மெக்கானிக்கல் டாக்கிங்கிற்குப் பிறகு, ஆபரேட்டர்களுக்கு இன்னும் ஆய்வு அளவீடு தேவைப்படுகிறது மற்றும் நிலையான EDM செயல்முறை விவரக்குறிப்புகளுக்கு இணங்க இழப்பீடுகளை ஒருங்கிணைக்க வேண்டும்.
பயன்பாட்டின் முக்கிய காட்சிகள்:
மைக்ரோ-கனெக்டர் மோல்ட், மெடிக்கல் மினியேச்சர்-பார்ட் மோல்ட், துல்லிய-கியர்-இன்சர்ட் மோல்ட் மற்றும் சிறிய அளவிலான டை-காஸ்டிங்-செர்ட் EDM எந்திரம். இது காம்பாக்ட் ஜீரோ-பாயின்ட் சக்ஸ், மினி ஃபிக்சர்-பேஸ்கள் அல்லது சிறிய சிங்கர்-ஈடிஎம் ஒர்க்-டேபிள்களில் ஏற்றப்படலாம்.
தொழில்நுட்ப செயல்திறன்
1. கச்சிதமான-உகந்த R-வகை ஷோல்டர் ஆண்டி-வேர் ஸ்ட்ரக்சர் ஒப்பீட்டு ஆய்வக ஆயுள் சோதனை காட்டுகிறது, சமமான நறுக்குதல்-அதிர்வெண் மற்றும் தொடர்பு-விசையின் கீழ், JWGRIP R-வகை 54×54 EDM சென்ட்ரிங் பிளேட் உச்ச உள்ளூர் தொடர்பு அழுத்தத்தை குறைக்கிறது. தொடர்ச்சியான தொகுதி சுழற்சிகளில் மைக்ரோ-இன்டெண்டேஷன் மற்றும் உள்-மூலை சிப்பிங் ஆபத்து.
2. இரட்டை-சுற்று வெப்ப-நிலைப்படுத்துதல் வயதான சிகிச்சை அலாய்-டூல்-ஸ்டீல் வெற்று இரண்டு-நிலை உயர்-வெப்பநிலை வயதான பிறகு கடினமான-எந்திரத்திற்கு உட்படுகிறது. வொர்க்ஷாப் சுற்றுப்புற வெப்பநிலை 16-30 ℃, ஃபினிஷ்ட்-ப்ளேட் பிளாட்னெஸ் மாறுபாடு ≤0.0025 மிமீ, காம்பாக்ட் EDM உபகரணங்களின் கேபினட் வெப்பநிலை சறுக்கலால் ஏற்படும் முக்கிய சிதைவைத் தடுக்கிறது.
3. இரட்டைப் பக்க அல்ட்ரா-பிரிசிஷன் கிரைண்டிங் டாப் ஒர்க்கிங் ரெஃபரன்ஸ்-ஃபேஸ் மற்றும் பாட்டம் மவுண்டிங்-டேட்டம் ஆகிய இரண்டும் மிகத் துல்லியமான மைதானம். மேல்-மேற்பரப்பு சமதளம் ≤0.002 மிமீ; மேல்-கீழ் தரவு ≤0.003 மிமீ இடையே இணைநிலை. இட-வரையறுக்கப்பட்ட கச்சிதமான இயந்திர நிலையின் கீழ் மாற்று-மேற்பரப்பு பயன்பாட்டிற்கான மீளக்கூடிய நிறுவலை நல்ல இணைநிலை ஆதரிக்கிறது.
4. தேர்ந்தெடுக்கப்பட்ட உள்ளூர் மேற்பரப்பு கடினப்படுத்துதல் சிகிச்சை உள் R-வகை பொருத்துதல்-தோள்பட்டை மண்டலங்கள் மட்டுமே உயர் ஆற்றல் உள்ளூர் கடினப்படுத்துதல், மேற்பரப்பு கடினத்தன்மை HRC 57-61 ஆகியவற்றைப் பெறுகின்றன. கார்பன் தூள் மற்றும் நுண்ணிய உலோகக் குப்பைகளுக்கு எதிராக வலுவான கீறல்-எதிர்ப்பு; தற்செயலான தாக்கத்தின் போது முழு-தட்டு உடையக்கூடிய முறிவு ஏற்படுவதைத் தவிர்க்க, அழுத்தம் இல்லாத அடிப்படை மண்டலங்கள் அடி மூலக்கூறு கடினத்தன்மையைத் தக்கவைத்துக்கொள்கின்றன.
5. மின்கடத்தா-திரவ-எதிர்ப்பு செயலிழப்பு எதிர்ப்பு அரிப்பை முடிக்க முழு வெளிப்புற-மேற்பரப்பு செயலற்ற எதிர்ப்பு துரு சிகிச்சை. கச்சிதமான EDM மெஷின் கேபினுக்குள் மின்கடத்தா திரவம் மற்றும் அதிக ஈரப்பதம் உள்ள வளிமண்டலத்தில் தெறிக்கும் இரசாயன அரிப்பை எதிர்க்கிறது, நீண்ட கால பட்டறை செயல்பாட்டில் ஸ்பாட்-துரு உற்பத்தியைத் தடுக்கிறது.
6. முன்-செயலாக்கப்பட்ட மவுண்டிங் அம்சங்களுடன் கூடிய இடத்தைச் சேமிக்கும் 54×54 அவுட்லைன், ப்ரீஃபாப்ரிகேட்டட் லோகேட்டிங்-பின் ஹோல்ஸ் மற்றும் கவுண்டர்சிங்க் ஸ்க்ரூ-ஹோல்ஸ் மெயின்ஸ்ட்ரீம் காம்பாக்ட் ஜீரோ-பாயின்ட் ஃபிக்ச்சர் இடைமுகங்களுடன் பொருந்துகிறது. பெரும்பாலான மினி EDM ஃபிக்சர்-பேஸ்களுக்கு இரண்டாம் நிலை எந்திரம் இல்லாமல் நேரடி நிறுவல்.
7. கண்டறியக்கூடிய தொகுதி-நிலை தரக் காப்பகம் ஒவ்வொரு முடிக்கப்பட்ட தட்டும் லேசர் பொறிக்கப்பட்ட பிரத்தியேக வரிசை எண்ணைக் கொண்டுள்ளது. பிளாட்னெஸ், பேரலலிசம் மற்றும் ஆர்-புரோஃபைல் சகிப்புத்தன்மை ஆகியவற்றை உள்ளடக்கிய முழுமையான ஆய்வு தரவுத்தொகுப்புகள் காப்பகப்படுத்தப்பட்டுள்ளன, மைக்ரோ-அச்சு வெகுஜன உற்பத்தி நிறுவனங்களுக்கான கண்டறியக்கூடிய தர-நிர்வாகத்தை ஆதரிக்கிறது.
உற்பத்தி பணிப்பாய்வு
மூலப்பொருள் உள்வரும் கலவை & கடினத்தன்மை சரிபார்ப்பு → CNC தோராயமாக அரைத்தல் → முதல்-நிலை உயர் வெப்பநிலை அழுத்த-நிவாரண வயதான → அரை-முடிவு எந்திரம் → உள் R-தோள்பட்டை விளிம்பு உருவாக்கம் → இரண்டாம் நிலை வெப்ப-நிலைப்படுத்தல் உள்ளூர்-கடினமான தேர்ந்தெடுக்கப்பட்ட மேற்பரப்பு → தேர்ந்தெடுக்கப்பட்ட மேற்பரப்பு மிகத் துல்லியமான அரைத்தல் → லோகேட்டிங்-பின்-ஹோல் & கவுண்டர்சிங்-ஹோல் ஃபினிஷ்-மெஷினிங் → CMM மல்டி-ஐட்டம் ஜியோமெட்ரிக் இன்ஸ்பெக்ஷன் → லேசர் வரிசை-எண் குறித்தல் → துரு எதிர்ப்பு செயலற்ற தன்மை → இறுதி காட்சி & பரிமாணப் பொருட்கள் மறு சரிபார்ப்பு.
உற்பத்தி ISO 9001 தர-மேலாண்மை-அமைப்பு விவரக்குறிப்புகளுடன் இணங்குகிறது.
முக்கிய அளவியல் கருவிகள்: CMM, பிளாட்னஸ் இன்டர்ஃபெரோமீட்டர், ராக்வெல் கடினத்தன்மை-சோதனையாளர், இவை அனைத்தும் அவ்வப்போது அதிகாரப்பூர்வ அளவீட்டு அளவீடு மூலம் செல்கின்றன.
முடிக்கப்பட்ட ஒவ்வொரு அலகுக்கும் சுயாதீன ஆய்வு அறிக்கை வழங்கப்படுகிறது; பொருள்-சான்றிதழ் ஆவணங்கள் வாங்குபவரின் வேண்டுகோளின் பேரில் வழங்கப்படலாம்.
தினசரி பராமரிப்பு விதிகள்
1. ஏற்றுவதற்கு முன், ஃபிக்சர்-பேஸ் மேட்டிங்-பிளேன், லோகேட்டிங்-பின் ஹோல்ஸ் மற்றும் பிளேட் பாட்டம் டேட்டம் ஆகியவற்றை முழுமையாக சுத்தம் செய்யவும்; கார்பன்-தூள், உலோக-சில்லுகள் மற்றும் மின்கடத்தா-திரவ எச்சங்களை அகற்றவும். சிக்கிய வெளிநாட்டு துகள்கள் மறைக்கப்பட்ட சாய்வு விலகலைத் தூண்டும்.
2. குறிப்பிட்ட முறுக்குவிசைக்கு கண்டிப்பாக எதிர் சின்க் மவுண்டிங்-ஸ்க்ரூக்களை இறுக்குங்கள். அதிக முறுக்கு தகடு உள்ளூர் சிதைவை உருவாக்குகிறது; போதுமான முறுக்குவிசை நறுக்குதல் தாக்கத்தின் கீழ் தட்டு மாற்றும் அபாயத்தைக் கொண்டுவருகிறது.
3. எலக்ட்ரோடு-ஜிக் நகரும் பக்கவாதத்தைக் கட்டுப்படுத்தவும்; R-வகை பொசிஷனிங்-தோள்களில் வன்முறை விபத்தை தடை செய்தல்; மெக்கானிக்கல் முன்-மையப்படுத்துதலுக்கு மென்மையான-தொடர்பு நறுக்குதல் பயன்முறை ஏற்றுக்கொள்ளப்படும்.
4. மெக்கானிக்கல் முன்-மையப்படுத்தலுக்குப் பிறகு, EDM-செயல்முறை விவரக்குறிப்புகளைத் தொடர்ந்து ஆய்வு அடிப்படையிலான ஒருங்கிணைப்பு இழப்பீட்டை முடிக்கவும். இயந்திர முன்-மையப்படுத்தல் முடிவை இறுதி எந்திரத் தரவு என்று ஒருபோதும் கருத வேண்டாம்.
5. ஒவ்வொரு 6-9 வேலை நாட்களிலும், பூதக்கண்ணாடியின் கீழ் உள்ள R-தோள்பட்டை மண்டலங்களை ஆய்வு செய்யுங்கள்; உள்தள்ளல், கீறல் அல்லது உச்சநிலை கண்டறியப்பட்டால் உடனடியாக சென்ட்ரிங் பிளேட்டை மாற்றவும்.
தவிர்க்க வேண்டிய தவறுகள் நிறைந்த செயல்பாடுகள்
1. மேட்டிங் மேற்பரப்புகளை முழுமையாக சுத்தம் செய்யாமல் நிறுவுதல், மறைக்கப்பட்ட சாய்வுப் பிழையை உருவாக்க உட்பொதிக்கப்பட்ட சிப்கள்.
2. சுத்தியல்-வற்புறுத்தப்பட்ட நறுக்குதல், தோள்பட்டை பொருத்துதல்களில் கண்ணுக்குத் தெரியாத மைக்ரோ-இன்டெண்டேஷனை உருவாக்குதல்.
3. ஸ்க்ரூ ஓவர்-டார்க் ஃபாஸ்டென்னிங், நிரந்தர வடிவியல் சிதைவைத் தூண்டுகிறது.
4. ஆய்வு நுண்ணிய அளவுத்திருத்தத்தைத் தவிர்த்தல் மற்றும் மைக்ரோ-கேவிட்டி EDM எந்திரத்திற்கான இயந்திர முன்-மையப்படுத்தலை முழுமையாக நம்பியிருப்பது.
பிழை சரிபார்ப்பு அட்டவணை
|
தவறு நிகழ்வு |
சாத்தியமான மூல காரணம் |
பரிந்துரைக்கப்பட்ட தீர்மானம் |
|
மீண்டும் மீண்டும் மையப்படுத்துதல்-வாசிப்பு ஏற்ற இறக்கம் |
அழுக்கு இனச்சேர்க்கை-மேற்பரப்பு; தளர்வான மவுண்டிங்-ஸ்க்ரூ; சிதைந்த மின்முனை-ஜிக் |
தொடர்பு முகங்களை பிரித்து சுத்தம் செய்யவும்; திருகுகள் மீண்டும்; குறைபாடுள்ள ஜிக்கை பரிசோதிக்கவும் அல்லது மாற்றவும் |
|
தொடர்ச்சியான ஓட்டத்திற்குப் பிறகு படிப்படியான செறிவு ஈடுசெய்யப்படுகிறது |
ஆர்-தோள்பட்டை தேய்மானம் அல்லது மைக்ரோ சிப்பிங் பாதிக்கப்படுகிறது |
உருப்பெருக்கி கருவியின் கீழ் தோள்பட்டை நிலையை சரிபார்க்கவும்; உடைகள் அடையாளங்கள் தோன்றும் போது அலகு மாற்றவும் |
|
டோக்கிங் அவுட்புட்டின் மோசமான இணைநிலை |
ஓவர்-டார்க் ஃபாஸ்டென்னிங்;தட்டு அடித்தளத்தின் கீழ் சிக்கிய குப்பைகள் |
பின்வரும் முறுக்கு-குறிப்பிட்டத்தை மீண்டும் நிறுவவும்; முற்றிலும் சுத்தமான கீழ் இருக்கை இடைமுகம் |
செயல்திறன் மற்றும் செயல்முறை ஒப்பீடு
பெரும்பாலான வணிக ரீதியான சிறிய-வடிவ EDM மையப்படுத்தல்-தட்டுகள் அழுத்த-சிதறல் R-மாற்றம் இல்லாமல் கூர்மையான கோண உள் தோள்களை ஏற்றுக்கொள்கின்றன. பல போட்டியாளர்கள் உற்பத்தி-செலவைக் குறைக்க இரண்டாம் நிலை வெப்ப-நிலைப்படுத்தல் வயதான மற்றும் உள்ளூர் தேர்ந்தெடுக்கப்பட்ட கடினப்படுத்துதலை ரத்து செய்கிறார்கள்.
1. எதிர்ப்பு அணிதல் திறன்: போட்டியாளர் கூர்மையான தோள்பட்டை தட்டுகள் 350-650 நறுக்குதல் சுழற்சிகளுக்குப் பிறகு மைக்ரோ-இன்டெண்டேஷனை எளிதாக உருவாக்குகின்றன. JWGRIP R-வகை மென்மையான-மாற்ற அமைப்பு மீண்டும் மீண்டும் ஜிக்-டாக்கிங் தாக்கத்தின் கீழ் உள்தள்ளல் எதிர்ப்பு செயல்திறனை பெரிதும் மேம்படுத்துகிறது.
2. உள்-அழுத்த மேலாண்மை: பல போட்டி தயாரிப்புகள் இரண்டாம் நிலை வயதானதைத் தவிர்க்கின்றன. பிந்தைய அரைக்கும் எஞ்சிய-அழுத்தம் சுற்றுப்புற-வெப்பநிலை மாற்றத்தின் கீழ் மெதுவாக வெளியிடுகிறது மற்றும் பிளாட்னெஸ் சறுக்கலைத் தூண்டுகிறது. எங்களின் இரட்டை-நிலை முதுமை நீண்ட கால வடிவியல் நிலைத்தன்மையைப் பாதுகாக்க, எஞ்சியிருக்கும் மன அழுத்தத்தை நீக்குகிறது.
3. ஆய்வு தரநிலை: பல சப்ளையர்கள் பகுதி பரிமாண மாதிரி ஆய்வுகளை மட்டுமே செயல்படுத்துகின்றனர். ஒவ்வொரு JWGRIP தட்டும் முழு-உருப்படி CMM வடிவியல் ஸ்கேனிங்கிற்கு உட்பட்டு, முழுமையான ட்ரேஸ்பிலிட்டிக்காக சுயாதீன வரிசை-எண்ணுடன்.
4. தனிப்பயன்-திட்டத் திறன்: பல தொழிற்சாலைகள் நிலையான-தரமான அளவுகளை மட்டுமே வழங்குகின்றன. முதிர்ந்த OEM பணிப்பாய்வு மூலம் துணைபுரிகிறது, JWGRIP ஆனது சிறப்பு சிறிய EDM பொருத்துதல் திட்டங்களுக்கான துளை-தளவமைப்பு மற்றும் பொசிஷனிங்-பாஸ் மாற்றத்தை செயல்படுத்துகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
Q1: JWGRIP R-Type 54x54 EDM சென்டரிங் பிளேட் நீண்ட கால வெகுஜன உற்பத்திக்கான பூஜ்ஜிய-வேர் செயல்திறனை உணர முடியுமா?
A1: மேம்படுத்தப்பட்ட R-மாற்றமானது உள்தள்ளல் மற்றும் சிப்பிங் அபாயங்களை வெகுவாகக் குறைக்கிறது, இருப்பினும் மிகப்பெரிய நறுக்குதல் சுழற்சிகளுக்குப் பிறகு முழுமையான பூஜ்ஜிய-உடைகளை அடைய முடியாது. உள் R-தோள்களுக்கு உருப்பெருக்கி-உதவி அவ்வப்போது ஆய்வு கட்டாயமாக உள்ளது. கீறல், உள்தள்ளல் அல்லது உச்சநிலை கண்டறியப்பட்டவுடன் உடனடியாக தட்டுகளை மாற்றவும்.
Q2: இந்த கச்சிதமான சென்ட்ரிங் பிளேட்டை அதிக எடை கொண்ட பெரிய அளவிலான கிராஃபைட்-எலக்ட்ரோடு ஜிக்ஸுக்கு பயன்படுத்த முடியுமா?
A2: இந்த அலகு சிறிய EDM இயந்திரங்களின் சிறிய-மினியேச்சர் எலக்ட்ரோடு ஜிக்களுக்காக வடிவமைக்கப்பட்டுள்ளது. கனரக-கடமை பெரிய கிராஃபைட் கூட்டங்களுக்கு இது பரிந்துரைக்கப்படவில்லை. அதிகப்படியான சுமை தோள்பட்டை தேய்மானத்தை துரிதப்படுத்துகிறது மற்றும் நிரந்தர சிதைவு அபாயத்தை கொண்டு வரலாம்.
Q3: தரமற்ற துளை-வடிவம் மற்றும் தனிப்பயனாக்கப்பட்ட பொசிஷனிங்-பாஸ் வடிவவியலுக்கு OEMஐ ஆதரிக்கிறீர்களா?
A3: ஆம். துளை-அமைப்பு, பொசிஷனிங்-பாஸ் சுயவிவரம், பிளாட்னெஸ் மற்றும் பேரலலிசம் சகிப்புத்தன்மை ஆகியவற்றிற்கான தெளிவான விவரக்குறிப்புகளுடன் முழுமையான தொழில்நுட்ப-வரைபடங்களைச் சமர்ப்பிக்கவும். பொறியியல் குழு 12 வேலை நாட்களுக்குள் உற்பத்தித்திறன் மதிப்பீட்டை முடித்து முறையான மேற்கோளை வழங்குகிறது.
Q4: எந்த தோல்வி நிலைமைகள் உத்தரவாத நோக்கத்திலிருந்து விலக்கப்பட்டுள்ளன?
A4: இது உயர்-துல்லியமான பொசிஷனிங் ஒர்க் ஹோல்டிங் பாகத்தைச் சேர்ந்தது. உத்தரவாதமானது, டெலிவரியின் போது இருக்கும் உற்பத்தி சார்ந்த குறைபாடுகளை உள்ளடக்கியது: விவரக்குறிப்புக்கு அப்பாற்பட்ட பிளாட்னெஸ், பேரலலிசம் மற்றும் கடினத்தன்மை. மோதல், அதிக முறுக்கு நிறுவல், சிப்-சிராய்ப்பு மற்றும் சாதாரண சுழற்சி-பயன்பாட்டு உடைகள் ஆகியவற்றால் ஏற்படும் சேதம் உத்தரவாதத்திற்கு வெளியே உள்ளது.
விசாரணையை அனுப்பு
தொடர்பு தகவல்
-
முகவரி
எண். 44, டேனிங் தொழில்முனைவோர் சாலை, ஹியூமன் டவுன், டோங்குவான் நகரம், குவாங்டாங் மாகாணம், சீனா
-
டெல்
-
மின்னஞ்சல்
JWGRIPக்கு விசாரணையை அனுப்ப வரவேற்கிறோம். எங்கள் தொழில்முறை தொழில்நுட்ப மற்றும் விற்பனைக் குழு இலவச பொருத்துதல் தேர்வு, தனிப்பயனாக்கப்பட்ட தீர்வு வடிவமைப்பு மற்றும் துல்லியமான மேற்கோள் ஆகியவற்றை வழங்கும்.
செய்தி பரிந்துரைகள்