தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
துல்லியமான வொர்க்ஹோல்டிங்கிற்கான ரவுண்ட் பேஸ் சுய-சென்டரிங் வைஸ் உற்பத்தியாளர்
ரவுண்ட் பேஸ் சுய-சென்டரிங் வைஸின் அசல் உபகரண சப்ளையர்,JWGRIPஐந்து-அச்சு எந்திரப் பட்டறைகள் மற்றும் ஃபிக்ஸ்ச்சர் ஒருங்கிணைப்பாளர்களுக்கு அடிக்கடி கோண வேலைப்பாடு அட்டவணையிடல் ஆகியவற்றுக்கான சுழற்சி மறுபரிசீலனை சரிபார்ப்புடன் வட்ட அடிப்படை வார்ப்பு-போலி உடல்கள், பரந்த-திறந்த தாடை கூட்டங்கள் மற்றும் சுழலும்-இணக்கமான பூஜ்ஜிய-புள்ளி இணைப்பு விளிம்புகளை உருவாக்குகிறது. இந்த வட்ட-அடிப்படை கிளாம்பிங் வன்பொருள் சாதனங்களிலிருந்து பகுதிகளை அகற்றாமல் பணிப்பகுதியை மறு-நோக்குநிலையை செயல்படுத்துகிறது.
இது H125 தொடர் ஹெவி டியூட்டி சுய-மையப்படுத்தல் வைஸுடன் இணைக்கப்பட்ட பல்நோக்கு கிளாம்பிங் நிலையங்களை உருவாக்கலாம் மற்றும்ஜீரோ பாயின்ட் பேலட் தொடர், நிலையான-நோக்குநிலை கனரக அரைக்கும் மற்றும் குறியீட்டு கோண பல-மேற்பரப்பு எந்திரத்தை உள்ளடக்கியது. உற்பத்தியின் போது கண்டிப்பான வட்ட-ரன்-அவுட் மற்றும் தாடை-ஒத்திசைவு பரிமாணக் கட்டுப்பாடுகள் செயல்படுத்தப்படுகின்றன.
பொதுவான சாதன குறைபாடுகள்
பல ஐந்து-அச்சு பட்டறைகள் கோண அட்டவணைப்படுத்தல் வேலைக்காக சதுர-அடிப்படை வைஸ் அலகுகளை நம்பியுள்ளன. ஸ்கொயர்-பேஸ் வைஸ்களுக்கு ஆபரேட்டர்கள் ஒரு புதிய வொர்க்பீஸ் கோணம் தேவைப்படும் போதெல்லாம் முழு ஃபிக்சரையும் அவிழ்த்து, மீண்டும் சுழற்றி மீண்டும் டயல் செய்ய வேண்டும். மீண்டும் மீண்டும் இந்த மறுசீரமைப்பு பெரிய அளவிலான மதிப்புமிக்க இயந்திர இயக்க நேரத்தையும் கைமுறை உழைப்பையும் பயன்படுத்துகிறது.
கைமுறை மறு அட்டவணைப்படுத்தல் தொகுதி-உற்பத்தி செய்யப்பட்ட கூறுகளுக்கு என்ன ஆபத்தை ஏற்படுத்தும்?
ஒவ்வொரு முறையும் நீங்கள் ஒரு ஃபிக்சரை வெளியிட்டு, இடமாற்றம் செய்யும் போது, புதிய நிலைப்படுத்தல் பிழை அறிமுகப்படுத்தப்படலாம். ஒட்டுமொத்த கோண விலகல் பல-மேற்பரப்பு அம்சங்களை தவறாக வடிவமைக்கும், இதன் விளைவாக வடிவியல்-சகிப்புத்தன்மை தேவைகளை பூர்த்தி செய்ய முடியாத பகுதிகள் இணக்கமற்றதாக இருக்கும்.
கோண பொருத்துதலுக்கான கைமுறை டயல்-கேஜ் வேலையை கடைகள் எவ்வாறு குறைக்கலாம்?
சில தொழிற்சாலைகள் சாதாரண பிளாட்-பேஸ் வைஸுடன் இணைக்கப்பட்ட ரோட்டரி அட்டவணைகளை முயற்சி செய்கின்றன. இந்த கலவையானது ஒட்டுமொத்த ஸ்டாக்-அப் உயரத்தை வியத்தகு முறையில் அதிகரிக்கிறது. அதிகப்படியான மொத்த உயரம் கருவி-மோதல் நிகழ்தகவை அதிகரிக்கிறது மற்றும் உண்மையான பொருள் அகற்றுவதற்கு கிடைக்கும் பயனுள்ள Z- அச்சு பயணத்தை குறைக்கிறது.
முழு-சுழலும் தொடர்ச்சியான எந்திரத்திற்கு மட்டுமே வட்ட-அடிப்படை கிளாம்பிங் பயனுள்ளதா?
முற்றிலும் எதிர். பெரும்பாலான நடைமுறை உற்பத்தி காட்சிகள் தனித்துவமான குறியீட்டு மற்றும் பூட்டு செயல்பாடுகளைப் பயன்படுத்துகின்றன. வட்ட அடிப்படையானது, பல நிலையான வேலைக் கோணங்களை அமைக்கவும், கட்டமைப்பை இறுக்கமாகப் பூட்டவும், வெட்டு சுழற்சிகளின் போது தொடர்ந்து சுழலாமல் நிலையான அரைத்தல் அல்லது துளையிடுதலை இயக்கவும் ஆபரேட்டர்களை அனுமதிக்கிறது.
செயல்பாட்டு வேறுபாடுகள்
வைட் கிளாம்பிங் ரேஞ்ச் ரவுண்ட் பேஸ் செல்ஃப் சென்டரிங் வைஸ்: வட்ட-அடிப்படை சுழலும் திறனைத் தக்கவைத்துக்கொண்டு கூடுதல்-பரந்த தாடை திறப்பு இடைவெளியை வழங்குகிறது. சிறிய சிறிய வெற்றிடங்கள் முதல் ஒப்பீட்டளவில் பரந்த சுயவிவரப் பணியிடங்கள் வரை பல்வேறு வெற்று பரிமாணங்களுக்கு இது பொருந்தும். ஆபரேட்டர்கள் முழு வைஸ் அசெம்பிளியையும் அடிக்கடி மாற்றாமல் பல்வேறு பகுதி அளவுகளைக் கையாள முடியும்.
5 ஆக்சிஸ் மெஷினிங்கிற்கான ஹெவி டியூட்டி ரவுண்ட் பேஸ் செல்ஃப் சென்டரிங் வைஸ்: தடிமனான வட்ட அடிப்படை அமைப்பு மற்றும் வலுவூட்டப்பட்ட உள் பூட்டுதல் நுட்பத்துடன் கட்டப்பட்டது. கனரக-பங்கு-அகற்றுதல் ஐந்து-அச்சு அரைக்கும் போது உருவாக்கப்படும் சக்திவாய்ந்த வெட்டு சக்திகளைத் தாங்குகிறது. கோண அட்டவணைப்படுத்தலுக்குப் பிறகு, பூட்டுதல் அமைப்பு நுண்ணிய அதிர்வுகளை நீக்குகிறது, இல்லையெனில் மேற்பரப்பு முடிவைக் குறைக்கும்.
உயர் துல்லியமான சுற்று அடிப்படை சுய மையப்படுத்துதல் CNC வைஸ்: உயர் துல்லியமான சகிப்புத்தன்மை-முக்கியமான வேலைகளுக்கு உகந்ததாக உள்ளது. கடுமையான வட்ட-ரன்-அவுட் கட்டுப்பாடு மற்றும் நன்றாக முடிக்கப்பட்ட தாடை ஒத்திசைவு கூறுகள் டஜன் கணக்கான அட்டவணைப்படுத்தல் மற்றும் பூட்டுதல் சுழற்சிகளுக்குப் பிறகும் மையப்படுத்தல் விலகலைக் குறைவாக வைத்திருக்கின்றன. இது அச்சு தொடர்பான பாகங்கள் மற்றும் துல்லியமான இயந்திர கூறு உற்பத்திக்கு பொருந்துகிறது.
செயல்பாட்டு வழிகாட்டுதல்கள்
அட்டவணைப்படுத்திய பிறகு சுழலும் நெகிழ்வுத்தன்மை மற்றும் நிலையான-நிலை விறைப்புத்தன்மையை எவ்வாறு சமநிலைப்படுத்துவது? நீங்கள் இலக்கு கோணத்தை அடைந்தவுடன் யூனிட் உறுதியாகப் பூட்ட முடியாவிட்டால், சுதந்திரமாகச் சுழலும் திறன் என்பது ஒன்றுமில்லை. எந்தவொரு கட்டிங் பாஸையும் தொடங்குவதற்கு முன் எப்போதும் முழு பூட்டுதல் முறுக்கு பயன்பாட்டை முடிக்கவும். பகுதி பூட்டுதல் வெட்டு சுமையின் கீழ் சிறிய கோண சறுக்கலை உருவாக்கும்.
பூஜ்ஜிய-புள்ளி கருவியுடன் வட்ட-அடிப்படை வன்பொருளைக் கலக்கும்போது என்ன தவறுகள் அடிக்கடி நிகழ்கின்றன? பயனர்கள் சில நேரங்களில் வைஸின் சுழலும் செயல்பாட்டை இயந்திர அட்டவணை அச்சுகளிலிருந்து சுழலும் இயக்கத்துடன் குழப்புகிறார்கள். வட்ட அடிப்படையானது கையேடு பொருத்துதல்-நிலை கோண முன்னமைவை வழங்குகிறது; இது சொந்த ஐந்து-அச்சு இயந்திரம் சுழலும் அச்சுகளை மாற்றாது. இந்த செயல்பாட்டை தவறாக புரிந்துகொள்வது தவறான நிரலாக்க குறிப்பு அமைப்புகளை உருவாக்கும்.
ரோட்டரி-அடிப்படை அமைப்புகளுக்கான தாடை உள்ளமைவை எவ்வாறு தேர்ந்தெடுக்க வேண்டும்? வழக்கமான சமச்சீர் திடமான வெற்றிடங்களுக்கு கடினமான தாடைகள் நன்றாக வேலை செய்கின்றன. ஒழுங்கற்ற வார்ப்பு அல்லது போலியான பாகங்களை நீங்கள் பிடிக்கும்போது, பொருந்தக்கூடிய தொடர்பு வரையறைகளை உருவாக்க, சுழற்றப்பட்ட கிளாம்பிங்கின் போது பகுதி புள்ளி-ஏற்றுதலைத் தடுக்க, இயந்திர மென்மையான-தாடை செருகல்கள் ஏற்றுக்கொள்ளப்பட வேண்டும்.
நிரப்பு பணிபுரியும் வன்பொருளுடன் கலப்பு-முறை கிளாம்பிங் நிலையங்களை எவ்வாறு உருவாக்குவது?
H125 சீரிஸ் ஹெவி டியூட்டி செல்ஃப் சென்டரிங் வைஸுடன் இணைந்த வரிசைப்படுத்தலுக்கு என்ன பயன்பாட்டுக் காட்சிகள் பொருந்தும்?
கலப்பு ஆர்டர்களைப் பெறும் தொழிற்சாலைகள், மல்டி-ஆங்கிள் இன்டெக்ஸ்டு வேலைகளுக்கான வட்ட-அடிப்படை அலகுகளுடன் சில இயந்திர நிலைகளை சித்தப்படுத்தலாம், மேலும் நிலையான-நோக்குநிலை உயர்-விசை அரைப்பதற்காக கனரக-கடமை சதுர-அடிப்படை வைஸ்களைக் கொண்ட மற்ற நிலையங்கள். இந்த தளவமைப்பு கலப்பு-வரிசை உள்வரும் பணிக்கான ஆதார ஒதுக்கீட்டை மேம்படுத்துகிறது.
ஜீரோ பாயின்ட் பேலட் தொடர் உடன் இணைவதால் என்ன நடைமுறை நன்மைகள் கிடைக்கும்?
வட்ட-அடிப்படை வைஸை இயந்திர வேலை உறைக்கு வெளியே உள்ள தட்டுகளில் ஏற்றலாம். ஆபரேட்டர்கள் வொர்க்பீஸ் கிளாம்பிங் மற்றும் ஆங்கிள் ப்ரீசெட்டிங்கை பெஞ்சில் முடித்து, பின்னர் முழு அசெம்பிளியையும் மெஷின் பக்க லோகேட்டிங் சக்ஸுக்கு மாற்றுவார்கள். இது இயந்திர அமைப்பு மற்றும் அட்டவணைப்படுத்தல் நேரத்தை பெரிதும் குறைக்கிறது.
என்ன எடை தொடர்பான அபாயங்கள் தடுக்கப்பட வேண்டும்?
வட்ட அடித்தளம் கூடுதல் கட்டமைப்பு வெகுஜனத்தை சேர்க்கிறது. வைஸ் மற்றும் raw blank இன் மொத்த இணைந்த நிறைவைக் கணக்கிடவும். இயந்திர ரோட்டரி-டேபிள் பேலோட் மற்றும் பேலட் மதிப்பிடப்பட்ட சுமை ஒருபோதும் மீறப்படவில்லை என்பதை உறுதிப்படுத்தவும். அதிக ஏற்றுதல் இயந்திர அட்டவணை துல்லியத்திற்கு தீங்கு விளைவிக்கும் மற்றும் இயந்திர உடைகளை துரிதப்படுத்தும்.
பொருள் மற்றும் உற்பத்தி சிறப்பம்சங்கள்
வட்ட அடிப்படை உடல் ஒருங்கிணைந்த வார்ப்பிரும்பு-போலி அலாய் ஸ்டீலை ஏற்றுக்கொள்கிறது. சுழல் இனச்சேர்க்கை மேற்பரப்புகள் பல-படி துல்லியமான அரைத்தல் மூலம் வட்ட-ரன்-அவுட் பிழையைக் கட்டுப்படுத்துகின்றன. உள் குறியீட்டு-பூட்டுதல் கூறுகள் மீண்டும் மீண்டும் கோண சரிசெய்தல் சுழற்சிகளிலிருந்து தேய்மானத்தை எதிர்க்க கார்பரைஸ் செய்யப்பட்ட மற்றும் தணிக்கப்பட்ட எஃகு பயன்படுத்துகின்றன. ஜாவ் சின்க்ரோனஸ் டிரான்ஸ்மிஷன் அசெம்பிளிகள் அடிப்படைச் சுழற்சி நிலையைப் பொருட்படுத்தாமல் நிலையான சுய-மையப்படுத்தல் செயல்திறனைப் பராமரிக்கின்றன.
ஒவ்வொரு முடிக்கப்பட்ட யூனிட்டும் ரோட்டரி ரன்-அவுட் ஆய்வு, மையப்படுத்துதல்-துல்லியத்தன்மை சோதனை மற்றும் பூட்டுதல்-வலிமை சரிபார்ப்பு ஆகியவற்றை உற்பத்திப் பட்டறையை விட்டு வெளியேறும் முன் கடந்து செல்லும். மவுண்டிங் ஃபிளேன்ஜ் பரிமாணங்கள் பிரதான ஜீரோ-பாயின்ட் பேலட் இடைமுகங்களுடன் இணக்கத்தன்மையைப் பராமரிக்கின்றன.
தனிப்பயனாக்கக்கூடிய விருப்பங்கள், மாற்றியமைக்கப்பட்ட தாடை திறப்பு வரம்புகள், சிறப்பு உயர வட்ட தளங்கள் மற்றும் தனிப்பட்ட ஐந்து-அச்சு பொருத்துதல் தேவைகளை பூர்த்தி செய்ய தரமற்ற மவுண்டிங் ஹோல் தளவமைப்புகள் ஆகியவற்றை உள்ளடக்கியது.
செயல்பாட்டு குறிப்புகள்
ரோட்டரி இனச்சேர்க்கை இடைவெளிகள் படிப்படியாக நுண்ணிய சில்லுகள் மற்றும் குளிரூட்டி எச்சங்களை உற்பத்தி சுழற்சிகளில் குவிக்கும். சுழலும் தொடர்பு மேற்பரப்புகளுக்கு இடையில் சிக்கியுள்ள எச்சம் ரன்-அவுட் பிழையை அறிமுகப்படுத்தி, பூட்டுதல் இறுக்கத்தை பலவீனப்படுத்தும். ரோட்டரி இடைமுகங்களின் வழக்கமான பிரித்தெடுத்தல்-உதவி சுத்தம் செய்வதைத் தவிர்க்க முடியாது. நன்கு தயாரிக்கப்பட்ட வட்ட-அடிப்படை வன்பொருள் கூட நீண்ட கால தொடர்ச்சியான உற்பத்தியின் போது ரோட்டரி க்ளியரன்ஸ் இடைவெளிகளுக்குள் குப்பைகள் குவிந்தால், கோண மறுநிகழ்வு குறையும்.

- View as
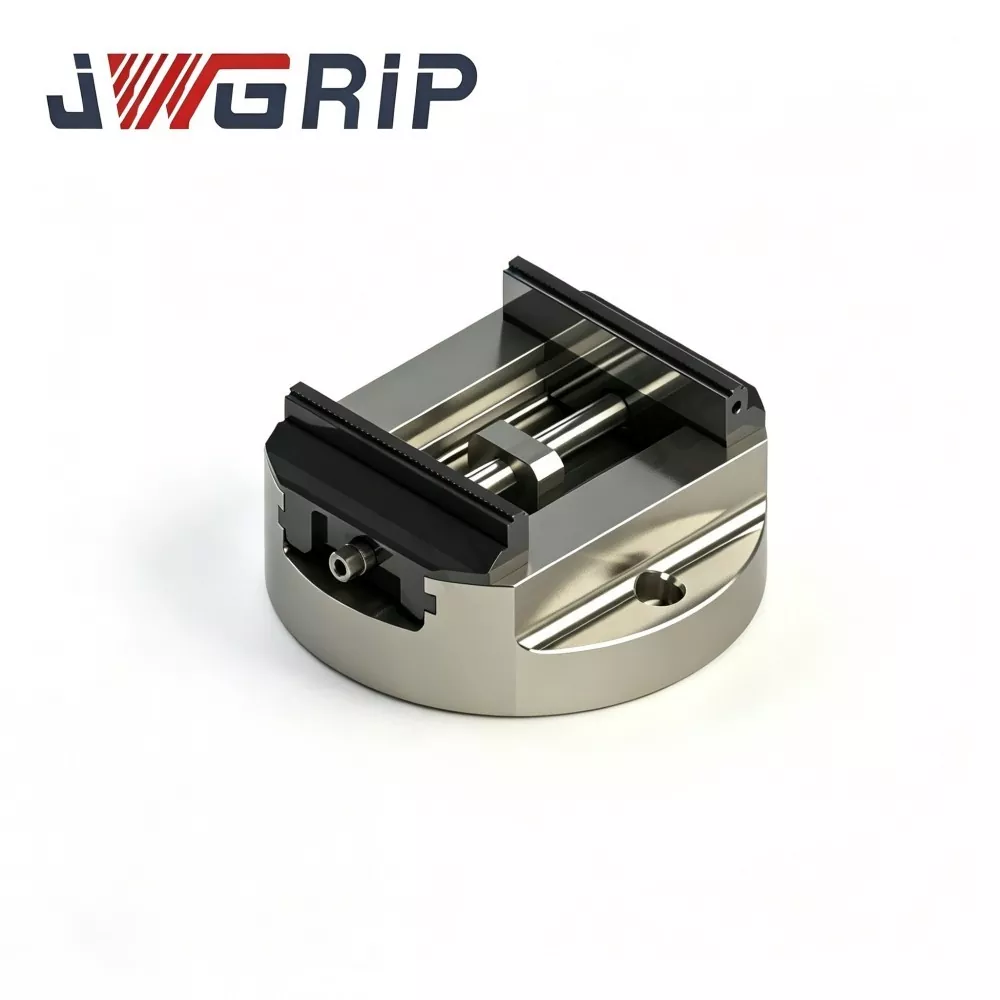
உயர் துல்லியமான சுற்று அடிப்படை சுய-மைய CNC வைஸ்
JWGRIP ஆனது சீனாவில் 5 ஆக்சிஸ் மெஷினிங்கிற்கான தனிப்பயனாக்கப்பட்ட உயர்-துல்லியமான ரவுண்ட் பேஸ் சுய-சென்டரிங் CNC வைஸின் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், நிலையான மாடல்கள் வேகமாக உலகளாவிய விநியோகத்திற்காக கையிருப்பில் உள்ளன. இது 5-அச்சு மற்றும் சிக்கலான மல்டி-அச்சு CNC எந்திர செயல்பாடுகளுக்காக தொழில்ரீதியாக வடிவமைக்கப்பட்ட உயர்-துல்லியமான ஒருங்கிணைந்த CNC வொர்க்ஹோல்டிங் சாதனமாகும். பிரீமியம் டக்டைல் அயர்ன் பாடி மற்றும் தூண்டல்-கடினப்படுத்தப்பட்ட வழிகாட்டி அமைப்பு ஆகியவற்றை ஏற்றுக்கொள்வது, இது அதி-உயர் மீண்டும் மீண்டும் செய்யக்கூடிய கிளாம்பிங் செயல்திறன், கச்சிதமான இட-சேமிப்பு தளவமைப்பு மற்றும் உயர்-விறைப்பு வெட்டு நிலைத்தன்மை ஆகியவற்றை ஒரு ஒருங்கிணைந்த அலகுடன் ஒருங்கிணைக்கிறது.
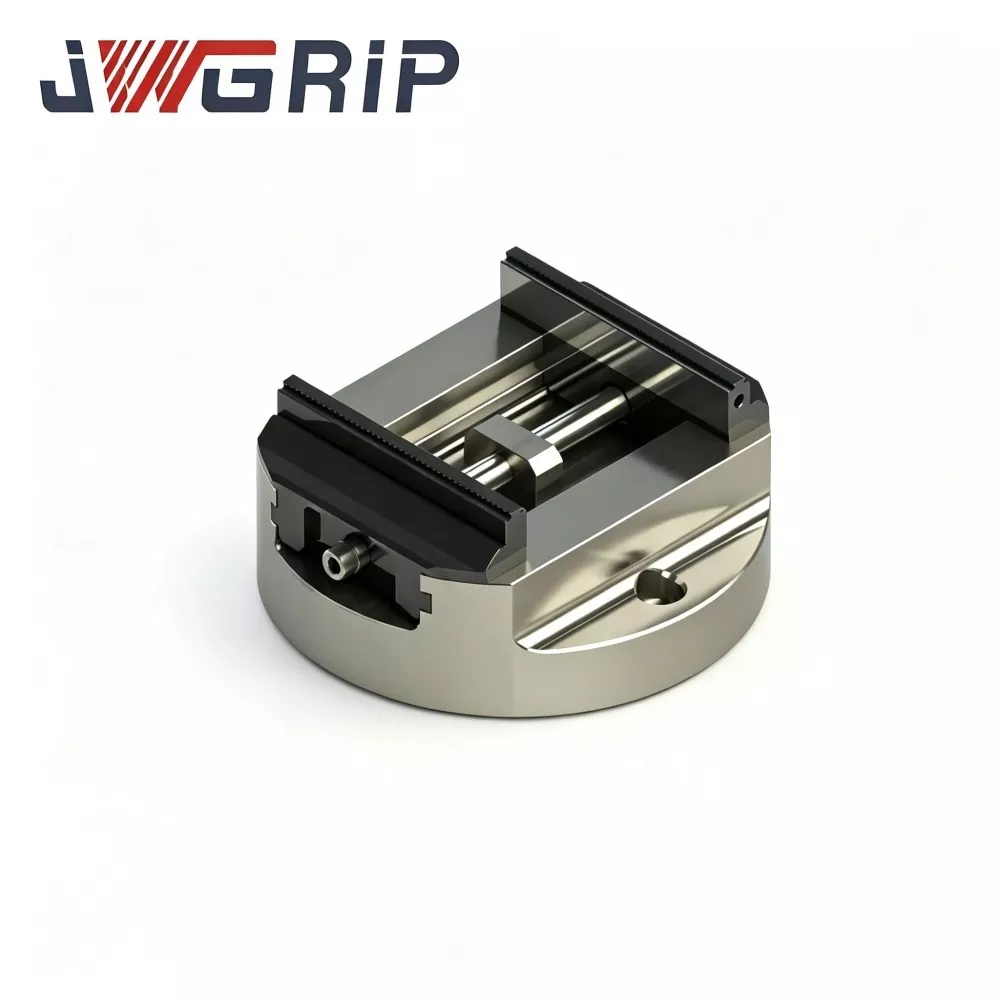
5 ஆக்சிஸ் மெஷினிங்கிற்கான ஹெவி-டூட்டி ரவுண்ட் பேஸ் சுய-சென்டரிங் வைஸ்
JWGRIP என்பது சீனாவில் 5 ஆக்சிஸ் மெஷினிங்கிற்கான புதிய டிசைன் ஹெவி-டூட்டி ரவுண்ட் பேஸ் சுய-மையப்படுத்தல் வைஸின் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், நிலையான விவரக்குறிப்புகள் சரியான நேரத்தில் ப்ராஜெக்ட் டெலிவரிக்கான ஸ்டாக்கில் முழுமையாக உள்ளன. இது உயர்-சுமை 5-அச்சு ஒரே நேரத்தில் எந்திரம், தொட்டில்-வகை மற்றும் ரோட்டரி டேபிள் செயலாக்க காட்சிகளுக்கு தொழில் ரீதியாக உகந்ததாக வடிவமைக்கப்பட்ட ஒருங்கிணைக்கப்பட்ட ஒருங்கிணைக்கப்பட்ட உயர்-விறைப்பு பொருத்தம். மேம்படுத்தப்பட்ட தடிமனான சுற்று அடிப்படை கட்டமைப்பை ஏற்றுக்கொண்டு, உயர்தர பொருட்கள் மற்றும் கடுமையான தொழில்துறை உற்பத்தித் தரங்களுடன் தயாரிக்கப்படுகிறது, இது வலுவான எதிர்ப்பு-தலைகீழான விறைப்புத்தன்மை, உயர்-செயல்திறன் வேலைக்கருவி அமைப்பு மற்றும் நீடித்த மட்டு அமைப்பு ஆகியவற்றை ஒரு ஒருங்கிணைந்த அலகுடன் ஒருங்கிணைக்கிறது.
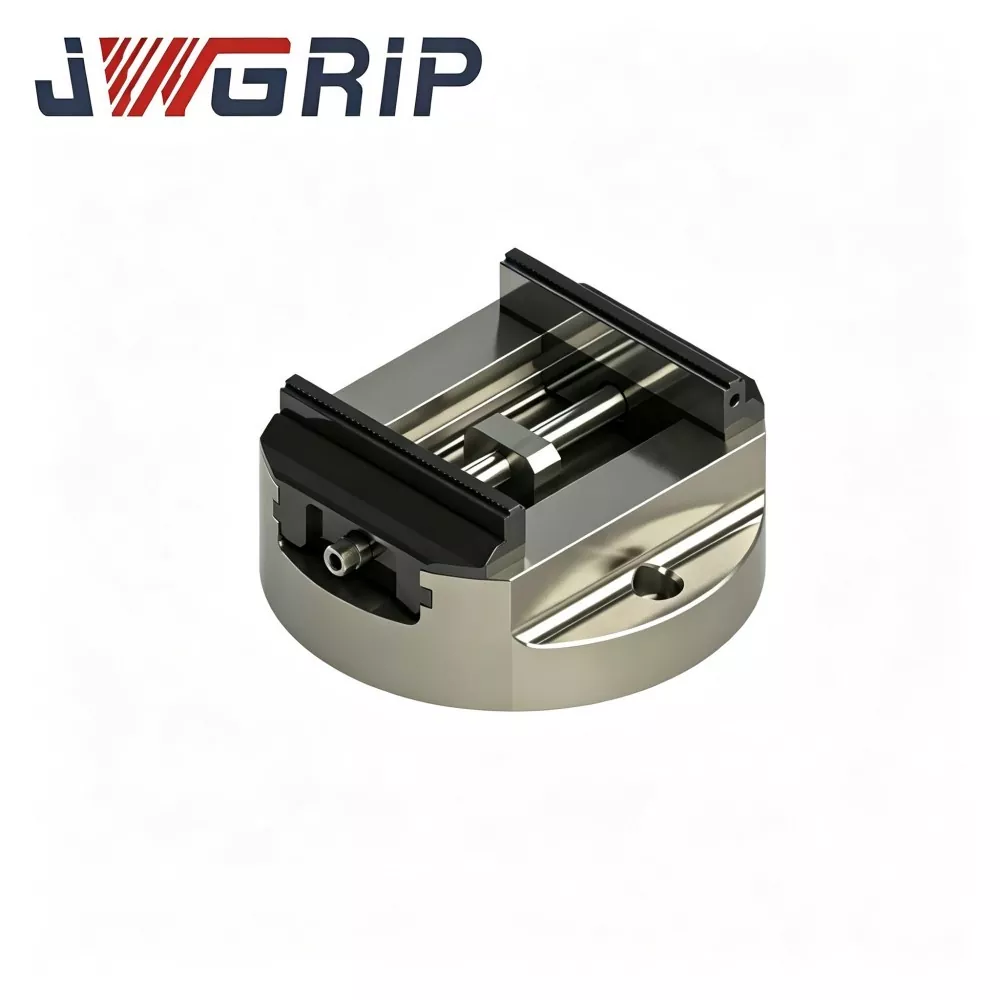
பரந்த கிளாம்பிங் ரேஞ்ச் ரவுண்ட் பேஸ் சுய-மைய வைஸ்
JWGRIP என்பது சீனாவில் வைட் கிளாம்பிங் ரேஞ்ச் ரவுண்ட் பேஸ் சுய-மையப்படுத்தல் வைஸின் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், பல்வேறு திட்ட விநியோக கோரிக்கைகளை பூர்த்தி செய்ய நிலையான மாடல்கள் முழுமையாக கையிருப்பில் உள்ளன. இது CNC ரோட்டரி அட்டவணைகள், 4-அச்சு மற்றும் 5-அச்சு மல்டி-ஆக்சிஸ் எந்திர வேலைப்பாய்வுகளுக்காக சிறப்பாக உருவாக்கப்பட்ட ஒரு புதிதாக வடிவமைக்கப்பட்ட ஒருங்கிணைந்த துல்லியமான கிளாம்பிங் ஃபிக்ச்சர் ஆகும். உகந்த சுற்று அடிப்படை கட்டமைப்பு வடிவமைப்பை ஏற்றுக்கொண்டு, கடுமையான உயர்தர தொழில்துறை தரங்களின் கீழ் தயாரிக்கப்பட்டது, இது பரந்த அளவிலான கிளாம்பிங் திறன் மற்றும் உயர்-நிலைத்தன்மை ரோட்டரி பொருத்துதல் செயல்பாட்டை ஒரு ஒற்றை அலகுடன் ஒருங்கிணைக்கிறது.
JWGRIP என்பது சீனாவில் ஒரு தொழில்முறை வட்ட அடிப்படை சுய-மைய வைஸ் உற்பத்தியாளர் மற்றும் சப்ளையர். எங்கள் தொழிற்சாலையிலிருந்து போட்டி விலையில் உயர்தர தயாரிப்புகளை மொத்தமாக விற்பனை செய்ய உங்களை அன்புடன் வரவேற்கிறோம்.
செய்தி பரிந்துரைகள்