தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

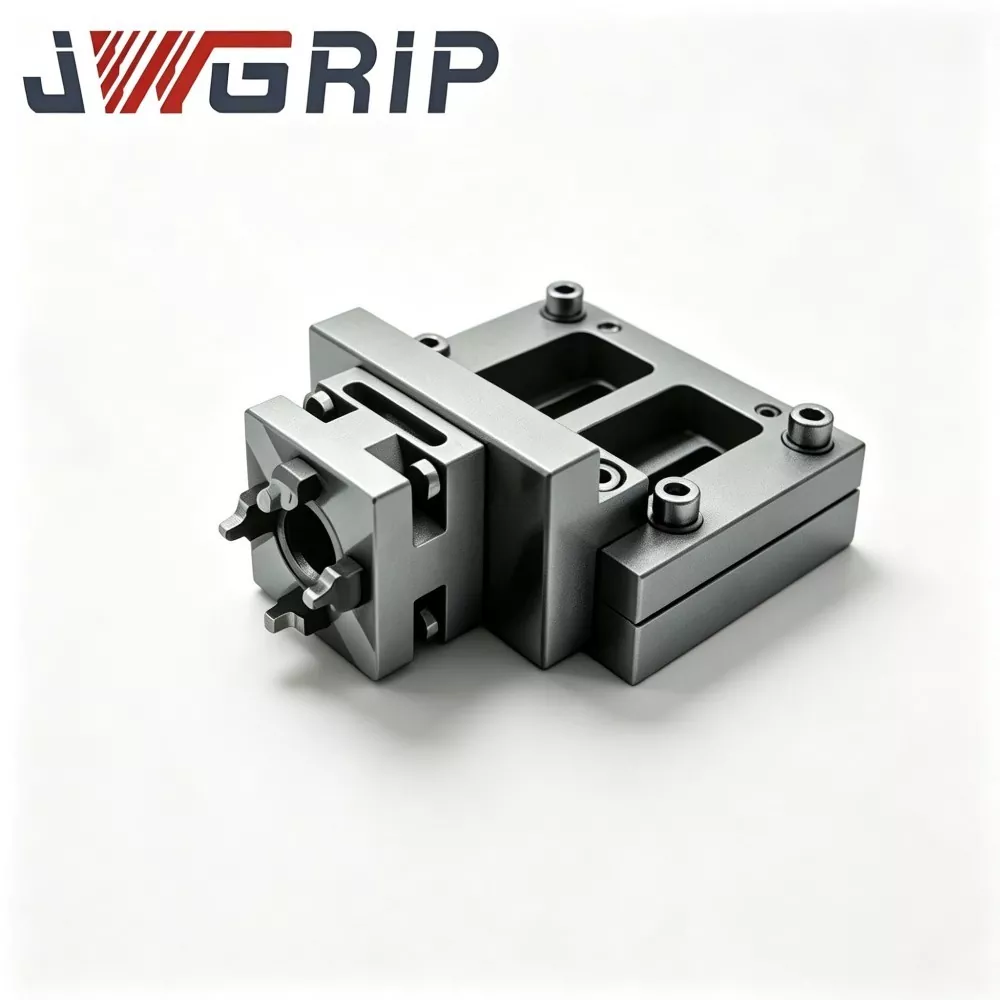
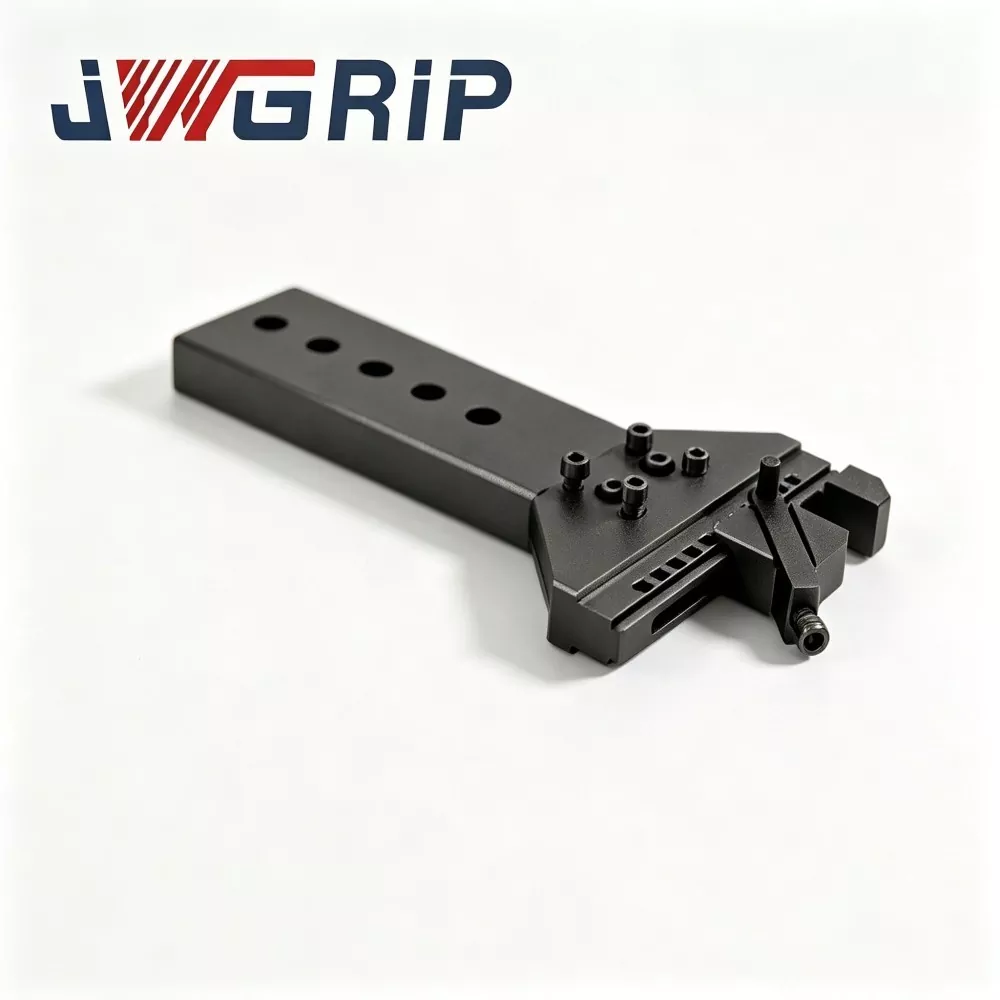
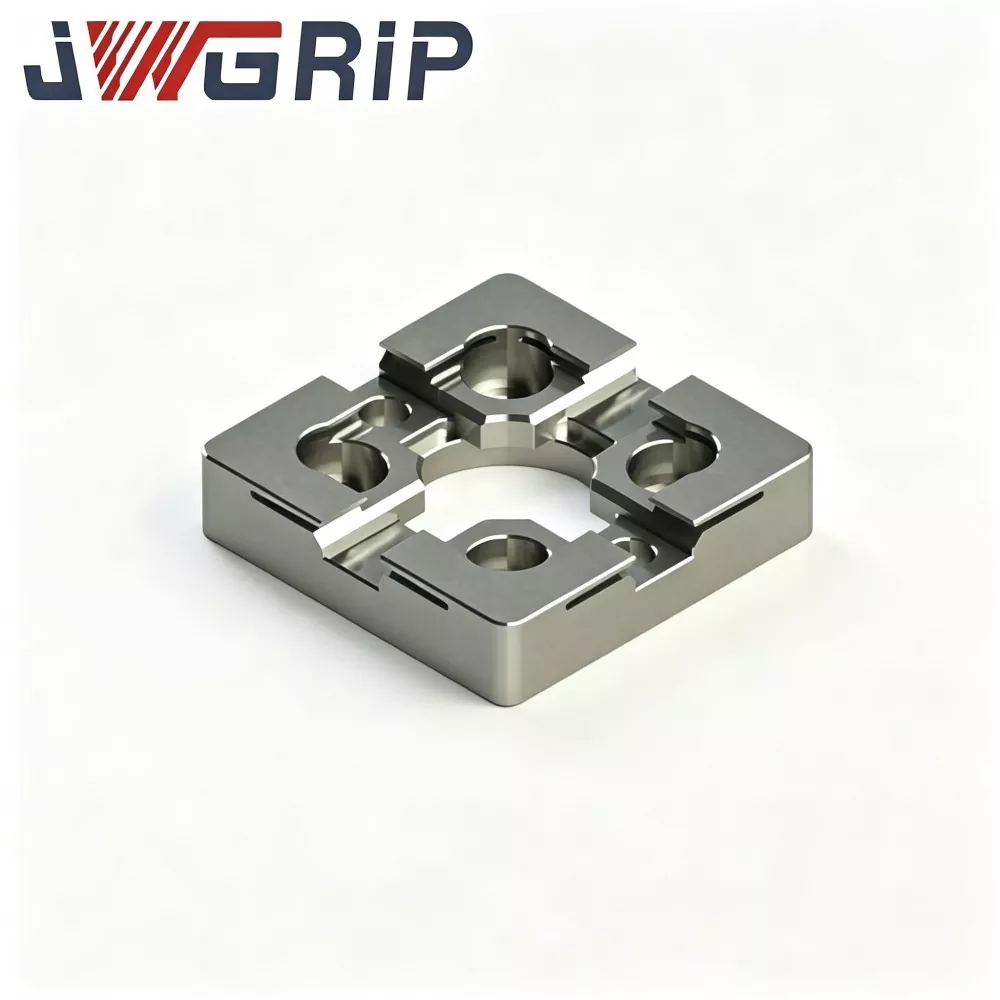
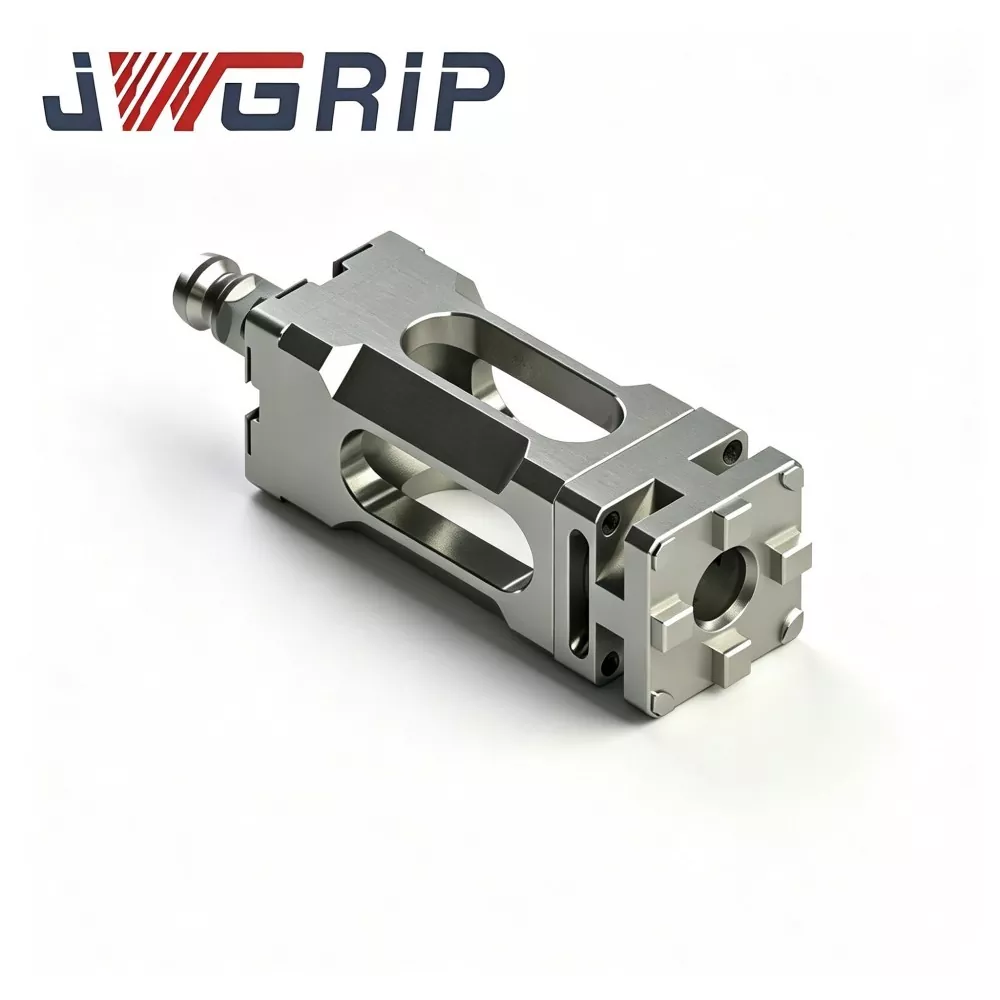
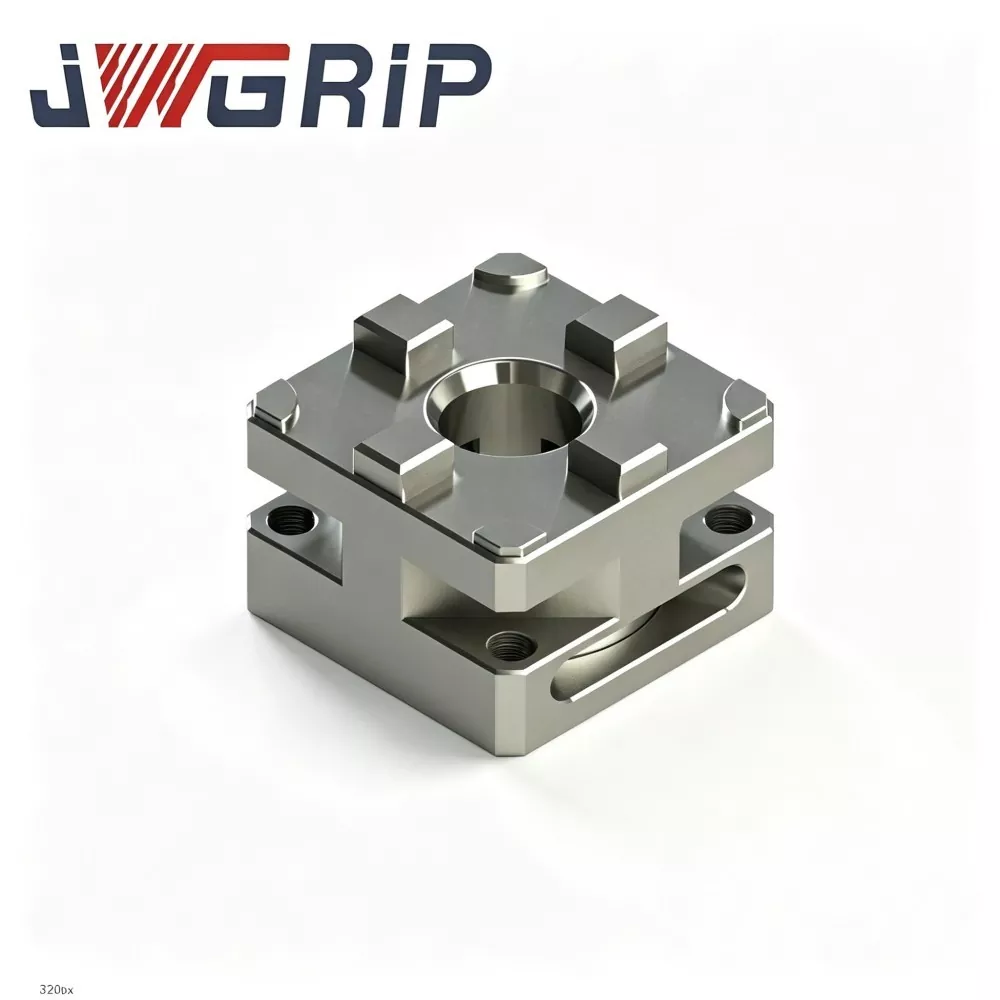
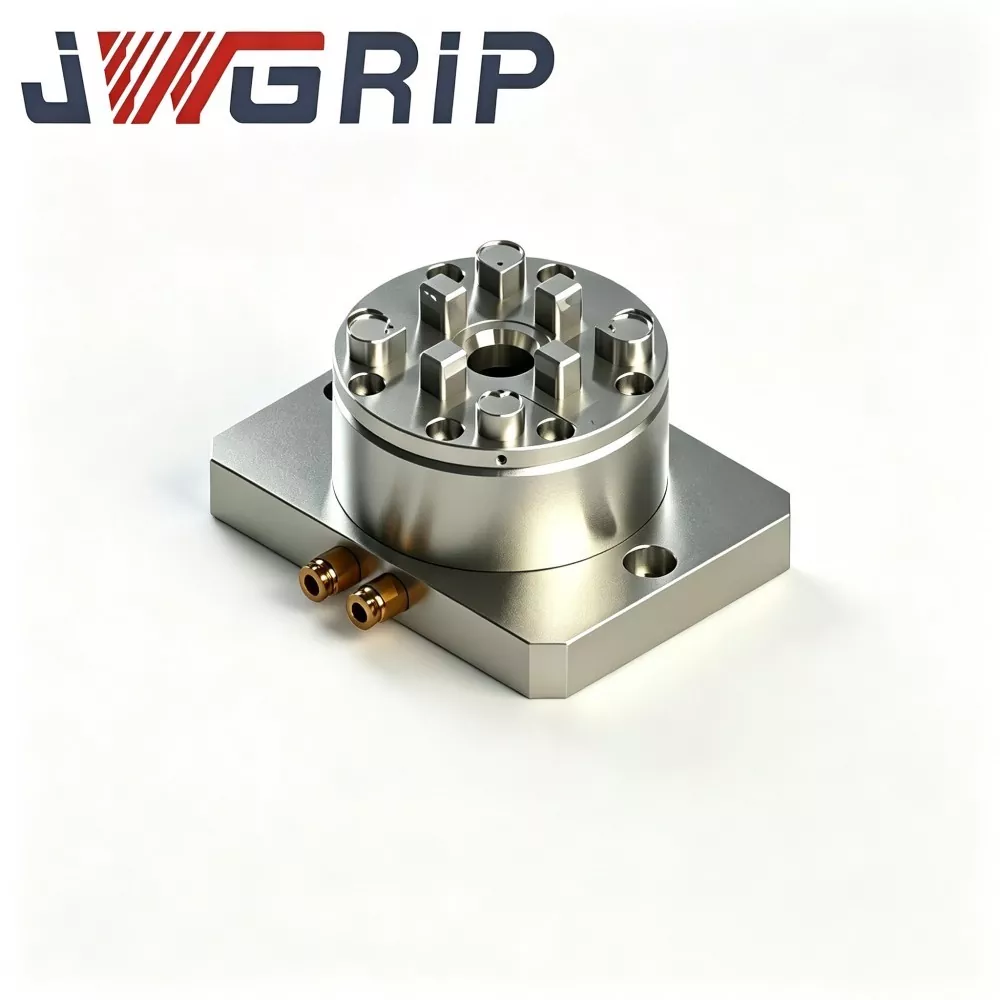
R-வகை D100 கையேடு EDM சக்
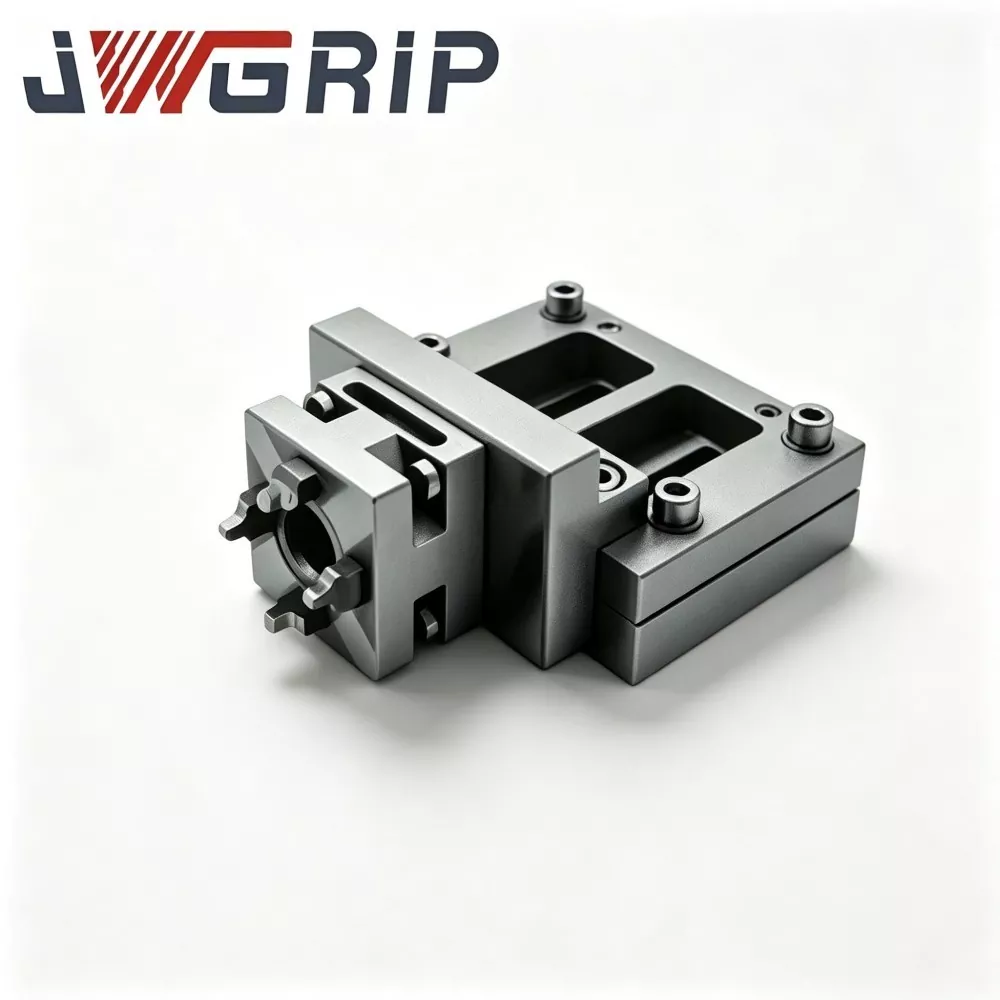
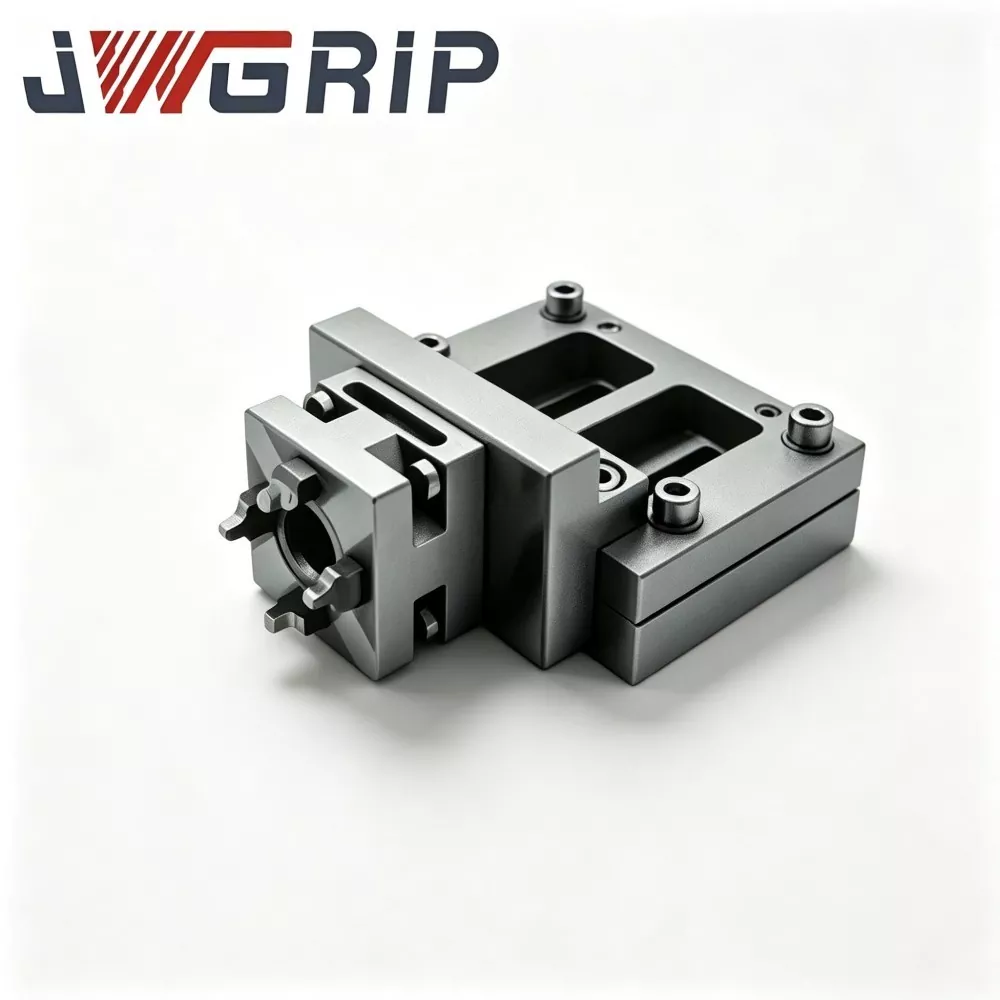
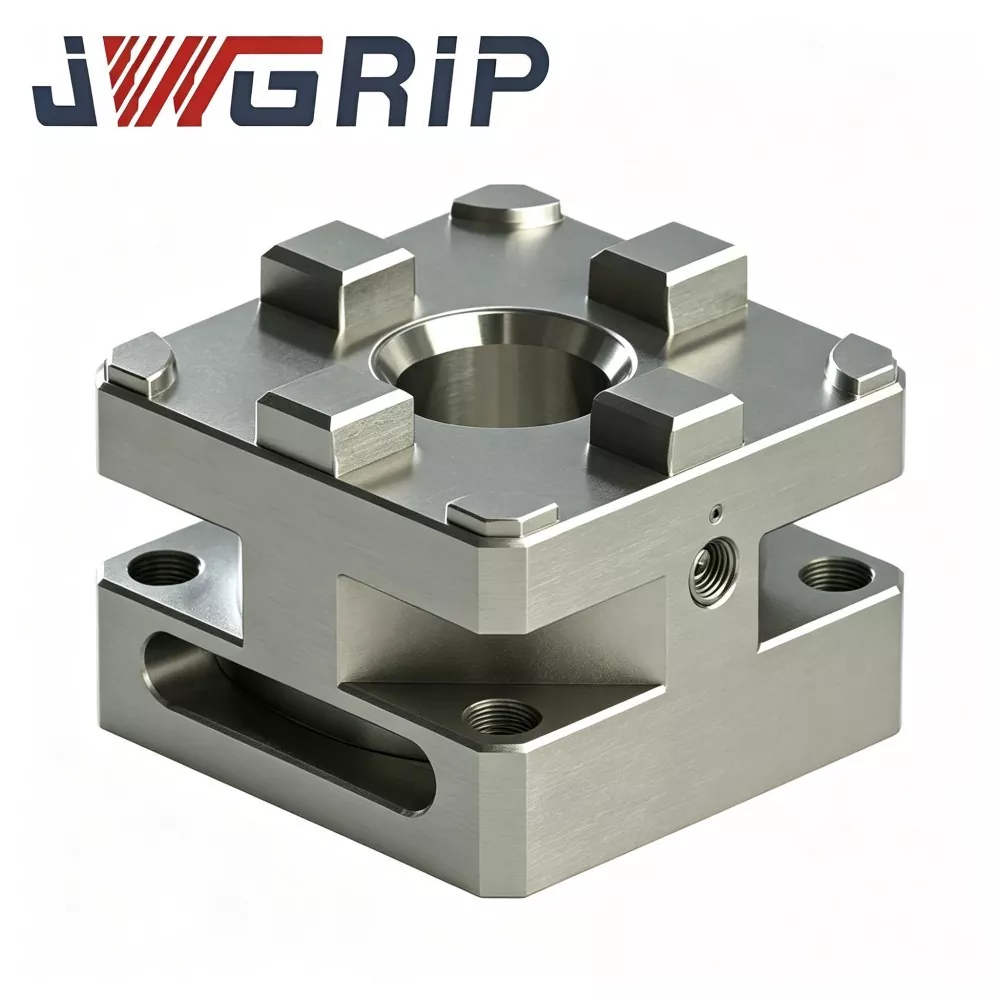
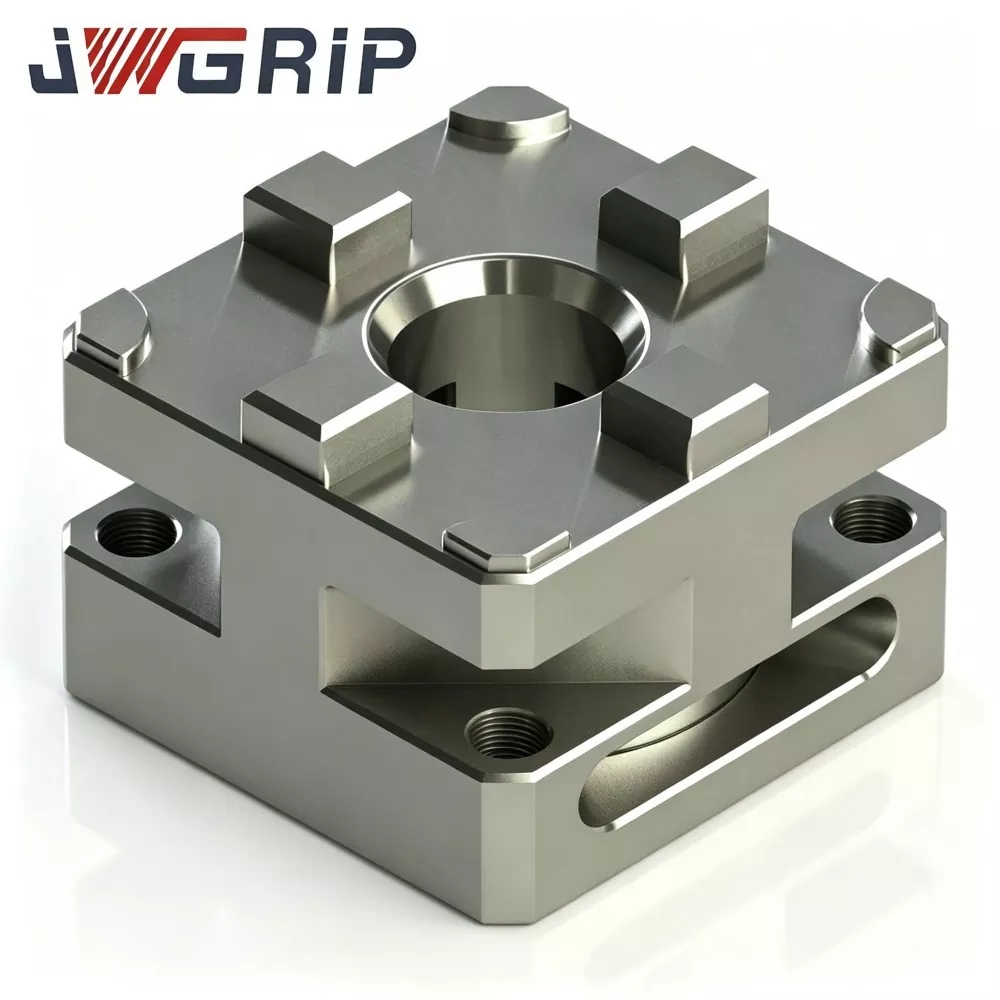
JWGRIP என்பது சீனாவில் R-Type D100 Manual EDM Chuck இன் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், நிலையான மாதிரிகள் முழுமையாக கையிருப்பில் உள்ளன மற்றும் திட்ட டெண்டர் சமர்ப்பிப்பு மற்றும் தொகுதி சோதனை-இயங்கும் கொள்முதல் ஆகியவற்றிற்கான உலகளாவிய மொத்த ஆர்டரை ஆதரிக்கிறது. இது ஒரு உயர் துல்லியமான ஒருங்கிணைக்கப்பட்ட மேனுவல் டேட்டம் கிளாம்பிங் ஃபிக்ஸ்ச்சர் ஆகும், இது சிங்கர் EDM, டை-மேக்கிங் மற்றும் மல்டி-ஸ்டேஷன் எலக்ட்ரோடு ப்ரீசெட்டிங் பட்டறைகளுக்காக சிறப்பாக வடிவமைக்கப்பட்டுள்ளது. நியூமேடிக் ஏர் சோர்ஸ் சார்பு இல்லாமல் அனைத்து மெக்கானிக்கல் லாக்கிங் கட்டமைப்பை ஏற்றுக்கொள்வது, இது நிலையான கையேடு கிளாம்பிங் செயல்திறன் மற்றும் உயர் துல்லியமான செறிவு நிலைப்படுத்தல் செயல்பாட்டை ஒரு யூனிட்டாக ஒருங்கிணைக்கிறது.
இந்த உயர்-செயல்திறன் கொண்ட R-வகை D100 மேனுவல் EDM சக் கடினமான துரு-எதிர்ப்பு அலாய் ஸ்டீல் மூலம் கட்டமைக்கப்பட்டுள்ளது, இதில் நிலையான கிளாம்பிங் வெளியீடு, சிறந்த செறிவு நிலைத்தன்மை மற்றும் அடிக்கடி கையேடு பூட்டுதல் சுழற்சிகளின் கீழ் சிறந்த நீண்ட கால எதிர்ப்பு எதிர்ப்பு செயல்திறன் ஆகியவற்றைக் கொண்டுள்ளது. கோர் லோகேட்டிங் மேற்பரப்புகள் ஒரு முறை கிளாம்பிங் துல்லியமான அரைக்கும் தொழில்நுட்பத்தைப் பயன்படுத்துகின்றன, மேலும் முழு உடலும் துருப்பிடிக்காத மற்றும் தேய்மானத்தைத் தடுக்கும் திறனை மேம்படுத்த ஒருங்கிணைந்த கடினப்படுத்துதல் சிகிச்சைக்கு உட்படுகிறது, ஈரப்பதம் மற்றும் குளிரூட்டி நிறைந்த கடுமையான EDM பணிமனை சூழல்களுக்கு முழுமையாக மாற்றியமைக்கிறது. எளிதான க்ளியரன்ஸ் விரிவாக்கம் மற்றும் துல்லியம் சிதைவு ஆகியவற்றுடன் வழக்கமான கையேடு சக்ஸிலிருந்து வேறுபட்டது, இது கூறு தேய்மானம் மற்றும் காற்றழுத்த ஏற்ற இறக்கத்தால் ஏற்படும் நிலை விலகலை முற்றிலும் தவிர்க்கிறது.
இது வெட்டாத துணை அளவுத்திருத்த நேரத்தை திறம்பட குறைக்கிறது, மின்முனை மாற்று சுழற்சிகளை குறைக்கிறது மற்றும் பலவகையான மின்முனை செயலாக்கத்திற்கான நிலையான பொருத்துதல் துல்லியத்தை பராமரிக்கிறது. சிங்கர் EDM எந்திரம் மற்றும் மோல்டு டை உற்பத்திக்கு பரவலாகப் பொருந்தும், இது உலகெங்கிலும் உள்ள அச்சு நிறுவனங்கள், EDM வேலைக் கடைகள் மற்றும் இயந்திரக் கருவி அமைப்பு ஒருங்கிணைப்பாளர்களுக்கு நெகிழ்வான, நிலையான மற்றும் செலவு குறைந்த இயந்திர பணியிட தீர்வுகளை வழங்குகிறது.
பயன்பாட்டு இடையூறு
தினசரி-நேர உற்பத்தியில் பல டை-மேக்கிங் EDM பட்டறைகள் நடைமுறை பொருத்தம் தடைகளை எதிர்கொள்கின்றன:
· நியூமேடிக்-உந்துதல் சக்களுக்கு முழுமையான காற்று குழாய் மற்றும் நிலையான காற்று மூல உள்கட்டமைப்பு தேவைப்படுகிறது. நியூமேடிக் கிளாம்பிங் தீர்வுகளைப் பயன்படுத்தினால், நடுத்தர-சிறிய செயலாக்கத் தளங்கள் கூடுதல் பட்டறை-மாற்றச் செலவுகளைச் சுமக்கும்.
· பொதுவான சந்தை கையேடு EDM சக்ஸ் ஆயிரக்கணக்கான கிளாம்பிங் சுழற்சிகளுக்குப் பிறகு மேற்பரப்பு தேய்மானம் மற்றும் வளர்ந்து வரும் உள் அனுமதியை உருவாக்குகிறது. படிப்படியாக சிதைந்த செறிவு அச்சு-குழி பரப்புகளில் குறைபாடுகளை உருவாக்கும். மீண்டும் மீண்டும் டயல்-கேஜ் அளவுத்திருத்தம் பெருமளவிலான குறைக்கப்படாத உற்பத்தி நேரத்தைப் பயன்படுத்துகிறது.
முக்கிய முன்னேற்றம்:
1. கோர் லோகேட்டிங் மேற்பரப்புகள் ஒரு-அமைவு துல்லியமான-அரைக்கும் உற்பத்தி செயல்முறையைப் பின்பற்றுகின்றன. முக்கிய நகரும் கூறுகள், மின்கடத்தா குளிரூட்டியால் நிரப்பப்பட்ட ஈரப்பதமான EDM பணிமனை சூழலுக்கு ஏற்றவாறு, மேம்படுத்தப்பட்ட துருப்பிடிக்காத மற்றும் உடைகள்-எதிர்ப்பு திறனுக்கான ஒருங்கிணைந்த கடினப்படுத்துதல் சிகிச்சையைப் பெறுகின்றன.
2. எந்த அழுத்தப்பட்ட காற்று மூலமும் தேவையில்லை. ஆபரேட்டர்கள் முற்றிலும் மெக்கானிக்கல் கேம் அமைப்பு மூலம் கிளாம்பிங் மற்றும் லாக்கிங் முடிக்கிறார்கள். நிலையற்ற காற்றழுத்தத்தால் தூண்டப்படும் துல்லிய ஏற்ற இறக்கம் முழுமையாக நீக்கப்படும்.
3. நெகிழ்வான மல்டி-ஸ்டேஷன் ஆஃப்லைன் எலக்ட்ரோடு முன்னமைவை ஆதரிக்கிறது, மின்முனை மாற்று சுழற்சியைக் குறைக்கிறது, பலதரப்பட்ட மின்முனை செயலாக்கத்திற்கான நிலையான நிலைப்படுத்தல் முடிவுகளை வழங்குகிறது.
4. சிங்கர் EDM மற்றும் ஹெவி-டூட்டி டை-உற்பத்தி உற்பத்தி பணிப்பாய்வுகளுக்கு வலுவான மெக்கானிக்கல் ஒர்க்ஹோல்டிங் தீர்வை வழங்குகிறது.
ஆப்பரேட்டிங் லாஜிக்
JWGRIP R-வகை D100 கையேடு EDM சக் விரிவாக்கப்பட்ட D100 வெளிப்புற விட்டம் அளவுகோலுடன் வலுவூட்டப்பட்ட நான்கு-தாடைகளை மையப்படுத்தும் இறுக்கமான கட்டமைப்பை ஏற்றுக்கொள்கிறது:
1. கீழே மவுண்டிங் டேட்டம் நிலையான D100 நிறுவல் பரிமாணங்களுடன் இணங்குகிறது. இது நேரடியாக EDM பணிப்பெட்டியில் பொருத்தப்படலாம் அல்லது இடைநிலை அடாப்டர் தகடுகளுடன் கூடியிருக்கலாம்.
2. ஹெவி-டூட்டி இன்டர்னல் கேம்-டிரைவ் டிரான்ஸ்மிஷன், வெளிப்புற முறுக்கு விசையிலிருந்து கைமுறையாக முறுக்கு உள்ளீட்டை நகரக்கூடிய கிளாம்பிங் தாடைகளுக்கான ரேடியல் சென்டர்ரிங் டிரைவ் ஃபோர்ஸாக மாற்றுகிறது. பரிந்துரைக்கப்பட்ட முறுக்குவிசையின் கீழ், நான்கு தாடைகள் எலக்ட்ரோடு ஷங்க்கள், ஹோல்டர்கள் அல்லது பெரிய அளவிலான அச்சு செருகிகளை இறுகப் பிடிக்க மத்திய இருப்பிடத் துளையை நோக்கி ஒத்திசைவாக நகரும்.
3. தலைகீழ் குறடு சுழற்சி கேம் முன் ஏற்றும் சக்தியை வெளியிடுகிறது; ஃபிக்ஸ்ச்சர் பிரித்தெடுத்தல் மற்றும் பகுதி மாற்றத்திற்காக கிளாம்பிங் தாடைகள் திறக்கப்படுகின்றன.
முக்கிய இயந்திர வடிவமைப்பு சிறப்பம்சங்கள்:
· அனைத்து கோர் லோகேட்டிங் டேட்டம் பிளேன்களும் ஒரு-அமைவு மல்டி-பாஸ் துல்லியமான அரைத்தல், அசெம்பிளி தூண்டப்பட்ட திரட்டப்பட்ட சகிப்புத்தன்மையைக் குறைப்பதன் மூலம் முடிக்கப்படுகின்றன.
· தடிமனான சக்-பாடி சுவர் மற்றும் உள் விநியோகிக்கப்பட்ட வலுவூட்டும் விலா எலும்புகள் முழு ஷெல் மீதும் அதிக சுமை இறுக்கும் அழுத்தத்தை சமமாக பரப்பி, நீண்ட நேர ஹெவி-டூட்டி மேனுவல் லாக்கிங்கினால் ஏற்படும் உள்ளூர் நிலை சிதைவைத் தவிர்க்கிறது. திட்ட-டெண்டர்-ஆதரவு உற்பத்தி தளங்கள் மற்றும் தொகுதி-சோதனை-ரன்-ஆர்டர் சரிபார்ப்பு பட்டறைகள் ஆகிய இரண்டிற்கும் நிலையான செறிவு மற்றும் மீண்டும் நிலைநிறுத்துதல் செயல்திறன் உண்மையாக இருக்கும்.
· தாடை-இணைப்பு நகரும் மேற்பரப்புகள் தீப்பொறி-அரிப்பு எண்ணெய்-மூழ்கிய நிலைமைகளின் கீழ் கார்பன் படிவு மாசுபாட்டிலிருந்து மெதுவாக தேய்க்க, பிரத்யேக உடைகள் எதிர்ப்பு அடுக்குடன் பூசப்பட்டிருக்கும். இந்த முழு-மேனுவல் யூனிட்டில் நியூமேடிக் கனெக்டர்கள் அல்லது உள் ஏர்-சேனல் கட்டமைப்புகள் இல்லை.
முக்கிய தொழில்நுட்ப நன்மைகள்
1. நம்பகமான மையப்படுத்துதல் & மீண்டும் நிலைநிறுத்துதல் நிலைத்தன்மை விசையை கண்டறியும் செயல்பாட்டு மேற்பரப்புகள் பல-நிலை துல்லியமான அரைத்தல் மூலம் செல்கின்றன. செறிவு ≤0.004 மிமீ மற்றும் மீண்டும் பொருத்துதல் துல்லியம் ≤0.003 மிமீ. ஆயிரக்கணக்கான ஹெவி-லோட் மேனுவல் லாக்-அன்லாக் சுழற்சிகளுக்குப் பிறகு, பெரிய மல்டி-கேவிட்டி மோல்ட் எலக்ட்ரோடு ஃபேப்ரிகேஷனுக்கான கண்டிப்பான சகிப்புத்தன்மை தேவைகளைப் பூர்த்தி செய்த பிறகு, எந்த நிலை விலகலும் குவிவதில்லை.
2. Reinforced High-load Alloy-stere Chuck Body Main-body ஆனது பிரிமியம் 42CrMo அலாய் ஸ்டீலை ஒருங்கிணைந்த தணித்தல் & வெப்பச் சிகிச்சையுடன் பயன்படுத்துகிறது, மேற்பரப்பு கடினத்தன்மை HRC 54-58 ஐ அடைகிறது. EDM எண்ணெயில் ஊறவைக்கப்பட்ட நிலைமைகளின் கீழ் சிறந்த தாக்க-எதிர்ப்பு, சிதைவு எதிர்ப்பு மற்றும் மின்கடத்தா-எண்ணெய் அரிப்பு-எதிர்ப்பு ஆகியவை அதிக எடையுள்ள எலக்ட்ரோடு கிளாம்பிங் பணிகளுக்கு பொருந்தும். அதன் வலுவான சுமை தாங்கும் திறனுக்காக பெரிய அளவிலான அச்சு தயாரிக்கும் நிறுவனங்களிடையே பரவலாக ஏற்றுக்கொள்ளப்பட்டது.
3. ஏர்-சோர்ஸ் சார்பு ஆபரேட்டர்கள் இல்லாமல் முறுக்கு-தரப்படுத்தப்பட்ட கையேடு க்ளாம்பிங் பொருத்தப்பட்ட முறுக்கு குறடு கொண்ட பூட்டு; பரிந்துரைக்கப்பட்ட இறுக்கமான முறுக்கு: 6-8 Nm. நிலையான-முறுக்கு செயல்பாடு சீரற்ற கையேடு விசை உள்ளீட்டால் ஏற்படும் நிலையற்ற கிளாம்பிங்-விசையை நீக்குகிறது. சுருக்கப்பட்ட காற்று தேவை இல்லாமல், சக் தற்காலிக பட்டறைகள், புதுப்பித்தல் மண்டலங்கள் மற்றும் மொபைல் பிழைத்திருத்த நிலையங்களில் நம்பகத்தன்மையுடன் வேலை செய்கிறது. இயந்திர அட்டவணையில் ஒரு முறை தரவு அளவுத்திருத்தத்திற்குப் பிறகு, எலக்ட்ரோடு-ஹோல்டர் ஸ்வாப்பிற்கான துணை நேரம் வெகுவாகக் குறைகிறது, ஹெவி-எலக்ட்ரோடு மீண்டும் வேலைகள் மற்றும் அடிக்கடி மாற்றப்படும் முன்மாதிரி அச்சுப் பணிகளுக்கு EDM இயந்திரத்தின் பயன்பாட்டை உயர்த்துகிறது.
4. விரிவாக்கப்பட்ட கிளாம்பிங் ரேஞ்ச் & பரந்த மெக்கானிக்கல் இணக்கத்தன்மை D100 வெளிப்புற பரிமாணம் மற்றும் மைய இருப்பிடத் தரவு ஆகியவை முக்கிய தொழில் கையேடு-சக் குறிப்பு அளவுகோலைப் பின்பற்றுகின்றன. வணிகரீதியாகக் கிடைக்கும் D100-சீரிஸ் எலக்ட்ரோடு ஹோல்டர்கள், லோகேட்டிங் பேலட்கள் மற்றும் டிரான்சிஷனல் அடாப்டர்கள் ஆகியவற்றுடன் இணக்கமானது. வரைபடத்தால் இயக்கப்படும் கட்டமைப்பு மாற்றமானது, திட்ட-டெண்டர் ஆவணங்களிலிருந்து தனிப்பயனாக்கப்பட்ட தொழில்நுட்பத் தேவைகளைப் பூர்த்தி செய்ய சிறப்பான ஒட்டுமொத்த உயரம், தவிர்ப்பு கட்-அவுட்கள் மற்றும் தரமற்ற மவுண்டிங்-ஹோல் தளவமைப்பு ஆகியவற்றை உணர முடியும்.
5. முழுமையான தொழில்துறை இணக்க சோதனை ஆவணம் ஒவ்வொரு உற்பத்தித் தொகுதியும் பரிமாண ஆய்வு, கடினத்தன்மை சோதனை, அதிக சுமை சுழற்சி உடைகள் உருவகப்படுத்துதல் மற்றும் செறிவு நிலைத்தன்மை சோதனை ஆகியவற்றை நடத்துகிறது. CE மற்றும் ISO9001 ஆய்வு-அறிக்கை ஆவணங்கள் திட்ட-டெண்டர் முறையான நடைமுறைகளை நிறைவு செய்யும் நிறுவன வாடிக்கையாளர்களுக்கு வழங்கப்படலாம்.
மதிப்பீட்டு சரிபார்ப்பு பட்டியல்
JWGRIP R-Type D100 Manual EDM Chuck ஐ வாங்குவதற்கு முன், தளத்தில் பயன்பாட்டுத் தடைகளைத் தடுக்க பின்வரும் முன் மதிப்பீட்டுப் பணிகளைச் செய்யவும்:
1. EDM இயந்திரத்தின் வேலை-தளத்தின் நிறுவல் பரிமாணத்தை அளவிடவும். செங்குத்து மற்றும் கிடைமட்ட ஒதுக்கப்பட்ட அனுமதியை உறுதிப்படுத்தவும்; பெரிதாக்கப்பட்ட சக் ஷெல் மற்றும் இயந்திர-கருவி சுழல் அல்லது நகரும் அச்சுகளுக்கு இடையில் இயந்திர குறுக்கீட்டைத் தவிர்க்கவும்.
2. கைமுறையாகப் பூட்டுவதற்கு அளவீடு செய்யப்பட்ட பொருத்தப்பட்ட முறுக்கு விசையைத் தயார் செய்யவும். அதிகப்படியான கையேடு முறுக்கு நிரந்தர தாடை சிதைவை ஏற்படுத்துகிறது; போதுமான முறுக்குவிசை தீப்பொறி-அரிப்பு வெட்டும் போது அதிக எடை-எலக்ட்ரோடு நழுவுவதற்கான அபாயத்தைக் கொண்டுவருகிறது.
3. தற்போதுள்ள எலக்ட்ரோடு ஹோல்டர்களின் பரிமாண அளவுகோலைச் சரிபார்க்கவும். தற்போதைய கருவி D100 தொழிற்துறை தரத்தை பின்பற்றுகிறதா என்பதை உறுதிப்படுத்தவும். தரமற்ற மாற்றியமைக்கப்பட்ட வைத்திருப்பவர்களுக்கு கூடுதல் இடைநிலை அடாப்டர் பாகங்கள் தேவை.
4. EDM மின்கடத்தா எண்ணெய் திரவ நிலை உயரத்தைக் கட்டுப்படுத்தவும். திரிக்கப்பட்ட பிரிவுகளில் கார்பன்-வண்டல் திரட்சியைக் குறைக்க முக்கிய மவுண்டிங்-ஸ்க்ரூ நிலைகள் திரவ மேற்பரப்புக்குக் கீழே சரியான தூரத்தை வைத்திருக்க வேண்டும்.
5. எண்டர்பிரைஸ் ப்ராஜெக்ட்-டெண்டர் க்ளையன்ட்கள் அல்லது பேட்ச்-ட்ரையல்-ரன்-ஆர்டர் மேலாளர்களுக்கு, துல்லியமான தயாரிப்பு-உள்ளமைவுப் பொருத்தத்திற்காக முழுமையான ஆன்-சைட் சூழல் அளவுருக்கள் மற்றும் செயல்திறன் தேவைகளை முன்கூட்டியே சமர்ப்பிக்கவும்.
பராமரிப்பு வழிகாட்டுதல்கள்
R-Type D100 Manual EDM Chuck ஐப் பயன்படுத்தும்போது, தவறான பயன்பாடு அபாயங்கள் மற்றும் வழக்கமான பராமரிப்பு பரிந்துரைகளுக்கு கவனம் செலுத்துங்கள்:
1. பரிந்துரைக்கப்பட்ட இறுக்கம்-முறுக்கு வரம்பு 6-8 Nm கண்டிப்பாக பின்பற்றவும். ஓவர்-டார்க் குறடு விசை நிரந்தர தாடையின் கட்டமைப்பு சிதைவைத் தூண்டும்; போதுமான முறுக்குவிசை தீப்பொறி-அரிப்பு செயலாக்கத்தின் போது அதிக எடையுள்ள மின்முனைகளுக்கு மறைக்கப்பட்ட நழுவுதல் அபாயத்தை உருவாக்குகிறது.
2. தாடை வழிகாட்டி-பள்ளங்களுக்குள் கார்பன்-வண்டல் திரட்சியைத் தடுக்கவும். கார்பன்-துகள் அசுத்தங்கள் நகரும்-இனச்சேர்க்கை மேற்பரப்புகளைத் தேய்த்து, நிலைப்படுத்தல்-துல்லியத்தன்மை இழப்புக்கு வழிவகுக்கும். ஆன்-சைட் ஆபரேட்டர்களுக்கு நிலையான கால-சுத்தப்படுத்தும் பணிப்பாய்வுகளை அமைக்கவும்.
3. கடுமையான இயந்திர மோதலில் இருந்து மத்திய இருப்பிட துளை மற்றும் கிளாம்பிங்-தாடை வேலை செய்யும் மேற்பரப்புகளைப் பாதுகாக்கவும். கடினமான தாக்கம் தரவு துல்லியத்தை சேதப்படுத்துகிறது மற்றும் செறிவு செயல்திறனை நேரடியாக குறைக்கிறது.
4. மவுண்டிங்-ஸ்க்ரூ-ஹோல் த்ரெட் நிலையைத் தொடர்ந்து ஆய்வு செய்யவும், துரு மற்றும் எண்ணெய் வண்டலை அகற்றவும்; நீண்ட கால வேலை செய்யாத சேமிப்பிற்காக சிறிய அளவிலான துரு எதிர்ப்பு கிரீஸைப் பயன்படுத்துங்கள்.
5. புராஜெக்ட்-டெண்டர் வாடிக்கையாளர்களுக்கு, ஆரம்ப-கட்ட தொழில்நுட்ப தகவல்தொடர்புகளின் போது ஒவ்வொரு கிளை-பயிலரங்கத்திற்கும் செயல்பாட்டு-கருவி உள்ளமைவு விவரக்குறிப்புகளை ஒருங்கிணைக்கவும்.
6. பேட்ச்-ட்ரையல்-ரன்-ஆர்டர் கிளையண்டுகளுக்கு, அடுத்தடுத்த வெகுஜன கொள்முதல் மதிப்பீட்டுக் குறிப்பிற்காக முழுமையான சோதனை-ரன் பதிவுகளை காப்பகப்படுத்தவும்.
JWGRIP உடன் நீண்ட கால ஒத்துழைப்பை ஏன் உருவாக்க வேண்டும்
1. உண்மையான தொழிற்சாலை-நேரடி மூலமான JWGRIP என்பது எளிய வர்த்தக இடைத்தரகர் என்பதற்குப் பதிலாக சுயமாகச் சொந்தமான சாதனங்களைத் தயாரிக்கும் நிறுவனமாகும். R-Type D100 Manual EDM Chuck இன் முழு உற்பத்தி பணிப்பாய்வு வீட்டிலேயே முடிக்கப்பட்டது. மெக்கானிக்கல் இன்ஜினியரிங் குழுவானது 11 ஆண்டுகால பணிநிலை-தீர்வு R&D அனுபவத்தை கொண்டுள்ளது மற்றும் பெரிய அளவிலான அச்சு உருவாக்கும் EDM பட்டறைகளின் பல்வேறு நிஜ-உலக வலி-புள்ளிகளை ஆழமாகப் புரிந்துகொள்கிறது.
2. ரிச் தொழில்நுட்ப-மாற்றம் & திட்ட-ஆதரவு திறன் வரைதல்-உந்துதல் கட்டமைப்பு மாற்றம் ஒட்டுமொத்த உயரம் சரிசெய்தல், சிறப்பு தவிர்ப்பு-ஸ்லாட் திறப்பு மற்றும் தரமற்ற மவுண்டிங்-ஹோல் தளவமைப்பு ஆகியவற்றை ஆதரிக்கிறது. ஏற்றுக்கொள்ளக்கூடிய வணிக முறைகள் சிறிய அளவிலான சோதனை கொள்முதல், சிக்கலான கட்டமைப்பு தொழில்நுட்ப திருத்தம், முறையான திட்ட-டெண்டர் ஆதரவு மற்றும் தொகுதி-சோதனை-ரன்-ஆர்டர் ஒத்துழைப்பு ஆகியவற்றை உள்ளடக்கியது.
3. வெளிப்படையான திட்ட-சார்ந்த மேற்கோள் பொறிமுறையானது தயாரிப்பு உள்ளமைவு, மாற்றியமைத்தல் சிக்கலானது மற்றும் பல்வேறு ஒத்துழைப்பு முறைகளின் அடிப்படையில் தெளிவான வணிக மேற்கோள் வழங்கப்படுகிறது. முழு திட்ட செயலாக்க சுழற்சி முழுவதும் மறைக்கப்பட்ட கூடுதல் செலவு ஏற்படாது.
4. முழுமையான தர-உத்தரவாதக் கட்டமைப்பை ஒவ்வொரு கையேடு EDM சக் தனித்தன்மையான ட்ரேசபிலிட்டி வரிசை எண்ணைக் கொண்டுள்ளது. இரண்டு வருட உத்தரவாதமானது, மதிப்பிடப்பட்ட முறுக்கு மற்றும் சரியான நிறுவல் சூழ்நிலைகளின் கீழ் உற்பத்தி-பிறந்த குறைபாடுகளை உள்ளடக்கியது. கிளாம்பிங் தாடைகள் மற்றும் பிற அணியும் கூறுகள் உத்தரவாதத்திலிருந்து விலக்கப்பட்ட நுகர்வு பாகங்கள். தொழில்நுட்ப-ஆதரவு குழு நிறுவல்-வழிகாட்டுதல் ஆவணங்கள் மற்றும் பொதுவான-தவறு சரிசெய்தல் முன்மொழிவுகளை வழங்குகிறது.
5. கட்டுப்படுத்தக்கூடிய & யூகிக்கக்கூடிய டெலிவரி அட்டவணை ஸ்டாண்டர்ட்-ஸ்பெக் தயாரிப்புகள் நிலையான நிலையான உற்பத்தித் தாளத்தைப் பின்பற்றுகின்றன. பெரிய-தொகுதி திட்ட-டெண்டர் டெலிவரிகள் அல்லது தொகுதி-சோதனை-ரன்-ஆர்டர் மாதிரி விநியோகத்திற்கு, நாங்கள் அவ்வப்போது உற்பத்தி முன்னேற்றத்தை ஊட்டுகிறோம் மற்றும் நிலையான பொருட்கள்-விநியோகத் தாளத்திற்கு உத்தரவாதம் அளிக்கிறோம்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
Q1: நீங்கள் R-Type D100 Manual EDM Chuckக்கான உற்பத்தியாளர் அல்லது வர்த்தக சப்ளையர்?
A1: JWGRIP என்பது சீனாவில் அமைந்துள்ள உண்மையான சாதன உற்பத்தியாளர். அனைத்து உற்பத்தி நடைமுறைகளும் வீட்டிலேயே செய்யப்படுகின்றன. எளிமையான இடைத்தரகர் வர்த்தகராகப் பணியாற்றுவதற்குப் பதிலாக, வரைதல் சார்ந்த தொழில்நுட்ப-மாற்ற ஆதரவு, திட்டப்பணி-டெண்டர்-சமர்ப்பிப்பு ஆவணம்-பொருந்துதல் சேவை மற்றும் தொகுதி-சோதனை-ரன்-ஆர்டர் ஒத்துழைப்பு ஆகியவற்றை நாங்கள் வழங்குகிறோம்.
Q2: இந்த பெரிய அளவிலான கையேடு-வகை சக் நீண்ட கால EDM மின்கடத்தா-எண்ணெய் மூழ்குதலின் கீழ் நிலையான செயல்திறனைத் தக்கவைக்க முடியுமா?
A2: நிலையான-பதிப்பு நகரும்-பொருந்தும்-மேற்பரப்புகள் EDM எண்ணெய்-குளியல் சூழலுக்கு ஏற்றவாறு உடைகள் எதிர்ப்பு மேற்பரப்பு-சிகிச்சையைப் பெறுகின்றன. ஒட்டுமொத்த யூனிட் சேவை-வாழ்க்கையை நீட்டிக்க, குறிப்பிட்ட கால இடைவெளியில் கார்பன்-வண்டல்-சுத்தப்படுத்தும் பராமரிப்பை கண்டிப்பாக செய்யவும்.
Q3: ஸ்டாண்டர்ட்-ஸ்பெக் R-வகை D100 மேனுவல் EDM சக்கின் செறிவு மற்றும் மீண்டும் நிலைப்படுத்தல் துல்லியம் என்ன?
A3: நிலையான-தயாரிப்பு செறிவு ≤0.004 மிமீ, மீண்டும் பொருத்துதல் துல்லியம் ≤0.003 மிமீ. வரைதல்-உந்துதல் தொழில்நுட்ப மாற்றம் மூலம் அதிக துல்லியமான மாறுபாடுகளை உணர முடியும்.
Q4: எந்த சேத நிலைமைகள் உத்தரவாத-கவரேஜ் நோக்கத்திற்கு வெளியே விழும்?
A4: மதிப்பிடப்பட்ட முறுக்கு மற்றும் சரியான நிறுவல் நிலைமைகளின் கீழ் உற்பத்தியால் ஏற்படும் குறைபாடுகளுக்கு இரண்டு வருட உத்தரவாதம் பொருந்தும். அதிக முறுக்கு இயக்கம், கடினமான இயந்திர மோதல், சிராய்ப்பு-துகள் அணிதல் மற்றும் முறையற்ற கையேடு-பராமரிப்பு ஆகியவற்றால் ஏற்படும் சேதம் பாதுகாக்கப்படாது. கிளாம்பிங் தாடைகள் நுகர்வு அணியும் பாகங்களைச் சேர்ந்தவை.
Q5: திட்டப்பணி-டெண்டர் சமர்ப்பிப்பதற்கான முறையான வணிக மேற்கோள் ஆவணங்களைப் பெற முடியுமா?
A5: ஆம். JWGRIP விற்பனை துறையுடன் தொடர்பு கொள்ளவும். தயாரிப்பு உள்ளமைவு, ஆர்டர் அளவு மற்றும் ப்ராஜெக்ட்-டெண்டர்-சமர்ப்பித்தல் அல்லது தொகுதி-சோதனை-ரன்-ஆர்டர் திட்டம் உட்பட கான்கிரீட்-வணிக-முறை ஆகியவற்றின் அடிப்படையில் முறையான வணிக-மேற்கோள் ஆவணங்களை நாங்கள் தயார் செய்கிறோம்.
விசாரணையை அனுப்பு
தொடர்பு தகவல்
-
முகவரி
எண். 44, டேனிங் தொழில்முனைவோர் சாலை, ஹியூமன் டவுன், டோங்குவான் நகரம், குவாங்டாங் மாகாணம், சீனா
-
டெல்
-
மின்னஞ்சல்
JWGRIPக்கு விசாரணையை அனுப்ப வரவேற்கிறோம். எங்கள் தொழில்முறை தொழில்நுட்ப மற்றும் விற்பனைக் குழு இலவச பொருத்துதல் தேர்வு, தனிப்பயனாக்கப்பட்ட தீர்வு வடிவமைப்பு மற்றும் துல்லியமான மேற்கோள் ஆகியவற்றை வழங்கும்.

செய்தி பரிந்துரைகள்