தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

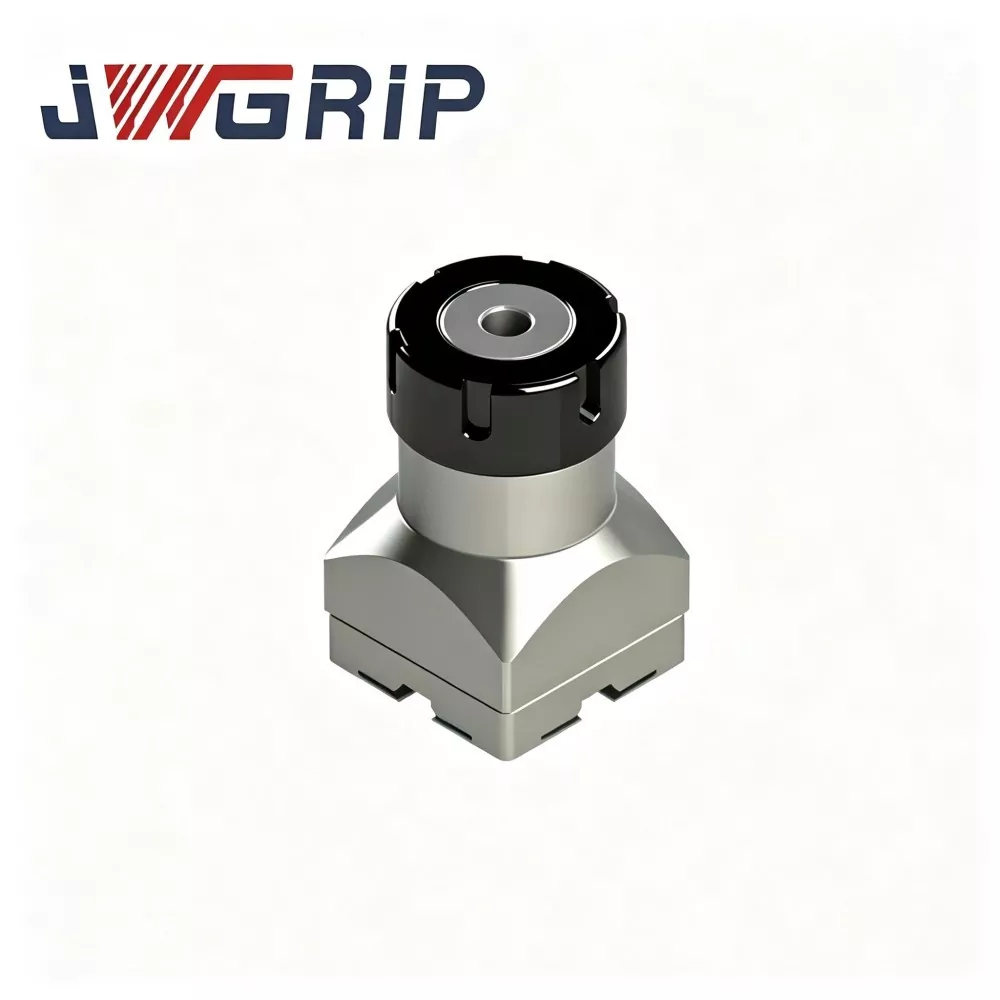
EDM எலக்ட்ரோடு ஹோல்டருக்கான R-வகை ER32 Collet
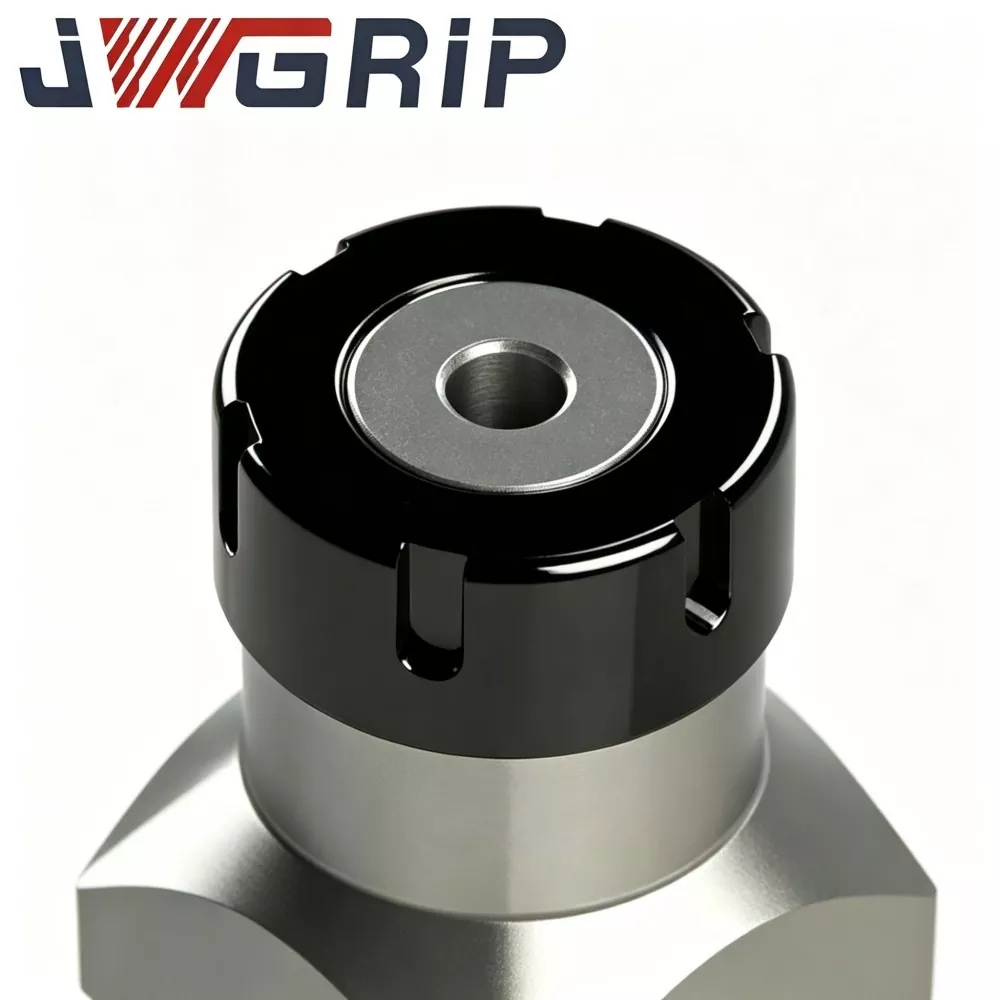
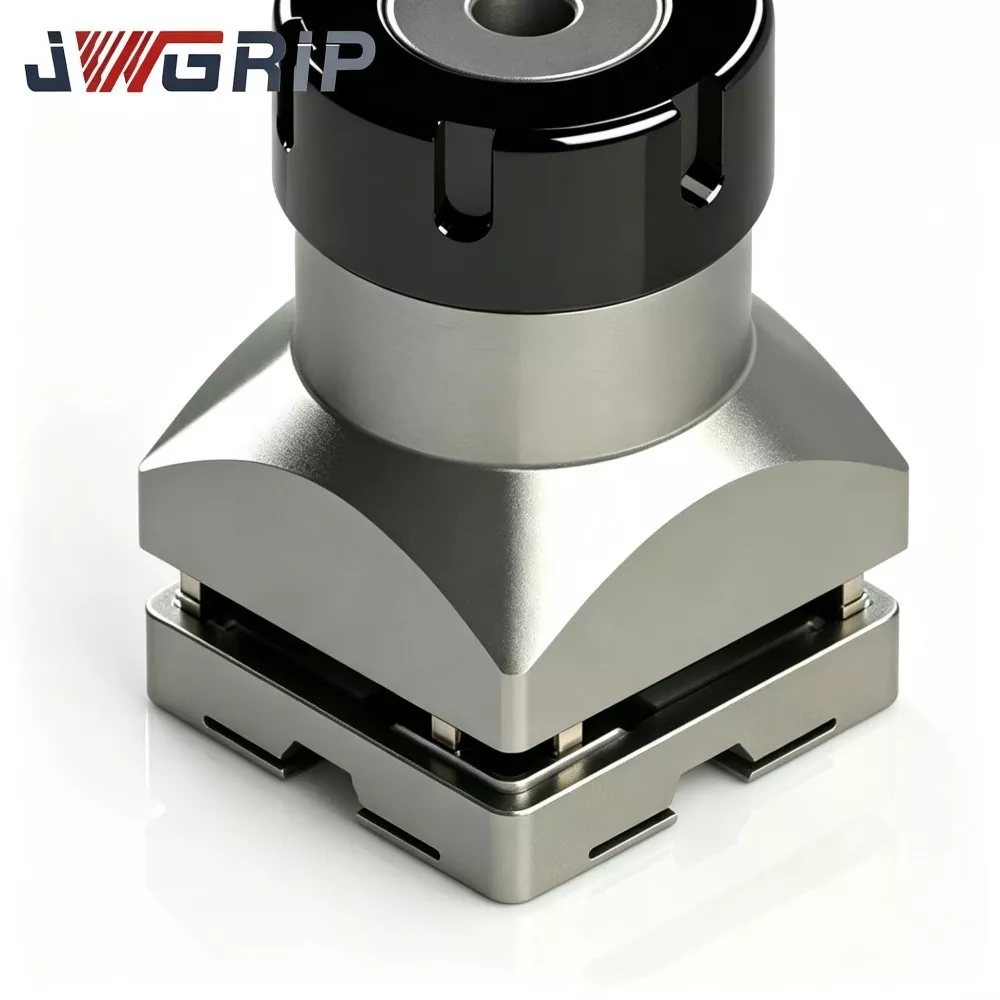
JWGRIP என்பது சீனாவில் EDM எலக்ட்ரோடு ஹோல்டருக்கான R-Type ER32 Collet இன் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், இது தொழிற்சாலை நேரடி விநியோகம் மற்றும் உலகளாவிய சிங்கர் EDM மோல்ட் தயாரிக்கும் நிறுவனங்களுக்கு முதிர்ந்த OEM மாற்றியமைக்கும் சேவையை வழங்குகிறது. இது ஒரு உயர் செயல்திறன் கொண்ட EDM-குறிப்பிட்ட மீள் கிளாம்பிங் துணைக்கருவி, தீப்பொறி அரிப்பு எந்திர வேலை நிலைமைகளுக்கு சிறப்பாக உகந்ததாக உள்ளது. உகந்த R-வகை விசை சமநிலை அமைப்பு மற்றும் உயர்-துல்லியமான மீள் கிளாம்பிங் செயல்திறனை ஒரு ஒற்றை அலகுக்குள் ஒருங்கிணைத்து, இது சீரற்ற மன அழுத்தம் மற்றும் எளிதான துல்லியமான அட்டென்யூயேஷன் போன்ற சாதாரண பொது-நோக்கு கோலெட்டுகளின் பொதுவான குறைபாடுகளை தீர்க்கிறது.
இந்த மேம்பட்ட R-வகை ER32 Collet பிரீமியம் உயர்தர ஸ்பிரிங் ஸ்டீல் மெட்டீரியலால் ஆனது, பல துல்லியமான திருப்பம், உட்புற ஓட்டை சாணப்படுத்துதல் மற்றும் முழுமையான சுழற்சி அழுத்த-நிவாரண வெப்ப சிகிச்சை மூலம் செயலாக்கப்படுகிறது. இது நிலையான கிளாம்பிங் விசைத் தக்கவைப்பு, சிறந்த ரவுண்ட்னெஸ் துல்லியம் மற்றும் நீண்ட கால தொடர்ச்சியான EDM துடிப்பு வெளியேற்ற அதிர்ச்சியின் கீழ் நம்பகமான மீள் சோர்வு எதிர்ப்பு ஆகியவற்றைக் கொண்டுள்ளது. உகந்த R-வகை கட்டமைப்பு சுயவிவரமானது உட்புற துளை மேற்பரப்பில் சீரான விசை பரிமாற்றத்தை உணர்ந்து, கிளாம்பிங்கின் போது மின்முனை ரன்-அவுட் பிழையை திறம்பட குறைக்கிறது. இது தாமிரம், கிராஃபைட் மற்றும் தாமிர-டங்ஸ்டன் மின்முனைகளுக்கு உலகளாவிய ரீதியில் பொருந்தும், நீண்ட கால அச்சு குழி துல்லியமான எந்திரக் காட்சிகளுக்குச் சரியாகத் தழுவுகிறது.
திரும்பத் திரும்பத் திறந்து மூடும் சுழற்சிகளுக்குப் பிறகு வட்டத்தன்மை சிதைவு மற்றும் கிளாம்பிங் விசைத் தணிப்புக்கு ஆளாகும் சாதாரண கோலெட்டுகளிலிருந்து வேறுபட்டது, EDM எலக்ட்ரோடு ஹோல்டருக்கான R-Type ER32 Collet எலக்ட்ரோடு மைக்ரோ-ஸ்லிபேஜ், தீப்பொறி இடைவெளி ஏற்றத்தாழ்வு மற்றும் அச்சு குழி பரிமாண விலகல் ஆகியவற்றைத் தவிர்க்கிறது. நிலையான ஸ்பாட் சப்ளை மற்றும் உள் துளை சகிப்புத்தன்மை, பள்ளம் அளவுருக்கள் மற்றும் மேற்பரப்பு முடித்தல் ஆகியவற்றின் தனிப்பயனாக்கப்பட்ட மாற்றத்தை ஆதரிக்கிறது, இது நவீன துல்லியமான அச்சு EDM செயலாக்க பட்டறைகளுக்கு நிலையான, உயர்-துல்லியமான மற்றும் நீடித்த கிளாம்பிங் தீர்வுகளை வழங்குகிறது.
உற்பத்தி வலி புள்ளிகள்
தினசரி சிங்கர்-EDM மோல்ட் தயாரிப்பில், சாதாரண ஆஃப்-தி-ஷெல்ஃப் ER collets பல பொதுவான உற்பத்தி தலைவலிகளை உருவாக்குகின்றன:
எளிமைப்படுத்தப்பட்ட மூலப்பொருள் மற்றும் வெட்டு-வெப்ப-சிகிச்சை பணிப்பாய்வுகள் அடிக்கடி மீள் திறந்த-நெருங்கிய சுழற்சிகளுக்குப் பிறகு வட்டத்தன்மை சிதைவு மற்றும் கிளாம்பிங்-ஃபோர்ஸ் அட்டென்யூவேஷனுக்கு வழிவகுக்கும்.
தொடர்ச்சியான துடிப்பு-வெளியேற்ற தாக்கத்தின் கீழ், மின்முனைகள் மைக்ரோ-ஸ்லிப் மற்றும் ரன்-அவுட் டிரிஃப்ட்டை உருவாக்குகின்றன. தீப்பொறி இடைவெளி சீரற்றதாகி, சீரற்ற குழி அமைப்பு, பரிமாண விலகல் மற்றும் உயர் மதிப்பு அச்சு மின்முனைகளுக்கு ஸ்கிராப் ஆபத்து ஆகியவற்றைக் கொண்டுவருகிறது.
JWGRIP R-Type ER32 Collet ஐ மேம்படுத்துகிறது.
1. உயர்தர ஸ்பிரிங்-ஸ்டீல் மூலப்பொருள் மற்றும் பல சுற்று அழுத்தத்தை குறைக்கும் வெப்ப-சிகிச்சையானது, நீண்ட கால மீள் சுழற்சி வேலைகளில் நிரந்தர சிதைவைத் தடுக்கும், திருப்புதல் மற்றும் மெருகூட்டுவதில் உருவாகும் உள் எஞ்சிய அழுத்தத்தை நீக்குகிறது.
2. உகந்த R-வகை விளிம்பு வடிவமைப்பு முழு உள்-துளை மேற்பரப்பில் சமமாக கிளாம்பிங் விசையை விநியோகிக்கிறது. இது மென்மையான-தாமிரம், உடையக்கூடிய-கிராஃபைட் மற்றும் அதிக அடர்த்தி கொண்ட செப்பு-டங்ஸ்டன் மின்முனைகளுக்கு நிலையானதாக செயல்படுகிறது.
3. அதிகப்படியான பொருத்துதல்-புதுப்பித்தல் முதலீட்டைத் தவிர்த்து, ஏற்கனவே உள்ள பிரதான ER32 எலக்ட்ரோடு-ஹோல்டர் உடல்களுடன் பொருந்துகிறது.
4. நிலையான விவரக்குறிப்புகள் கையிருப்பில் உள்ளன; உள்-துளை சகிப்புத்தன்மை, பள்ளம் அமைப்பு மற்றும் மேற்பரப்பு சிகிச்சைக்கான OEM மாற்றம் சிறப்பு-விட்ட மின்முனைகள் மற்றும் கடுமையான வேலை-நிலைமைகளுக்கு கிடைக்கிறது.
5. எலக்ட்ரோட்-ஸ்லிபேஜ் மற்றும் ரன்-அவுட் ஆபத்தை திறம்பட குறைக்கிறது, நீண்ட கால குழி-எந்திர வேலைகளின் போது தீப்பொறி-இடைவெளி நிலையை உறுதிப்படுத்துகிறது.
கட்டமைப்பு அம்சங்கள்
EDM எலக்ட்ரோடு ஹோல்டருக்கான JWGRIP R-Type ER32 Collet என்பது சிங்கர்-EDM எலக்ட்ரோடு-ஹோல்டர் அசெம்பிளிகளுக்காக பிரத்தியேகமாக வடிவமைக்கப்பட்ட உயர்-துல்லியமான மீள் கிளாம்பிங் கூறு ஆகும்:
1. ER32 ஹோல்டர் நட் மற்றும் ஹோல்டர் மெயின்-பாடிக்குள் நிறுவப்பட்டது. ஹோல்டர் நட்டு இறுக்கப்படும் போது, அது முன்னமைக்கப்பட்ட நிலையில் சுற்று-ஷாங்க் மின்முனைகளைப் பூட்டுவதற்கு சீரான சுற்றளவு அழுத்தும் சக்தியை வழங்குகிறது.
2. வழக்கமான யுனிவர்சல் ER32 கோலெட்டுகள் முதலில் CNC-மிலிங் ஸ்பிண்டில்களுக்காக வடிவமைக்கப்பட்டுள்ளன; அவை EDM-குறிப்பிட்ட நிலைமைகளுக்கு உகந்ததாக இல்லை: தொடர்ச்சியான துடிப்பு அதிர்வு, மின்கடத்தா திரவம் தெறித்தல் மற்றும் அடிக்கடி மின்முனை மாற்றுதல்.
3. மேம்படுத்தப்பட்ட R-வகை ஸ்லிட்-க்ரூவ் தளவமைப்பு கோலெட் உடல் முழுவதும் மீள் அழுத்தத்தை மறுபகிர்வு செய்கிறது, உள்ளூர் அழுத்த செறிவைக் குறைக்கிறது மற்றும் தொடர்ச்சியான EDM செயல்பாட்டின் கீழ் குறைந்த ரன்-அவுட்டைப் பராமரிக்கும், மீண்டும் மீண்டும் திறந்த-நெருக்க சுழற்சிகளுக்குப் பிறகு மீள்-மீட்பு செயல்திறனை மேம்படுத்துகிறது.
பயன்பாட்டு நோக்கம்: இது பிளாஸ்டிக்-இன்ஜெக்ஷன்-அச்சு, டை-காஸ்டிங்-அச்சு, துல்லிய-ஸ்டாம்பிங்-டை, மருத்துவ-பகுதி-அச்சு மற்றும் ஆப்டிகல்-கூறு-அச்சு பட்டறைகளுக்கு ஒரு முக்கிய நுகர்வு ஆகும். இது வட்ட-ஷாங்க் செம்பு, கிராஃபைட் மற்றும் செப்பு-டங்ஸ்டன் EDM மின்முனைகளை இறுக்குகிறது. கூடுதல் இயந்திர மாற்றம் இல்லாமல் நேரடி ட்ராப்-இன் நிறுவல். OEM வரைதல்-அடிப்படையிலான மாற்றம் தரமற்ற எலக்ட்ரோடு-ஷாங்க் பரிமாணங்களுக்கு துணைபுரிகிறது.
முக்கிய தொழில்நுட்ப செயல்திறன்
1. உகந்த R-வகை ஸ்லிட்-க்ரூவ் விநியோக அமைப்பு சாதாரண ER32 கோலெட்டுகளுடன் ஒப்பிடும்போது, மறுசீரமைக்கப்பட்ட R-வகை பிளவு-பள்ளம் தளவமைப்பு மீள் அழுத்த விநியோகத்தை சமநிலைப்படுத்துகிறது. எலக்ட்ரோடு-ஷாங்க் கிளாம்பிங்கின் போது, ஒவ்வொரு பகுதியும் ஒரே மாதிரியான அழுத்தும் சக்தியை உருவாக்குகிறது, உள்ளூர் மின்முனை-ஷாங்க் சிதைவைத் தவிர்க்கிறது மற்றும் எலக்ட்ரோடு கிளாம்பிங் யூனிட்டின் மொத்த அசெம்பிளி ரன்-அவுட்டை அடக்குகிறது.
2. கவனமாக-தேர்ந்தெடுக்கப்பட்ட ஸ்பிரிங்-ஸ்டீல் மூலப்பொருள் சாதாரண கார்பன்-எஃகுக்குப் பதிலாக சிறப்பு ஸ்பிரிங்-ஸ்டீலை ஏற்றுக்கொள்கிறது. துல்லியமான தணித்தல், தணித்தல் மற்றும் பல-நிலை அழுத்த-நிவாரண வெப்ப சுழற்சிகளுக்குப் பிறகு, இது நூற்றுக்கணக்கான கிளாம்ப்-வெளியீட்டு சுழற்சிகளுக்குப் பிறகு நிலையான நெகிழ்ச்சித்தன்மையை வைத்திருக்கிறது மற்றும் நிரந்தர பிளாஸ்டிக் சிதைவை எதிர்க்கிறது.
3. உயர்-துல்லியமான உள்-துளை ஹானிங் கிராஃப்ட் இன்னர் கிளாம்பிங் போர் நன்றாக ஹானிங் மூலம் செல்கிறது. சிறந்த உள்-துளை வட்டத்தன்மை மற்றும் மேற்பரப்பு மென்மை ஆகியவை மீண்டும் மீண்டும் இடமாற்றம் செய்யும்போது எலக்ட்ரோடு ஷங்க்களில் சிராய்ப்புக் குறிகளைக் குறைக்கிறது, மேலும் நிலை விலகலை மோசமாக்கும் மைக்ரோ-துகள் திரட்சியைத் தடுக்கிறது.
4. நல்ல மின்கடத்தா-திரவ அரிப்பு எதிர்ப்பு சிறப்பு மேற்பரப்பு அரிப்பு எதிர்ப்பு சிகிச்சையானது EDM மின்கடத்தா திரவத்துடன் நீண்ட கால தொடர்பினால் இரசாயன அரிப்பை குறைக்கிறது. இது ஈரப்பதமான EDM-டேங்க் சூழலுக்குள் துருப்பிடிக்கும் அபாயத்தைக் குறைக்கிறது மற்றும் சேவை வாழ்க்கையை நீட்டிக்கிறது.
5. தரமான ER32 EDM ஹோல்டர்களுடன் பரந்த இணக்கத்தன்மை அடிப்படை ER32 வெளிப்புற பரிமாணத் தரங்களைப் பின்பற்றுகிறது, பெரும்பாலான வணிக ER32 வடிவ EDM எலக்ட்ரோடு-ஹோல்டர் உடல்கள் மற்றும் கிளாம்பிங் நட்ஸுக்குப் பொருந்தும். இறுதி பயனர்கள் ஏற்கனவே உள்ள ஹோல்டர் வன்பொருளை மாற்ற வேண்டியதில்லை.
6. நெகிழ்வான தொழிற்சாலை-நேரடி & OEM தனிப்பயனாக்கம் நிலையான கிளாம்பிங்-விட்டம் விவரக்குறிப்புகள் பிரதான மின்முனை-ஷாங்க் அளவுகளை உள்ளடக்கியது. OEM ஆனது வாடிக்கையாளர் வரைபடங்கள் அல்லது உடல் மாதிரிகளின்படி உள்-துளை சகிப்புத்தன்மை, பிளவு-பள்ளம் ஆழம், வெளிப்புற-பரிமாண நுண்ணிய-சரிசெய்தல் மற்றும் மேற்பரப்பு-சிகிச்சையை சரிசெய்ய முடியும்.
7. நம்பகமான பேட்ச்-டு-பேட்ச் நிலைத்தன்மை ஒவ்வொரு தயாரிப்பு லாட்டிலும் பல உருப்படிகளின் மாதிரி ஆய்வு மேற்கொள்ளப்படுகிறது. முக்கிய பரிமாணம், கிளாம்பிங் ரன்-அவுட் மற்றும் கடினத்தன்மை தரவு ஆகியவை தொகுதி ஆய்வு கோப்புகளில் பதிவு செய்யப்படுகின்றன.
முழுமையான உற்பத்தி பணிப்பாய்வு
JWGRIP R-Type ER32 Collet இன் ஒவ்வொரு தொகுதியும் கண்டிப்பாக-கட்டுப்படுத்தப்பட்ட முழு-படி உற்பத்தி பணிப்பாய்வுகளைப் பின்பற்றுகிறது:
① மூலப்பொருள் உள்வரும் ஆய்வு
② CNC துல்லியமான வெளிப்புற விளிம்பிற்கு திருப்புதல்
③ slit-groove milling
④ உயர் துல்லியமான உள்-துளை முன் எந்திரம்
பல-நிலை வெப்ப சிகிச்சை
⑥ உள்-துளை நன்றாக சாணப்படுத்துதல்
⑦ டிபர்ரிங் & எட்ஜ் ஃபினிஷிங்
⑧ மேற்பரப்பு எதிர்ப்பு அரிப்பு சிகிச்சை
⑨ பல பரிமாண செயல்திறன் சோதனை
⑩ தொகுப்பு வரிசையாக்கம் & முடிக்கப்பட்ட பொருட்கள் கிடங்கு.
தரக் கட்டுப்பாடு விவரக்குறிப்புகள்
ISO 9001 தர மேலாண்மை அமைப்பு தரங்களின் கீழ் உற்பத்தி செய்யப்படுகிறது.
முக்கிய சோதனை உருப்படிகள்: பரிமாண அளவீடு, கடினத்தன்மை சரிபார்ப்பு, கிளாம்பிங் ரன்-அவுட் கண்டறிதல், மீள் சோர்வு உருவகப்படுத்துதல் சோதனை.
அனைத்து அளவீட்டுக் கருவிகளும் சோதனை முடிவுகளின் நம்பகத்தன்மை மற்றும் மீண்டும் மீண்டும் வரக்கூடிய தன்மையைப் பாதுகாக்க அவ்வப்போது அளவீட்டு அளவுத்திருத்தத்தைப் பெறுகின்றன.
ஒவ்வொரு தொகுதிக்கும் தொகுதி ஆய்வு அறிக்கைகள் காப்பகப்படுத்தப்படுகின்றன; பொருள் சான்றிதழ்கள் மற்றும் பகுதி மூன்றாம் தரப்பு சோதனை பதிவுகள் வாடிக்கையாளர் கோரிக்கையின் பேரில் வழங்கப்படலாம்.
செயல்பாட்டு மற்றும் சேமிப்பக பரிந்துரை:
கோலெட்டுகளை பிரிக்கப்பட்ட எதிர்ப்பு மோதல் கருவி பெட்டி பெட்டிகளில் சேமிக்கவும். நிறுவும் முன் ஈரப்பதம், உலோக சில்லுகள் மற்றும் கடினமான அரிப்பு ஆகியவற்றிலிருந்து விலகி இருங்கள். ஒவ்வொரு மவுண்ட் செய்வதற்கு முன்பும் உள் துளையை நன்றாக சுத்தம் செய்யவும். துளைக்குள் இருக்கும் சில்லுகள் அல்லது மின்கடத்தா-திரவ எச்சம் இறுக்கமான இறுக்கத்தை கெடுக்கும்.
JWGRIP ஐ ஏன் தேர்வு செய்ய வேண்டும்
1. EDM-பிரத்யேக கருவி R&D பின்னணி பொறியியல் குழு, சிங்கர்-EDM கிளாம்பிங்-துணை மேம்பாட்டில் சிறந்த அனுபவத்தைக் குவிக்கிறது. நாங்கள் வெறுமனே அரைக்கும் வகை கோலெட் வடிவமைப்புகளை நகலெடுப்பதில்லை; தயாரிப்பு மேம்படுத்தல்கள் பாரிய முன்-வரிசை அச்சு-தொழில்நுட்பக் கருத்துகளிலிருந்து பெறப்படுகின்றன.
2. ஷிப்மென்ட்டுக்கு முன் முழு-தொகுதி செயல்திறன் திரையிடல் பல போட்டியாளர்கள் ஸ்பாட் சாம்லிங் பரிசோதனையை மட்டுமே செய்கிறார்கள். ஒவ்வொரு முடிக்கப்பட்ட JWGRIP R-Type ER32 Collet ஆனது இணக்கமற்ற அலகுகளை வடிகட்ட டெலிவரிக்கு முன் கிளாம்பிங்-ரன்-அவுட் கண்டறிதலை அனுப்புகிறது.
3. நிலையான தொழிற்சாலை-நேரடி வழங்கல் & முதிர்ந்த OEM செயல்முறை நிலையான-குறிப்பிட்ட பொருட்கள் நிலையான விநியோகத்தை பராமரிக்கின்றன. பரிமாண-மாற்றியமைக்கப்பட்ட அல்லது சிறப்பு-மேற்பரப்பு-தேவை ஆர்டர்களுக்கு, பொறியியல் குழு OEM வரைபடங்களை 12 வேலை நாட்களுக்குள் மதிப்பாய்வு செய்து, சாத்தியக்கூறு கருத்துக்களை வழங்குகிறது. நிலையான முன்னணி நேரம்: 10-15 வேலை நாட்கள்; வரைதல் சிக்கலான படி OEM முன்னணி நேரம் உறுதி செய்யப்படுகிறது.
4. பயன்பாடு சார்ந்த நிபுணத்துவ தொழில்நுட்ப-ஆதரவு வாடிக்கையாளர்கள் அசாதாரண கிளாம்பிங், அதிகப்படியான ரன்-அவுட் மற்றும் பிற ஆன்-சைட் அசெம்பிளி பிரச்சனைகளை சந்திக்கும் போது, தொழில்நுட்ப-ஆதரவு குழு உண்மையான EDM-வொர்க்ஷாப் அனுபவத்தின் அடிப்படையில் நடைமுறை நிறுவல் வழிகாட்டுதலையும் சரிசெய்தலையும் வழங்குகிறது.
5. முழுமையான தொகுதி ட்ரேசபிலிட்டி மெக்கானிசம் ஒவ்வொரு உற்பத்திப் பகுதியும் தனித்தனி தொகுதி அடையாளத்தைக் கொண்டுள்ளது. எதிர்பாராத எந்திரம் தொடர்பான சிக்கல்கள் ஏற்பட்டால், அசல் உற்பத்தி-அளவுருக்கள் மற்றும் ஆய்வு-பதிவுகள் மூல காரண தொழில்நுட்ப பகுப்பாய்வுக்காக விரைவாக மீட்டெடுக்கப்படும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
Q1: JWGRIP R-Type ER32 Collet ஆனது நிறுவிய பின் பூஜ்ஜிய ரன்-அவுட்டை உணர முடியுமா?
A1: ஜீரோ ரன்-அவுட்டை எலாஸ்டிக்-கோலெட் அசெம்பிளி மூலம் அடைய முடியாது. பொருத்தப்பட்ட ஹோல்டர் மற்றும் தகுதிவாய்ந்த சோதனை-பட்டியுடன் நிலையான சோதனை-நிலையின் கீழ், கூடியிருந்த ரன்-அவுட் ≤0.003 மிமீ கட்டுப்படுத்தப்படுகிறது. எலெக்ட்ரோட்-ஷாங்க் வட்டத்தன்மை, மேற்பரப்பு நிலை, நட்டு-இறுக்குதல் முறுக்கு மற்றும் வைத்திருப்பவர்-உடல் உடைகள் ஆகியவற்றால் உண்மையான இயந்திரம் பொருத்தப்பட்ட மொத்த ரன்-அவுட் பாதிக்கப்படுகிறது. சிறந்த கிளாம்பிங்-துல்லியத்திற்காக இனச்சேர்க்கை கூறுகளை நல்ல நிலையில் வைத்திருங்கள்.
Q2: அதிக எடை கொண்ட பெரிய விட்டம் கொண்ட கிராஃபைட் மின்முனைகளுக்கு இந்தக் கோலெட் பொருத்தமானதா?
A2: EDM எலக்ட்ரோடு ஹோல்டருக்கான R-Type ER32 Collet ஆனது கிராஃபைட்-எலக்ட்ரோடு கிளாம்பிங்கை ஆதரிக்கிறது. பெரிய அளவிலான கனமான கிராஃபைட் மின்முனைகளுக்கு, சுழல் சுமை மற்றும் இறுக்கமான-முறுக்கு ஆகியவற்றை மதிப்பிடவும். அதிக எடை அல்லது அதிக இறுக்கம் கோலெட் மீள் சோர்வை துரிதப்படுத்துகிறது மற்றும் சேவை வாழ்க்கையை குறைக்கிறது. நிஜ-உலக உற்பத்தியில் கோலெட் கிளாம்பிங் திறனுடன் எலக்ட்ரோடு எடையை பொருத்தவும்.
Q3: உள்-விட்டம் அல்லது பிளவு-பள்ளம் அளவுருக்கள் நிலையான ER32 இலிருந்து வேறுபடும் போது நீங்கள் OEM ஐ உருவாக்க முடியுமா?
A3: ஆம். முழுமையான தொழில்நுட்ப வரைபடங்கள் அல்லது இயற்பியல் மாதிரிகள், மார்க் கிளாம்பிங்-போர் பரிமாணம், சகிப்புத்தன்மை, பிளவு-பள்ளம் விவரக்குறிப்புகள், கடினத்தன்மை இலக்கு மற்றும் மேற்பரப்பு-சிகிச்சை தேவைகளை வழங்கவும். பொறியியல் துறையானது உற்பத்தித் திறனை மதிப்பீடு செய்து முறையான மேற்கோளை வழங்கும்.
Q4: உத்தரவாதத்தின் கீழ் என்ன பொருட்கள் உள்ளன?
A4: இது உயர்-துல்லியமான அணியும் நுகர்வு கருவியாகும். ஷிப்மென்ட் நேரத்தில் அவுட்-ஆஃப்-ஸ்பெக் ரன்-அவுட் போன்ற உற்பத்தி சார்ந்த குறைபாடுகளுக்கு உத்தரவாதம் பொருந்தும். கீறல், ஓவர்லோட் கிளாம்பிங், முறையற்ற முறுக்கு, சிப்-ஜாமிங் மற்றும் நீண்ட கால சோர்வு-உடைகள் உற்பத்திப் பயன்பாட்டினால் ஏற்படும் சேதம் உத்தரவாதத்திலிருந்து விலக்கப்பட்டுள்ளது.
கோலெட்-தேர்வு வழிகாட்டி & தினசரி பட்டறை செயல்பாட்டு குறிப்புகள்
1. உண்மையான எலக்ட்ரோடு-ஷாங்க் பரிமாணத்திற்கு முடிந்தவரை நெருக்கமாக பெயரளவிலான கிளாம்பிங்-விட்டத்தைத் தேர்ந்தெடுக்கவும். அதிகப்படியான பரந்த அளவிலான வரம்பிற்கு ஒரு கோலெட்டைப் பயன்படுத்த வேண்டாம்; பெரிய பரிமாண இடைவெளி சீரற்ற இறுக்கமான அழுத்தத்தையும் அதிக ரன்-அவுட் மதிப்பையும் உருவாக்குகிறது.
2. முறையான அச்சு உற்பத்திக்கு முன், உலோக சில்லுகள் மற்றும் மின்கடத்தா திரவ எச்சங்களை அகற்ற கோலெட் உள் துளை, ஹோல்டர்-நட் குழி மற்றும் எலக்ட்ரோடு-ஷாங்க் மேற்பரப்பு ஆகியவற்றை முழுமையாக சுத்தம் செய்யவும்.
3. அசெம்பிளி செய்த பிறகு, தீப்பொறி-அரிப்பு செயலாக்கத்திற்கு முன் டயல்-இண்டிகேட்டர் மூலம் ரன்-அவுட் பரிசோதனையை மேற்கொள்ளவும். இந்த முன்-சரிபார்ப்பு, கிளாம்பிங்-கூறு விலகலால் ஏற்படும் அச்சு-குழி ஸ்கிராப் அபாயத்தை வெகுவாகக் குறைக்கிறது.
4. மல்டி மெஷின் மோல்ட் கடைகளுக்கு, அடிக்கடி பயன்படுத்தப்படும் எலக்ட்ரோடு-ஷாங்க் அளவுகளுடன் தொடர்புடைய பல கொலெட்டுகளை தயார் செய்யவும். பெரிதும் தேய்ந்து போன கோலெட்டுகளை நிராகரிக்கவும். வழக்கமான ஆய்வின் போது மீள் பலவீனம், நிரந்தர சிதைவு அல்லது மேற்பரப்பு விரிசல்கள் காணப்பட்டால், கோட்பாட்டு சேவை-வாழ்க்கையை எட்டாவிட்டாலும் உடனடியாக மாற்றவும்.
5. நீண்ட கால தொடர் தயாரிப்பு திட்டங்களுக்கு நிலையான EDM எந்திர நிலைத்தன்மையை நிலைநிறுத்த, வகைப்படுத்தப்பட்ட சேமிப்பகத்தையும் வழக்கமான நிபந்தனை சரிபார்ப்பையும் செயல்படுத்தவும்.
விசாரணையை அனுப்பு
தொடர்பு தகவல்
-
முகவரி
எண். 44, டேனிங் தொழில்முனைவோர் சாலை, ஹியூமன் டவுன், டோங்குவான் நகரம், குவாங்டாங் மாகாணம், சீனா
-
டெல்
-
மின்னஞ்சல்
JWGRIPக்கு விசாரணையை அனுப்ப வரவேற்கிறோம். எங்கள் தொழில்முறை தொழில்நுட்ப மற்றும் விற்பனைக் குழு இலவச பொருத்துதல் தேர்வு, தனிப்பயனாக்கப்பட்ட தீர்வு வடிவமைப்பு மற்றும் துல்லியமான மேற்கோள் ஆகியவற்றை வழங்கும்.
செய்தி பரிந்துரைகள்