தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

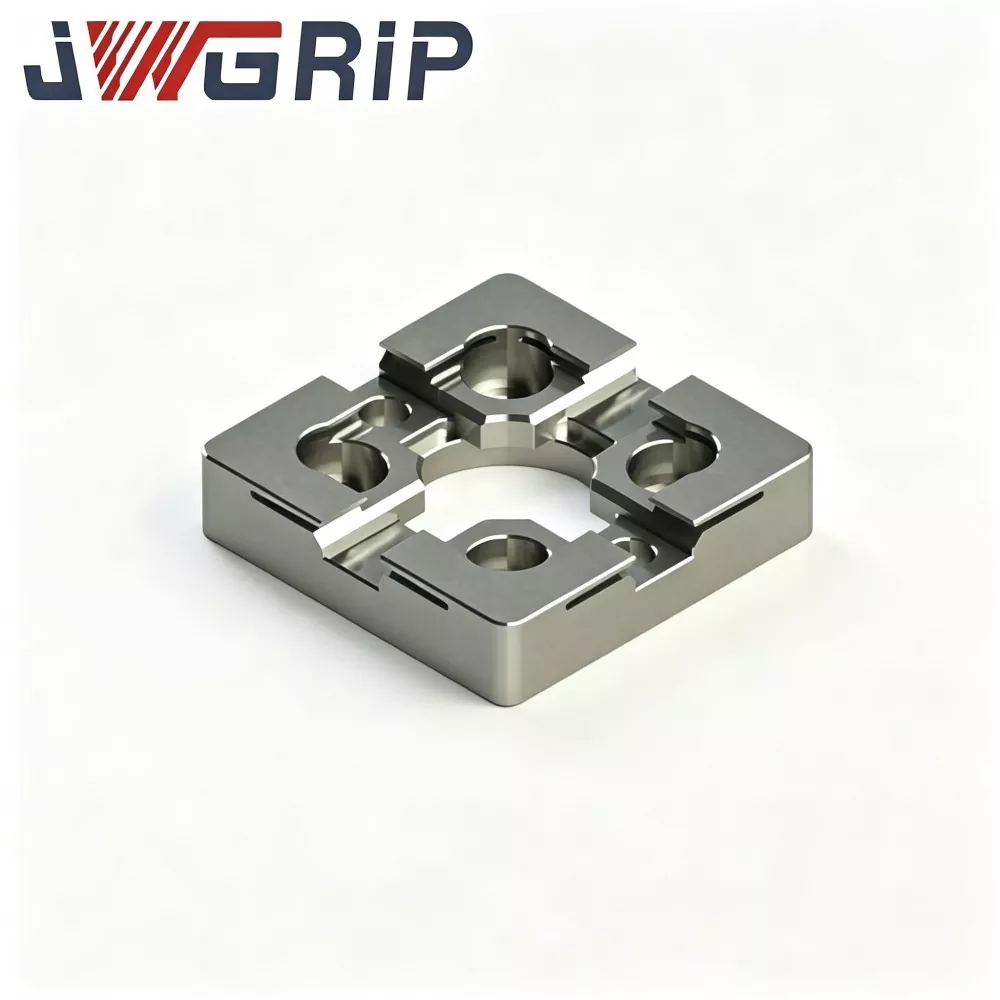
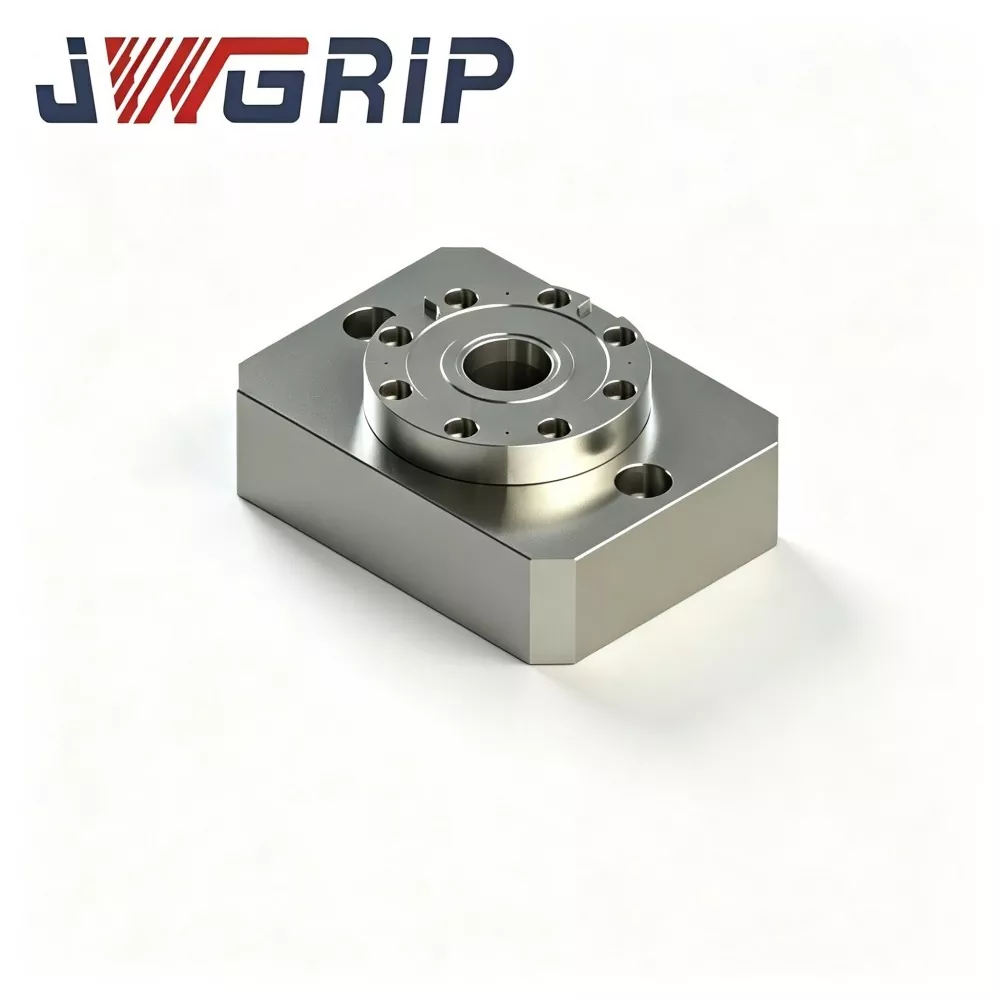
சிங்கிள் சென்டர் ஜீரோ பாயிண்ட் பொசிஷனிங் சக்
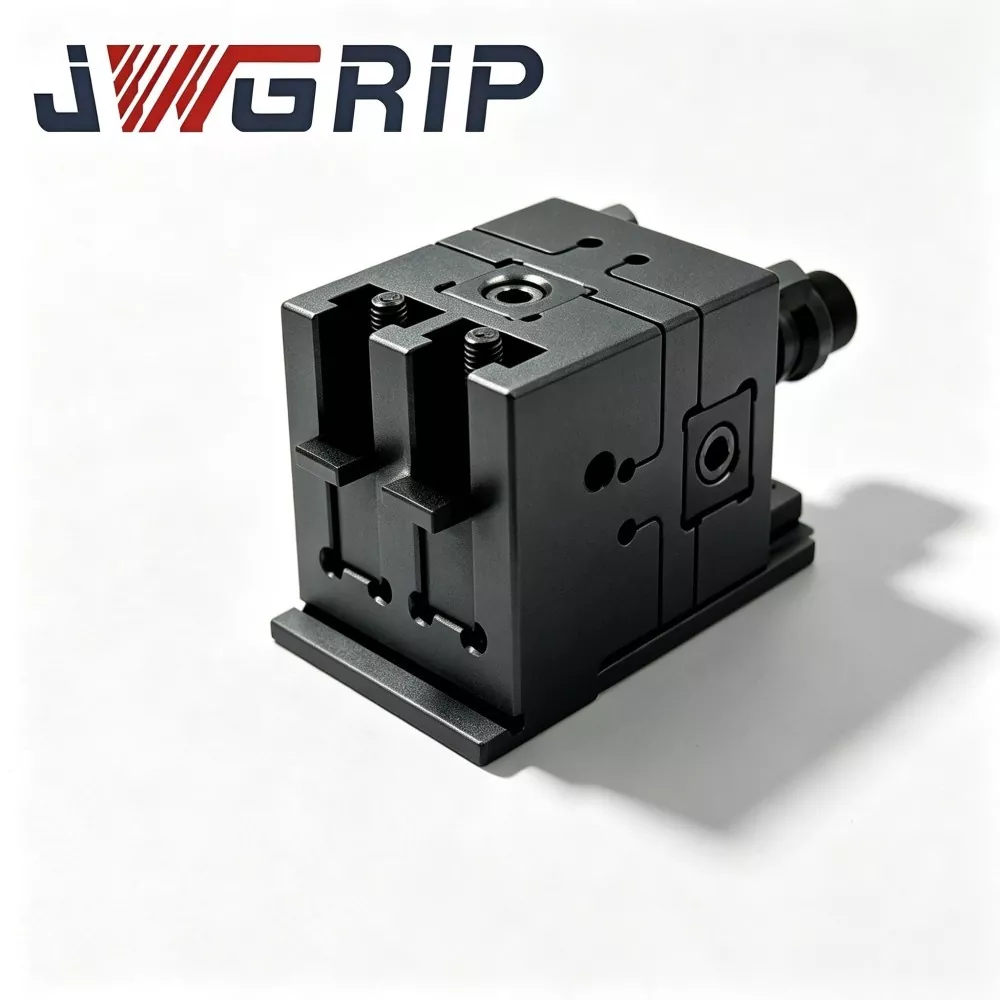
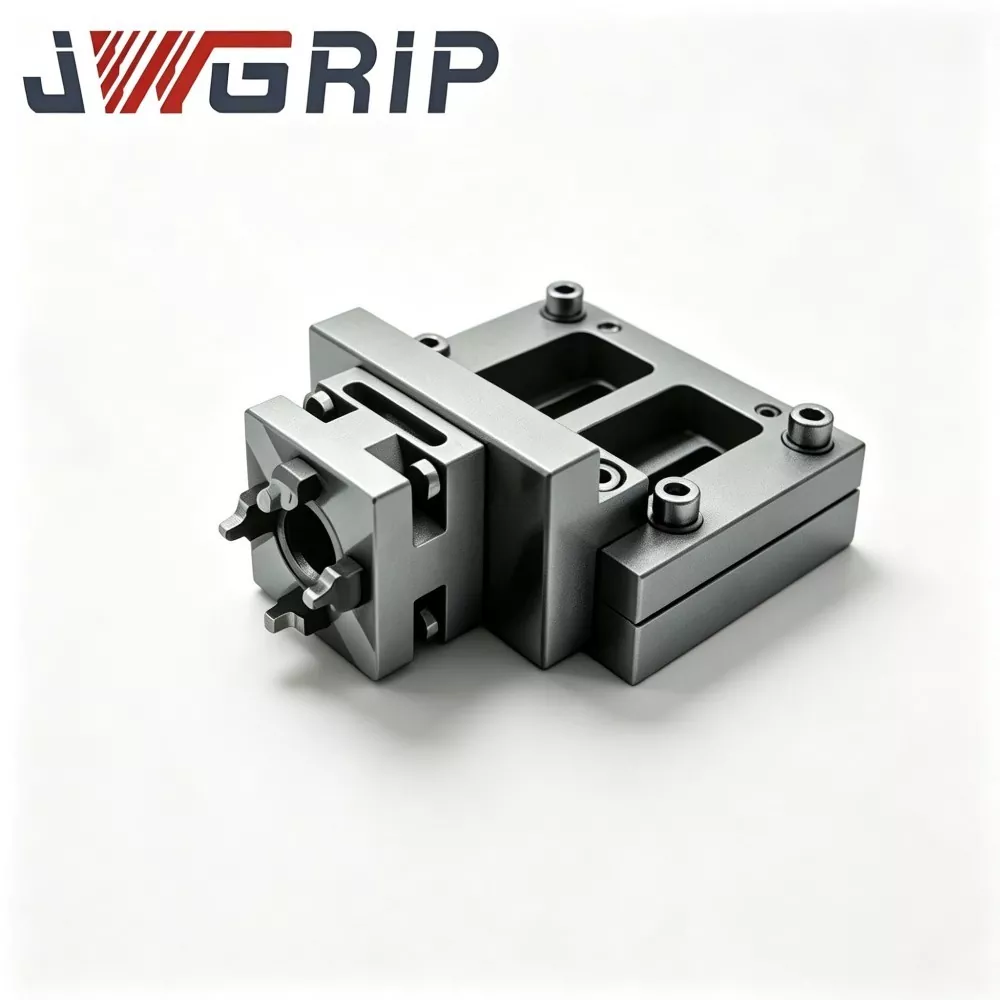
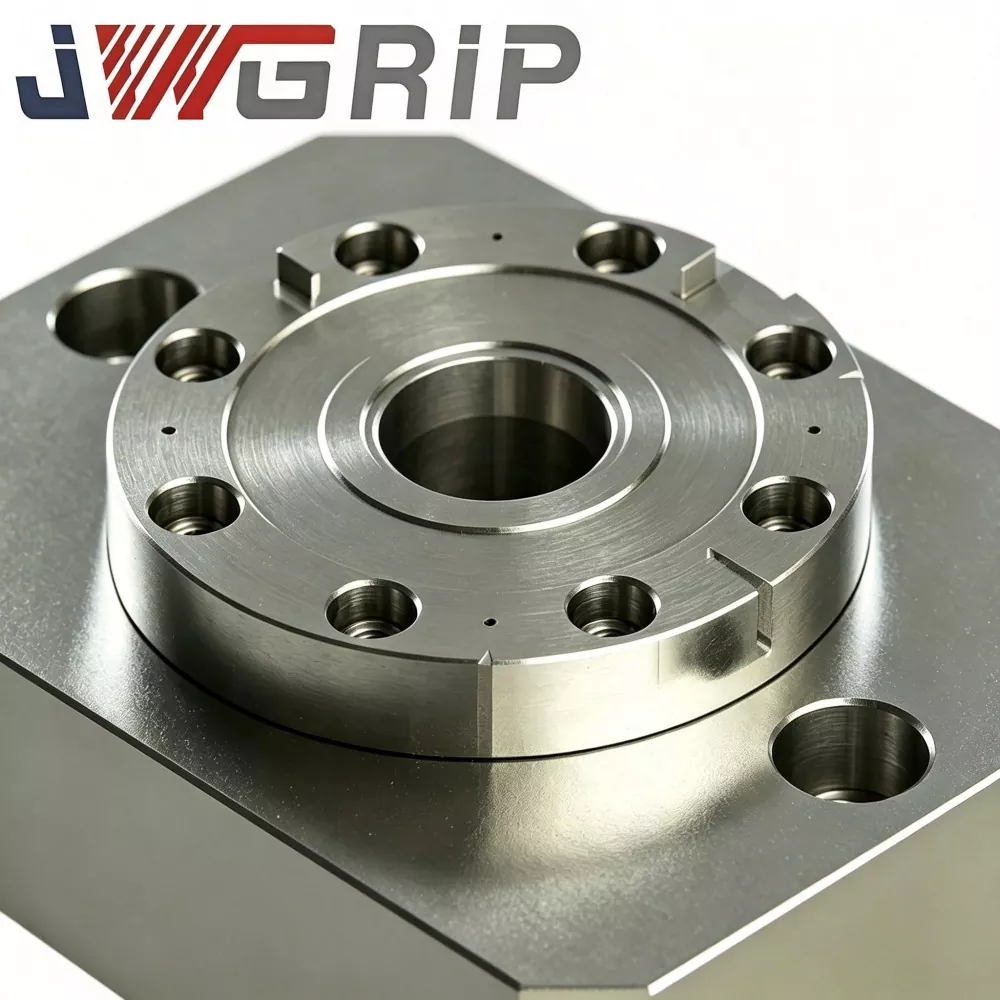
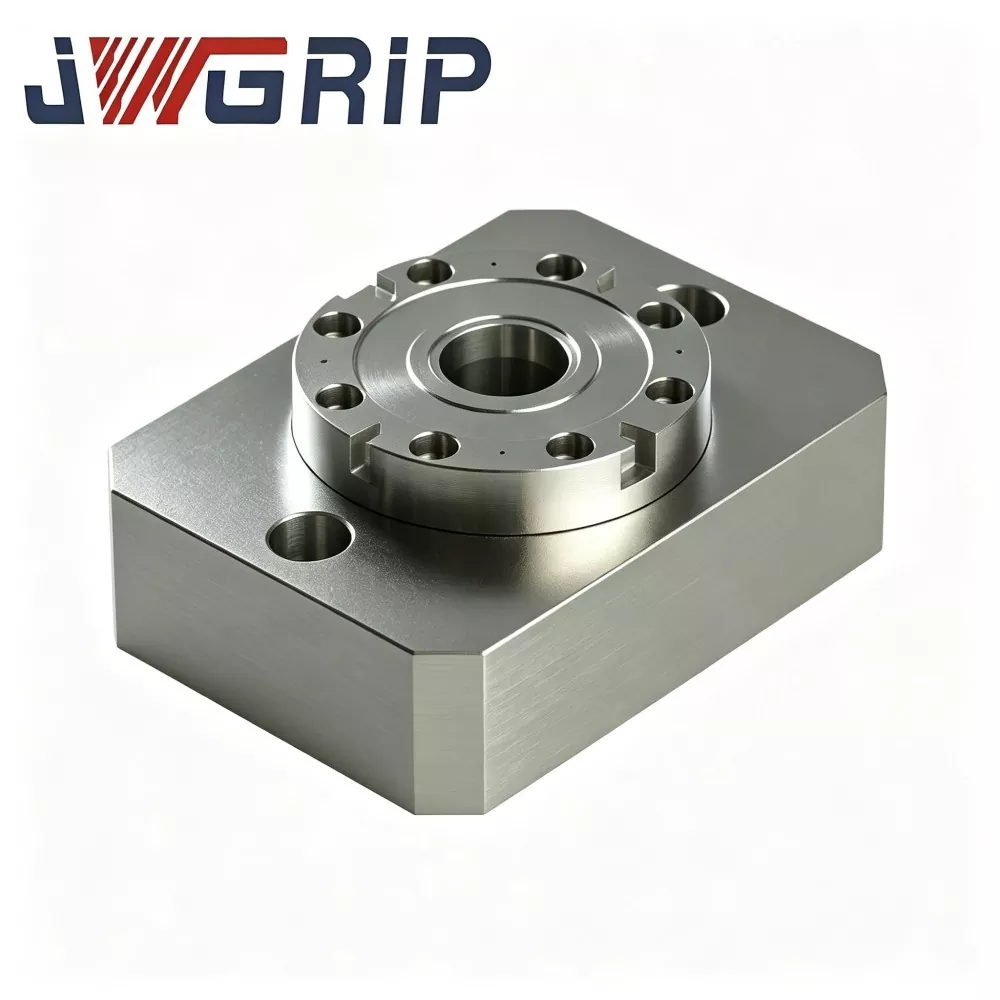
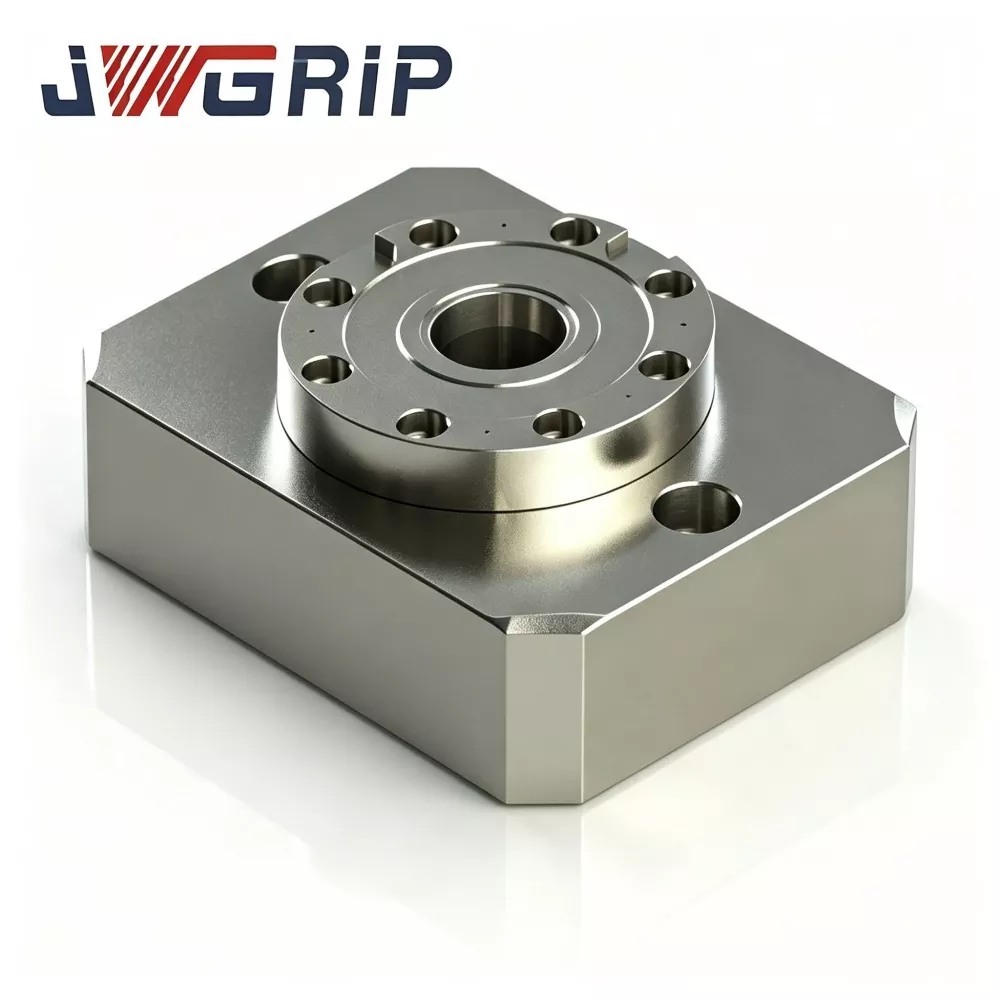
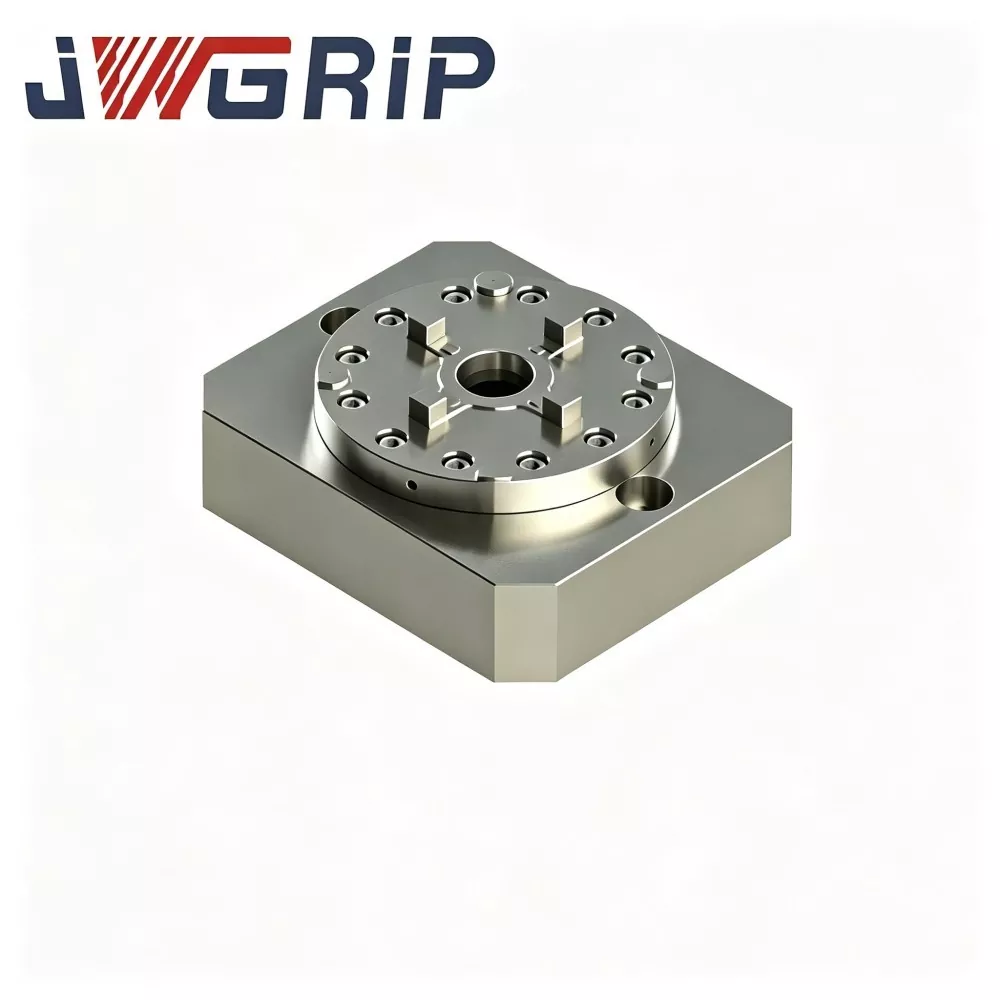
JWGRIP என்பது சீனாவில் உள்ள தொழில்முறை சிங்கிள் சென்டர் ஜீரோ பாயிண்ட் பொசிஷனிங் சக்கின் உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும். நிலையான ஜீரோ பாயிண்ட் க்ளாம்பிங் சக் தொடரின் ஒரு முக்கிய மாடுலர் யூனிட்டாக, இந்த தயாரிப்பு ஒரு தனி-புள்ளி பூஜ்ஜிய-புள்ளி பூட்டுதல் மற்றும் பொருத்துதல் பொருத்தம், நெகிழ்வான CNC விரைவு-மாற்ற அமைப்புகளுக்காக சிறப்பாக வடிவமைக்கப்பட்டுள்ளது. இது ஒரு சுயாதீனமான மட்டு கட்டமைப்பு வடிவமைப்பை ஏற்றுக்கொள்கிறது, தனிப்பயனாக்கப்பட்ட ஃபிக்ஸ்ச்சர் தளவமைப்புகளுக்கான அடிப்படை அசெம்பிளி யூனிட்டாக செயல்படுகிறது, மேலும் பாரம்பரிய ஒருங்கிணைந்த பல-நிலைய பூஜ்ஜிய-புள்ளி தட்டுகளின் தளவமைப்பு வரம்புகளை திறம்பட தீர்க்கிறது.
சிங்கிள் சென்டர் ஜீரோ பாயிண்ட் பொசிஷனிங் சக் உயர் நிலைப்படுத்தல் துல்லியம், வலுவான கட்டமைப்பு இணக்கத்தன்மை மற்றும் நெகிழ்வான தளவமைப்பு அளவிடுதல் ஆகியவற்றைக் கொண்டுள்ளது. நிலையான அளவிலான ஒருங்கிணைந்த மல்டி-ஸ்டேஷன் தட்டுகளிலிருந்து வேறுபட்டது, இந்த ஒற்றை-புள்ளி மாடுலர் சக், உண்மையான பணிக்கருவி விவரக்குறிப்புகள் மற்றும் ஃபிக்சர் அடிப்படை அளவுகளின்படி பல அலகுகளின் இலவச சேர்க்கையை அனுமதிக்கிறது. பயனர்கள் தனிப்பயனாக்கக்கூடிய மைய தூரங்களுடன் தன்னிச்சையான வரிசை தளவமைப்புகளில் ஒற்றை அல்லது பல சக்ஸை ஏற்பாடு செய்யலாம், ஒற்றை-துண்டு மாதிரி செயலாக்கம், சிறிய-தொகுதி ஆங்காங்கே உற்பத்தி மற்றும் அச்சு பராமரிப்பு இயந்திர காட்சிகளுக்கு முழுமையாக மாற்றியமைக்கலாம்.
இது பட்டறை அமைவு செயல்திறனை மேம்படுத்த கைமுறையாக விரைவான பொருத்துதல் மாற்றத்தை ஆதரிக்கிறது, மேலும் தானியங்கு வரிசை பொருத்துதல் அமைப்புகளுக்கான அடிப்படை மட்டு கூறுகளாகவும் பயன்படுத்தப்படலாம். செங்குத்து எந்திர மையங்கள், கிடைமட்ட இயந்திர மையங்கள் மற்றும் 5-அச்சு CNC இயந்திரக் கருவிகளுக்கு உலகளவில் பொருந்தும், இது நவீன உயர் கலவை மற்றும் குறைந்த அளவு உற்பத்திக்கான மிகவும் நெகிழ்வான, தனிப்பயனாக்கக்கூடிய மற்றும் செலவு குறைந்த பூஜ்ஜிய-புள்ளி விரைவான-மாற்ற தீர்வுகளை வழங்குகிறது.
முக்கிய கூறுகள்
ஒவ்வொரு JWGRIP சிங்கிள்-சென்டர் ஜீரோ-பாயின்ட் பொசிஷனிங் சக் என்பது ஒரு தன்னிறைவான இருப்பிட-பூட்டுதல் பொறிமுறையாகும் மற்றும் வெளிப்புற பேஸ் பேலட் பிளேட்டைச் சார்ந்து இருக்காது. ஒவ்வொரு அலகு அடங்கும்:
சக் மெயின்-பாடி
ஜீரோ-பாயின்ட் பொசிஷனிங் புஷிங் அசெம்பிளி
உள்ளமைக்கப்பட்ட நியூமேடிக் பூட்டுதல் பிஸ்டன்
காற்று நுழைவு பாதைகள்
பூட்டு-நிலை சமிக்ஞை-வெளியீட்டு இடைமுகம்
விளிம்பு துளைகளை ஏற்றுதல்
வரிசைப்படுத்தல் அணுகுமுறைகள்
முறை 1: ஸ்டாண்ட்-அலோன் சிங்கிள்-பாயிண்ட் ஆபரேஷன்
1. மெஷின்-டூல் ஒர்க் டேபிளில் ஒரு ஒற்றை மைய சக்கை ஏற்றவும்.
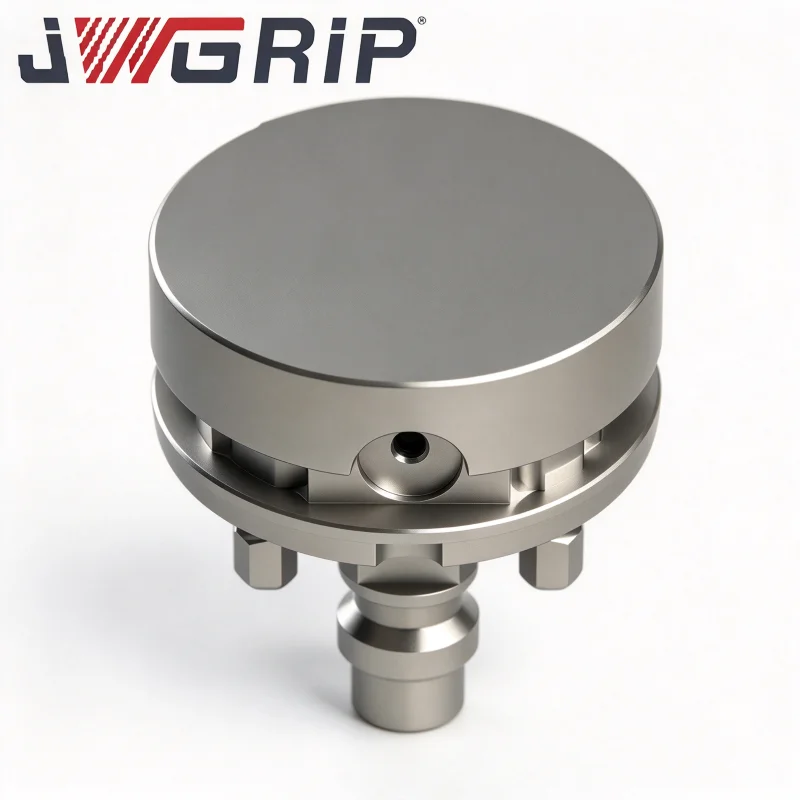
2. சக் மீது ஒரு பூஜ்ஜிய-புள்ளி புல்-ஸ்டட் பொருத்தப்பட்ட ஃபிக்சர் பேஸை வைத்து பூட்டுதலை செயல்படுத்தவும்.
3. சிங்கிள்-பீஸ் ஒர்க்பீஸ்கள், மோல்ட்-இன்செர்ட் சாம்லிங் மற்றும் மோல்ட்-ரிப்பேர் வேலைகளுக்கு ஏற்றது.
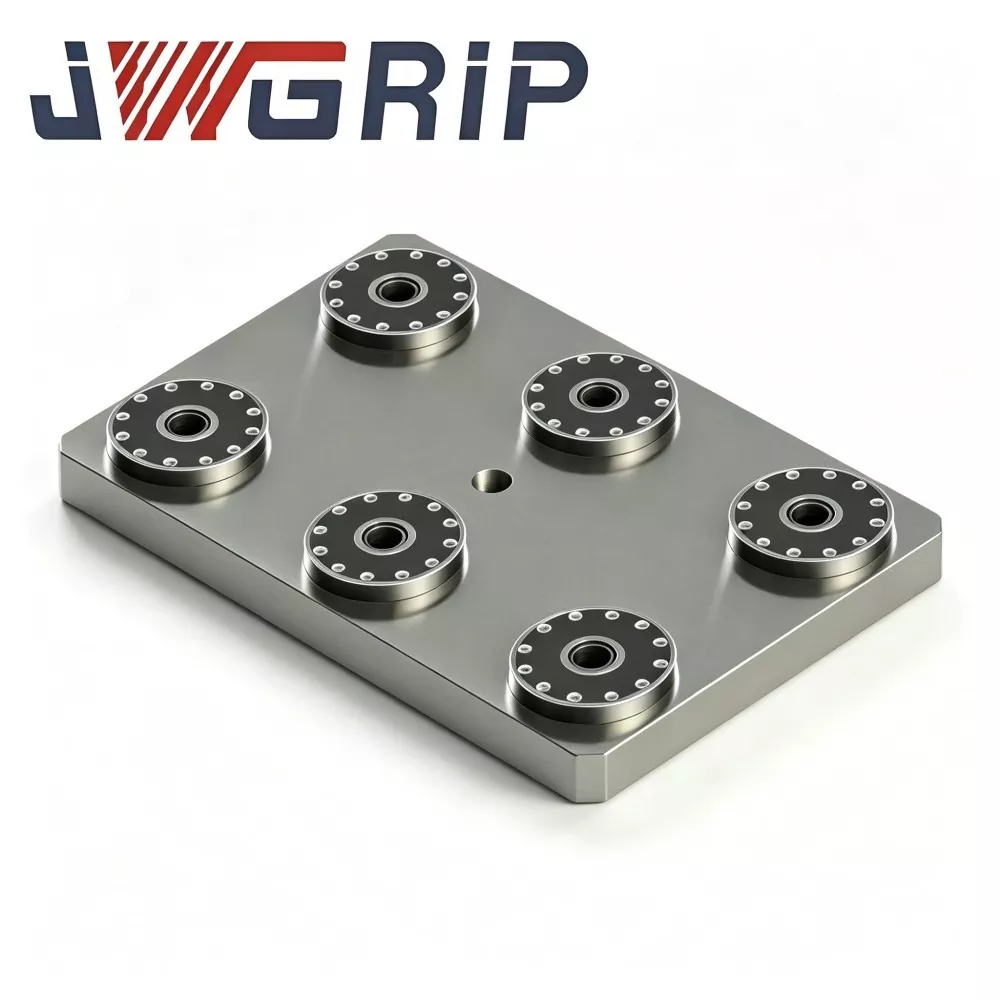
முறை 2: மல்டி-சக் வரிசை சேர்க்கை
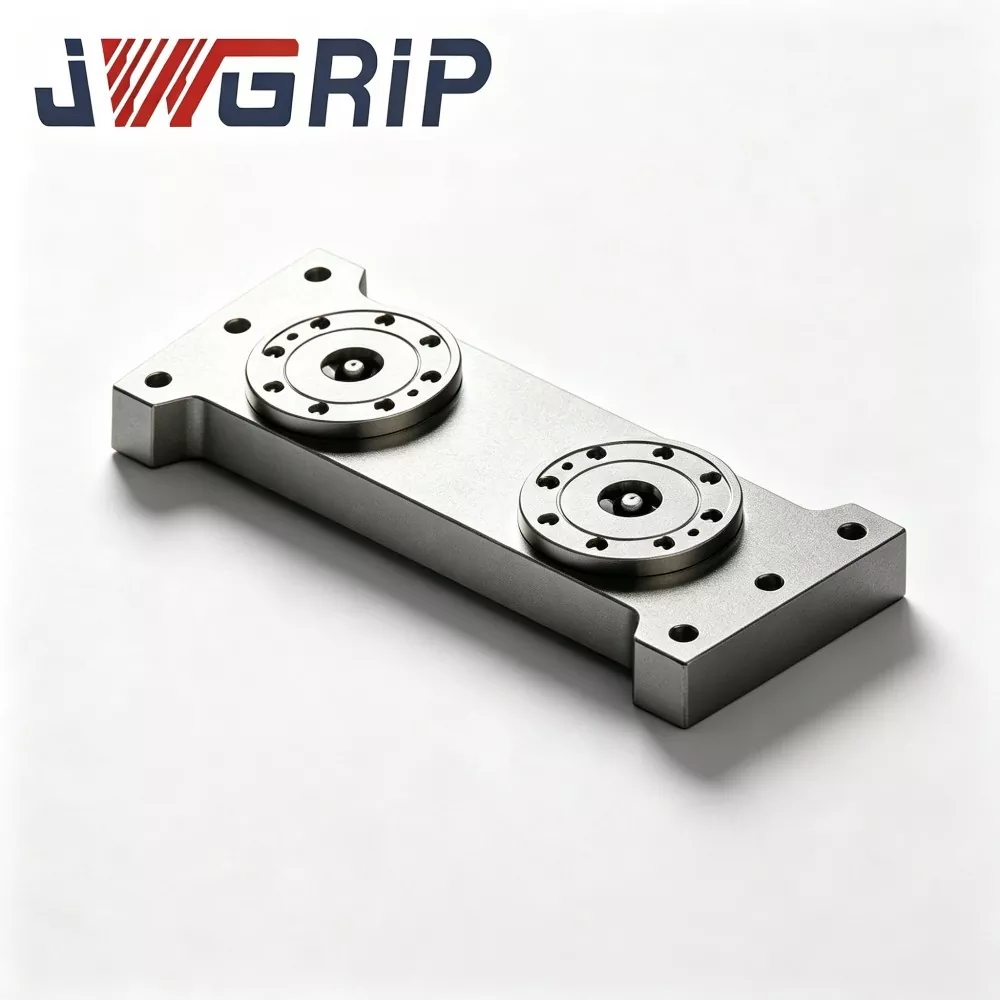
1. இரண்டு, நான்கு அல்லது அதற்கு மேற்பட்ட ஒற்றை மையச் சக்ஸை மெஷின் டி-ஸ்லாட் ஒர்க் டேபிள்களில் பொருத்தவும். ஃபிக்சர்-அடிப்படை தடம் படி தனிப்பயன் மைய தூரத்தை அமைக்கவும்.
2. மல்டி-பாயின்ட் லோகேட்டிங் மற்றும் கிளாம்பிங்கை உணர, ஃபிட்ச்சர் பேஸ்ஸில் பூஜ்ஜிய-புள்ளி புல்-ஸ்டுட்களை பொருத்தும் அளவை பொருத்தவும்.
முன்-தயாரிக்கப்பட்ட இரண்டு-மையம் / நான்கு-சென்டர் பலகைகளுக்கு எதிரான முக்கிய வேறுபாடு: தொழிற்சாலையில் முன்னமைக்கப்பட்டதற்குப் பதிலாக, இடை-சக் இடைவெளி வாடிக்கையாளர்களால் தளத்தில் உள்ளமைக்கப்படுகிறது, இது ஒழுங்கற்ற, தரமற்ற ஃபிக்சர் தளங்களுக்கு பொருந்தும்.
முழுமையான பணிப்பாய்வு
1. மெஷின்-டூல் ஒர்க் டேபிளில் சக் ஃபிளேன்ஜ் போல்ட்களைப் பாதுகாக்கவும்.
2. சக் லோகேட்டிங் ஃபேஸ் மீது ஜீரோ-பாயின்ட் புல்-ஸ்டட்கள் பொருத்தப்பட்ட ஃபிக்சர் பேஸ்ஸை வைக்கவும்.
3. 0.5-0.7 MPa சுருக்கப்பட்ட காற்றை வழங்கவும். உள் பிஸ்டன் டிரைவ்கள் புஷிங் மெக்கானிசம் புல்-இன் லாக்கிங் செய்ய.
4. பூட்டுதல் முடிந்ததும், NPN நிலை-உறுதிப்படுத்தல் சமிக்ஞை வெளியீடுகள் மற்றும் CNC இயந்திரம் சுழற்சிகளைக் குறைக்கத் தொடங்கும்.
5. எந்திரம் முடிந்ததும், காற்றழுத்தத்தை வெளியிடவும்; புஷிங்ஸ் அன்லாக் மற்றும் ஃபிக்சர் பேஸ் அகற்றப்படலாம்.
உற்பத்தி நுட்பம்
· சக் சப்ஸ்ட்ரேட் தணித்த மற்றும் மென்மையாக்கப்பட்ட அலாய் ஸ்டீலை ஏற்றுக்கொள்கிறது. CNC செயலாக்கத்தின் போது உருவாகும் எஞ்சிய அழுத்தத்தை அகற்ற, வெற்றிடங்கள் கடினமான-எந்திரம், அரை-முடித்தல் மற்றும் இரட்டை அழுத்த-நிவாரண வயதான சுழற்சிகள் மூலம் செல்கின்றன. வரிசை-தளவமைப்பு நிலைமைகளின் கீழ், ஒவ்வொரு சக் மாற்று வெட்டு-தாக்க சக்தியைக் கொண்டுள்ளது; வெளியிடப்படாத மன அழுத்தம் கண்ணுக்குத் தெரியாத நுண்ணிய சிதைவைத் தூண்டும் மற்றும் நீண்ட இயக்கத்தில் மீண்டும்-இருப்பிடுதல் துல்லியத்தைச் சிதைக்கும்.
· பொசிஷனிங் புஷிங்ஸ் அதிக கடினத்தன்மை கொண்ட எஃகு பயன்படுத்துகிறது. ஒவ்வொரு தனிப்பட்ட சக்கிற்கும் நம்பகமான ரிப்பீட்-லோகேட்டிங் செயல்திறனை உத்தரவாதம் செய்ய உள் துளைகள் தணித்தல் மற்றும் சூப்பர்-ஃபினிஷிங் ஆகியவற்றைப் பெறுகின்றன.
வரிசை பயன்பாட்டிற்கான முக்கிய குறிப்பு: தனிநபர்-சக் தகுதியான துல்லியம் ஒட்டுமொத்த வரிசை-கணினி துல்லியத்திற்கு சமமாக இருக்காது. ஒர்க் டேபிளில் பல சக்களை ஏற்றிய பிறகு, ஆபரேட்டர்கள் கைமுறையாக டயல் செய்து, சக்குகளுக்கு இடையே உள்ள பரஸ்பர நிலைகளை அளவீடு செய்ய சீரமைக்க வேண்டும். மோனோலிதிக் தொழிற்சாலை அளவீடு செய்யப்பட்ட தட்டுகளிலிருந்து இதுவே அடிப்படை வேறுபாடு.
கைவினை நன்மைகள்
1. நிலையான-நிலைய-இடைவெளி கட்டுப்பாடுகள் இல்லாத இலவச தளவமைப்பு ஒருங்கிணைந்த பல-நிலைய முன் தயாரிக்கப்பட்ட தட்டுகளுடன் ஒப்பிடும்போது, இந்த சுயாதீன மாடுலர் சக்ஸ் பயனர்கள் சக் சென்டர்-தூரத்தை சுதந்திரமாக வரையறுக்க அனுமதிக்கிறது. இது ஒழுங்கற்ற தரமற்ற ஃபிக்சர் பேஸ்களுக்கு மாற்றியமைக்கிறது மற்றும் முடிக்கப்பட்ட தட்டுகளில் மாற்ற முடியாத முன்னமைக்கப்பட்ட துளை நிலைகளின் வலி புள்ளியை தீர்க்கிறது.
2. மாதிரி எடுப்பதற்குச் செலவு குறைந்த, குறைந்த அளவு மற்றும் ஆங்காங்கே மோல்ட் பழுதுபார்க்கும் ஆர்டர்கள் பூஜ்ஜிய-புள்ளி விரைவு-மாற்றச் செயல்பாட்டை ஒன்று அல்லது இரண்டு சக்கள் மூலம் செயல்படுத்த முடியும், முழு அளவிலான மல்டி-ஸ்டேஷன் பேலட்டுகளில் பெரிய-ஒரு முறை முதலீடு இல்லாமல். குறைந்த பணிநிலையம்-பயன்பாட்டு விகிதத்துடன் அச்சு மாற்றம் மற்றும் முன்மாதிரி மாதிரிக்கு, முன்கூட்டிய மூலதனச் செலவு குறைக்கப்படுகிறது.
3. குறைந்த நிறுவல் இடத்துடன் கூடிய கச்சிதமான ஒர்க்டேபிள்களைப் பொருத்துதல் சில சிறிய 5-அச்சு மற்றும் சிறிய அளவிலான இயந்திர மையங்கள் பெரிய அளவிலான ஒருங்கிணைந்த பூஜ்ஜிய-புள்ளி தட்டுகளுக்கு இடமளிக்க முடியாது. வரையறுக்கப்பட்ட டி-ஸ்லாட் டேபிள் இடத்தை முழுமையாகப் பயன்படுத்த காம்பாக்ட்-ஃபார்ம்-ஃபாக்டர் ஒற்றை-மைய சக்ஸை சிதறடிக்கலாம்.
4. வசதியான கட்டத் திறன் விரிவாக்கம் திட்டத்தின் ஆரம்ப கட்டத்தில், சோதனை ஓட்ட மாதிரிக்காக சிறிய எண்ணிக்கையிலான சக்ஸைப் பயன்படுத்தவும். ஆர்டர் அளவு பின்னர் அதிகரிக்கும் போது, மல்டி-சக் வரிசைகளை உருவாக்க கூடுதல் ஒரே மாதிரியான சக்ஸை வாங்கவும். ஏற்கனவே உள்ள அலகுகள் பூஜ்ஜிய முந்தைய முதலீட்டு கழிவுகளுடன் முழுமையாக பயன்படுத்தக்கூடியதாக இருக்கும்.
5. கைமுறை செயல்பாடு மற்றும் ஆட்டோமேஷன் ரெட்ரோஃபிட்கள் இரண்டையும் ஆதரிக்கவும் ஆபரேட்டர்கள் சாதனங்களை கைமுறையாக மாற்றிக்கொள்ளலாம். இதற்கிடையில் நியூமேடிக் போர்ட்கள் மற்றும் சிக்னல் இடைமுகங்கள் பிஎல்சி கட்டுப்பாட்டு அமைப்புகளுடன் இணைக்கப்படுகின்றன. வரிசை ஏற்பாட்டிற்குப் பிறகு, முழு ஃபிக்சர் அமைப்பும் தொழில்துறை ரோபோக்களுடன் தானியங்கி ஏற்றுதல்-இறக்குதல் வேலை செய்யலாம்.
6. எங்கள் ஃபிக்சர் சீரிஸ் முழுவதும் நிலையான D20 ஜீரோ-பாயின்ட் புல்-ஸ்டட் உடன் இணக்கமானது ஏற்கனவே இருக்கும் ஃபிக்ச்சர் பேஸ்கள், வாடிக்கையாளர்களின் முந்தைய ஃபிக்ச்சர்-சொத்து முதலீட்டைப் பாதுகாக்கும் வகையில், D20 புல்-ஸ்டுட்களை மீண்டும் பொருத்திய பிறகு மீண்டும் பயன்படுத்தலாம்.
விண்ணப்பக் கதைகள்
JWGRIP சிங்கிள் சென்டர் ஜீரோ பாயிண்ட் பொசிஷனிங் சக், அச்சு தயாரிக்கும் கடைகள் மற்றும் குறைந்த அளவு துல்லிய-கூறு தொழிற்சாலைகளில் பரவலாக பயன்படுத்தப்படுகிறது. இரண்டு கள வழக்குகள் அதன் பலம் மற்றும் மட்டு-வகை தீர்வுகளின் உள்ளார்ந்த வரம்புகளைக் காட்டுகின்றன.
வழக்கு 1: நடுத்தர அளவிலான அச்சு தயாரிக்கும் தொழிற்சாலை
இந்த வாடிக்கையாளர் பெருமளவில் மீண்டும் மீண்டும் உற்பத்தி செய்வதற்குப் பதிலாக அச்சு பழுதுபார்ப்பு மற்றும் புதிய தயாரிப்பு மாதிரி ஆர்டர்களைப் பெறுகிறார்.
· ஆரம்ப முதலீடு: 4 செட் JWGRIP ஒற்றை-மைய பூஜ்ஜிய புள்ளி சக். பெரும்பாலான நேரங்களில் 1-2 சக்ஸ்கள் மட்டுமே அச்சு-செருகு மாதிரி மற்றும் பழுதுபார்க்கும் பணிக்காக இயங்கும். பெரிய ஃபிக்சர் பேஸ்கள் தேவைப்படும்போது, நான்கு சக்குகள் வரிசை அமைப்பில் கூடியிருக்கும்.
· விளைவு: முழுமையான நான்கு-சென்டர் பேலட்டை வாங்குவதுடன் ஒப்பிடும்போது, முன்கூட்டிய கொள்முதல் செலவு குறைகிறது மற்றும் சிறிய தொகுதி ஆர்டர்களுக்கு உபகரணங்களின் பயன்பாட்டு விகிதம் அதிகரிக்கிறது.
· வரம்பு: வரிசை முறையின் கீழ் ஒவ்வொரு முறையும் ஃபிக்ஸ்ச்சர்-பேஸ் விவரக்குறிப்புகள் மாறும்போது, தொடர்புடைய சக் நிலைகளுக்கான மறு அளவுத்திருத்தம் தேவைப்படுகிறது, கூடுதல் அமைவு உழைப்பு நேரங்கள் தேவை.
வழக்கு 2: துல்லிய-கூறு துணை ஒப்பந்ததாரர்
தொழிற்சாலை பல சிறிய 5-அச்சு எந்திர மையங்களை வைத்திருக்கிறது, அதன் டேபிள் இடம் நிலையான பல-நிலைய பூஜ்ஜிய-புள்ளி தட்டுகளுக்கு பொருந்தாது.
· ஒவ்வொரு 5-அச்சு இயந்திரத்திலும் இரண்டு JWGRIP ஒற்றை-மைய சக்குகள் நிறுவப்பட்டுள்ளன. தனிப்பயன்-சரிசெய்யப்பட்ட சக் ஸ்பேசிங் அவர்களின் சுய-சொந்தமான ஃபிக்சர் அடிப்படைகளுடன் பொருந்துகிறது.
· சிறிய 5-அச்சு உபகரணங்களில் பூஜ்ஜிய-புள்ளி விரைவு-மாற்றம் உணரப்படுகிறது, இது சிறிய அளவிலான வேலை அட்டவணைகளில் முன் தயாரிக்கப்பட்ட ஒருங்கிணைந்த பலகைகளை நிறுவ முடியாது என்ற தடையை உடைக்கிறது.
முழுமையான உற்பத்தி பணிப்பாய்வு
1. அலாய்-ஸ்டீல் வெற்று ஃபோர்ஜிங் & டெம்பரிங்
2. கரடுமுரடான எந்திரம்
3. முதல் மன அழுத்தம்-நிவாரண முதுமை
4. அரை முடித்தல்
5. இரண்டாம் நிலை மன அழுத்தம்-நிவாரண முதுமை
6. டேட்டம் முகங்களுக்கு மிகத் துல்லியமான அரைத்தல்
7. புஷிங் பிரஸ்-ஃபிட்டிங்
8. நியூமேடிக்-சர்க்யூட் மற்றும் சிக்னல்-கூறு அசெம்பிளி
9. காற்று இறுக்கம் அழுத்தம்-பிடிக்கும் சோதனை
10. சுயாதீன ஒற்றை-அலகு துல்லிய ஆய்வு
11. எதிர்ப்பு துரு பாதுகாப்பு சிகிச்சை
12. ஏற்றுமதி தர பேக்கிங்
ஆய்வு சரிபார்ப்பு பட்டியல்
· ஒவ்வொரு சக்கிற்கும் சுயாதீனமான மீண்டும்-நிலைப்படுத்தல்-துல்லியத்தன்மை சோதனை
· 5-நிமிட காற்று-பிடிப்பு காற்று இறுக்க சோதனை; அதிகபட்ச அனுமதிக்கக்கூடிய அழுத்தம் வீழ்ச்சி ≤0.02 MPa
· சுழற்சி பூட்டுதல்-திறத்தல் செயல்பாட்டு சோதனை
· சிக்னல்-அவுட்புட்-லாஜிக் செயல்பாட்டு சரிபார்ப்பு
மதிப்பீடு உதவிக்குறிப்புகள்
1. உங்கள் உற்பத்தி முறையை மதிப்பிடுவதற்கு முன்னுரிமை கொடுங்கள் மாதிரி பழுதுபார்க்கும் வேலைகள், தரமற்ற ஒழுங்கற்ற ஃபிக்சர் பேஸ்கள் அல்லது வரையறுக்கப்பட்ட டேபிள் இடம் உள்ள இயந்திரங்களுக்கு JWGRIP ஒற்றை மைய சக்ஸைத் தேர்வு செய்யவும். நீண்ட கால நிலையான 2-4-நிலைய வெகுஜன-தொகுதி உற்பத்திக்கு, ஆன்-சைட் அளவுத்திருத்தப் பணிச்சுமையைக் குறைக்க, மோனோலிதிக் ஒருங்கிணைந்த பலகைகள் பரிந்துரைக்கப்படுகின்றன.
2. மல்டி-சக் வரிசை தளவமைப்பு திட்டமிடப்பட்டிருந்தால், ஃபிளேன்ஜ்-மவுண்டிங் கிளியரன்ஸ் உத்தரவாதம் அளிக்க, மெஷின்-டூல் டி-ஸ்லாட் அமைப்பைச் சரிபார்க்கவும். இயந்திரத்தைக் குறிக்கும் மற்றும் அளவுத்திருத்தத்திற்கு போதுமான உழைப்பு நேரத்தை ஒதுக்குங்கள்.
3. 0.5-0.7 MPa க்குள் நிலையான வொர்க்ஷாப் காற்று-மூல அழுத்தத்தை பராமரிக்கவும். ஆட்டோமேஷன் சார்ந்த திட்டங்களுக்கு PLC NPN சிக்னல் IO புள்ளிகளை ஒதுக்குங்கள்.
4. ஆன்-சைட் ஜீரோ-பாயின்ட் புல்-ஸ்டட் விவரக்குறிப்புகளை உறுதிப்படுத்தவும். நிலையான பதிப்பு D20 புல்-ஸ்டுட்களுக்கு பொருந்துகிறது. விருப்பமான உள்-புஷிங் அசெம்பிளிகள் மாற்று புல்-ஸ்டட் அளவுகளுக்கான கோரிக்கையின் பேரில் கிடைக்கும்.
செயல்பாடு நடைமுறைகள்
· சிங்கிள்-சென்டர் சக்ஸை ஃபிளாஞ்ச் போல்ட் மூலம் ஒர்க் டேபிள்களில் இணைக்கவும். முறுக்கு மதிப்பு தேவைகளுக்கு ஏற்ப கண்டிப்பாக இறுக்கவும். போதுமான முறுக்குவிசை வெட்டும் போது சக்-பாடி மைக்ரோ-இயக்கத்தை ஏற்படுத்துகிறது மற்றும் துல்லியத்தை சேதப்படுத்துகிறது; அதிக முறுக்கு சக் அடி மூலக்கூறை சிதைக்கும்.
· எயர்-இன்லெட் ஃப்ரண்ட்-எண்டில் ஆயில்-வாட்டர் ஃபில்டரை நிறுவி, ஈரப்பதம் மற்றும் அசுத்தங்களைத் தடுக்கவும், புஷ்ஷிங் துருப்பிடிப்பதையும், சிராய்ப்பு ஏற்படுவதையும் தடுக்கிறது.
· ஒவ்வொரு 80-100 வேலை நேரத்திற்குப் பிறகு சக் புஷிங்ஸ் மீது உலர்-லூப்ரிகண்ட் ஏரோசோலை தெளிக்கவும். திரவ என்ஜின் எண்ணெய் கண்டிப்பாக தடைசெய்யப்பட்டுள்ளது, ஏனெனில் எண்ணெய் உலோக சில்லுகளைப் பிடிக்கிறது மற்றும் புஷிங்-ஜாமிங் தோல்விகளைத் தூண்டுகிறது.
· ஒவ்வொரு ஷிப்ட்-மாற்றத்தின் போதும் அழுத்தப்பட்ட காற்றுடன் ப்ளோ-க்ளீன் சக் லோகேட்டிங்-டேட்டம் ஃபேஸ்.
· வரிசை-தளவமைப்பு உள்ளமைவின் கீழ்: சக் தளவமைப்பு மாற்றப்படும் போதெல்லாம், ஆபரேட்டர்கள் பரஸ்பர சக் நிலைகளை மீண்டும் சுட்டிக்காட்டி மீண்டும் அளவீடு செய்ய வேண்டும்; பழைய ஒருங்கிணைப்பு அளவுருக்களை நேரடியாக மீண்டும் பயன்படுத்த முடியாது.
· கடுமையான தாக்கத்தை ஏற்படுத்தும் சக் லோகேட்டிங் முகத்தைத் தவிர்க்கவும். மோதல் அலகு துல்லியத்தை நிரந்தரமாக அழிக்கும்.
பேக்கேஜிங் & ஏற்றுமதி
· பேக்கேஜிங்: ஒவ்வொரு தனிப்பட்ட சக்கும் நுரை உள் பாதுகாப்புடன் சுயாதீன ஏற்றுமதி அதிர்ச்சி-தடுப்பு அட்டைப்பெட்டியை ஏற்றுக்கொள்கிறது. மொத்த பல-சக் ஆர்டர்கள் திட-மர ஏற்றுமதி-தர வழக்குகளை ஏற்றுக்கொள்கின்றன.
· நிலையான முன்னணி நேரம்: 13-19 வேலை நாட்கள். தேர்ந்தெடுக்கப்பட்ட நிலையான SKUக்கள் விரைவான ஏற்றுமதிக்காக இருப்பில் வைக்கப்பட்டுள்ளன.
விற்பனைக்குப் பிந்தைய ஆதரவு
· உத்தரவாதம்: 12 மாத முழு யூனிட் உத்தரவாதமானது தனிப்பட்ட சக் யூனிட்களுக்கான உற்பத்தி குறைபாடுகளை உள்ளடக்கியது. வாடிக்கையாளர் ஆன்-சைட் நிறுவலுக்குப் பிறகு வரிசை-அசெம்பிளி பரஸ்பர-நிலை துல்லியம் உத்தரவாதத்திலிருந்து விலக்கப்பட்டுள்ளது, இது வாடிக்கையாளர் தரப்பு ஆணையிடும் பணிக்கு சொந்தமானது.
· தொழில்நுட்ப ஆவணங்கள்: ஆன்லைன் செயல்பாட்டு ஆவணங்கள் மற்றும் வரைபடங்கள் வழங்கப்படுகின்றன.
· கட்டணச் சேவை: மொத்த அளவிலான ஆர்டர்களுக்கு ரிமோட் தொழில்நுட்ப ஆதரவு உள்ளது.
· தனிப்பயன் மாற்றம்: ஃபிளேன்ஜ்-பரிமாணம் சரிசெய்தல், புல்-ஸ்டட்-ஸ்பெக் மாற்றத்தை உணர முடியும்.
· மாதிரி மதிப்பீடு: ஒற்றைச் சக் மதிப்பீட்டு மாதிரியை ஏற்பாடு செய்யலாம்; வாங்குபவர் மாதிரி சரக்கு செலவுகளை மேற்கொள்ள வேண்டும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
Q1: வரிசை அமைப்பில் உள்ள பல சக்களின் பரஸ்பர நிலைகள் தொழிற்சாலையில் முன்கூட்டியே அளவீடு செய்யப்பட்டதா?
ப: இல்லை. தொழிற்சாலை பக்க ஆய்வு மட்டுமே ஒவ்வொரு தனித்த சக்கின் துல்லியத்திற்கு உத்தரவாதம் அளிக்கிறது. மெஷின்-டூல் ஒர்க் டேபிளில் வரிசையை ஏற்றிய பிறகு, மைய-தூரம் மற்றும் சக்களுக்கு இடையே உள்ள இணைநிலை ஆகியவை வாடிக்கையாளர்களால் இயந்திரத்தில் கைமுறையாகக் குறிக்கும் மற்றும் அளவுத்திருத்தம் தேவை. இது மட்டு வகை அலகுகளின் உள்ளார்ந்த அம்சமாகும்.
Q2: எந்தச் சூழ்நிலையில் இந்த ஒற்றை மைய பூஜ்ஜிய-புள்ளி பொசிஷனிங் சக்கைத் தேர்ந்தெடுப்பதைத் தவிர்க்க வேண்டும்?
ப: நிரந்தரமாக-நிலைப்படுத்தப்பட்ட நிலைய அமைப்பைக் கொண்ட வெகுஜன-தொகுதி உற்பத்திக்கு, மீண்டும் மீண்டும் அளவுத்திருத்த வேலைகளை அகற்ற, ஒற்றைக்கல் ஒருங்கிணைந்த பலகைகள் விரும்பப்படுகின்றன. உங்கள் வொர்க்ஷாப்பில் டயல்-இன்டிகேட்டிங் மற்றும் சீரமைப்பு வேலைகளை நன்கு அறிந்த டெக்னீஷியன்கள் இல்லாவிட்டால், பெரிய அளவிலான வரிசை வரிசைப்படுத்தலுக்கும் அறிவுறுத்தப்படுவதில்லை.
Q3: இந்த சக்ஸ்கள் எனது தற்போதைய பூஜ்ஜிய-புள்ளி தட்டுகளுடன் கலந்து பொருத்த முடியுமா?
ப: புல்-ஸ்டட் விவரக்குறிப்பு D20 தரநிலையைப் பின்பற்றும் வரை ஃபிக்சர் பேஸ்கள் பகிரப்படலாம். கலப்பு-அமைவு தளவமைப்புகளுக்கு கூட, உறவினர் நிலைகளுக்கான இயந்திர அளவுத்திருத்தம் இன்னும் கட்டாயமாக உள்ளது.
Q4: JWGRIP சிங்கிள் சென்டர் ஜீரோ பாயிண்ட் பொசிஷனிங் சக் 5-அச்சு இயந்திரங்களில் வேலை செய்ய முடியுமா?
ப: ஆம். அதன் கச்சிதமான தடம் சிறிய அளவிலான 5-அச்சு உபகரணங்களுக்கு பொருந்தும். தேர்வு கட்டத்தின் போது ஃபிக்சர், சக் மற்றும் ஸ்பிண்டில்-டில்ட் மோஷன் இடையே மோதல் அபாயங்களை மதிப்பிடவும்.
கொள்முதல் முடிவு நுண்ணறிவு
JWGRIP சிங்கிள்-சென்டர் ஜீரோ-பாயிண்ட் பொசிஷனிங் சக்கின் முக்கிய பலம் மட்டு நெகிழ்வுத்தன்மையில் உள்ளது. சுதந்திரமாக-கட்டமைக்கக்கூடிய நிலைய இடைவெளி, பரந்த இயந்திர இணக்கத்தன்மை மற்றும் கட்டம்-விரிவாக்கக்கூடிய முதலீடு ஆகியவற்றிற்காக இது பகுதியளவில் ஆன்-சைட் கமிஷனிங் தொழிலாளர்-நேரங்களை வர்த்தகம் செய்கிறது.
ஒருங்கிணைந்த மோனோலிதிக் தட்டுகளுடன் ஒப்பிடும்போது இந்த மட்டு அலகு உலகளாவிய "உயர்ந்ததாக" இல்லை. இது குறிப்பிட்ட உற்பத்தி முறைகளை குறிவைக்கிறது: முன்மாதிரி மாதிரி மற்றும் அச்சு பழுது, ஒழுங்கற்ற தரமற்ற சாதனங்கள், சிறிய-அட்டவணை அளவு CNC இயந்திரங்கள் மற்றும் தொழிற்சாலைகள் படிப்படியாக பூஜ்ஜிய-புள்ளி-அமைப்பு ரோல்-அவுட் திட்டமிடல்.
விசாரணையை அனுப்பு
தொடர்பு தகவல்
-
முகவரி
எண். 44, டேனிங் தொழில்முனைவோர் சாலை, ஹியூமன் டவுன், டோங்குவான் நகரம், குவாங்டாங் மாகாணம், சீனா
-
டெல்
-
மின்னஞ்சல்
JWGRIPக்கு விசாரணையை அனுப்ப வரவேற்கிறோம். எங்கள் தொழில்முறை தொழில்நுட்ப மற்றும் விற்பனைக் குழு இலவச பொருத்துதல் தேர்வு, தனிப்பயனாக்கப்பட்ட தீர்வு வடிவமைப்பு மற்றும் துல்லியமான மேற்கோள் ஆகியவற்றை வழங்கும்.
செய்தி பரிந்துரைகள்