தமிழ்
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

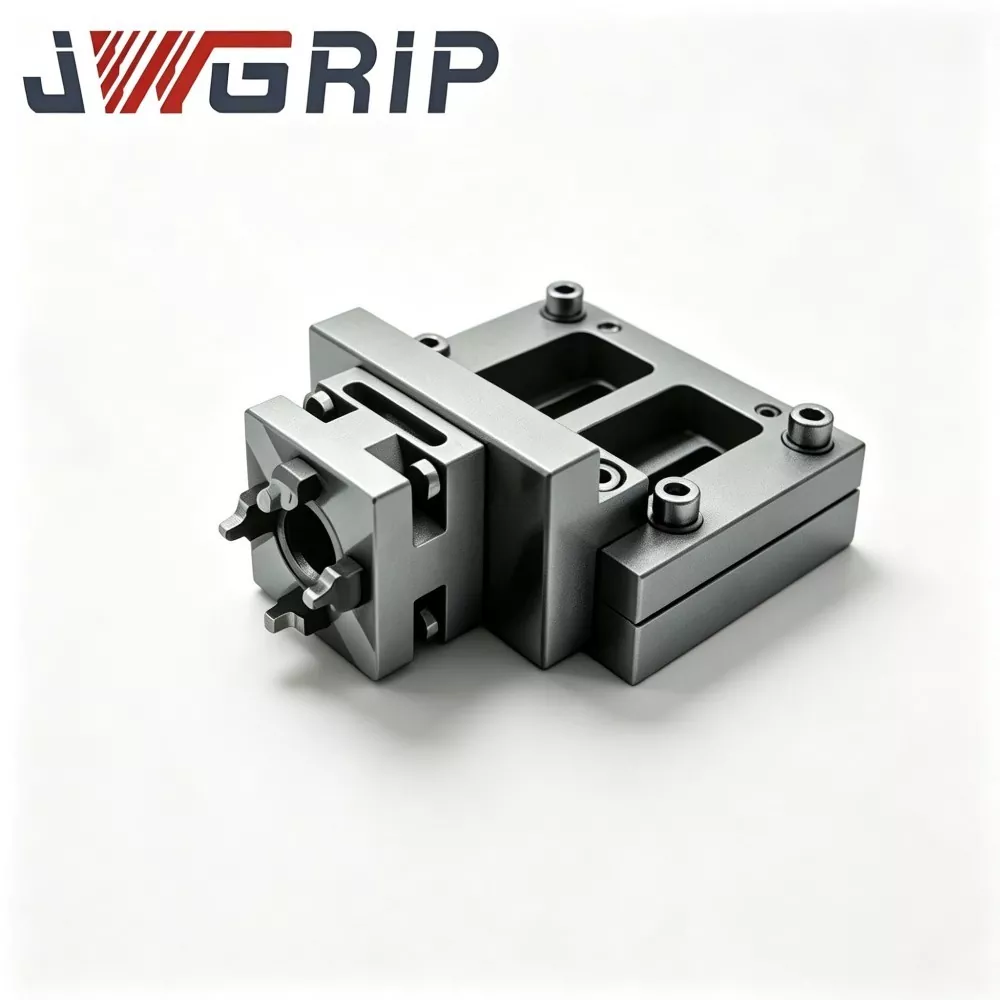
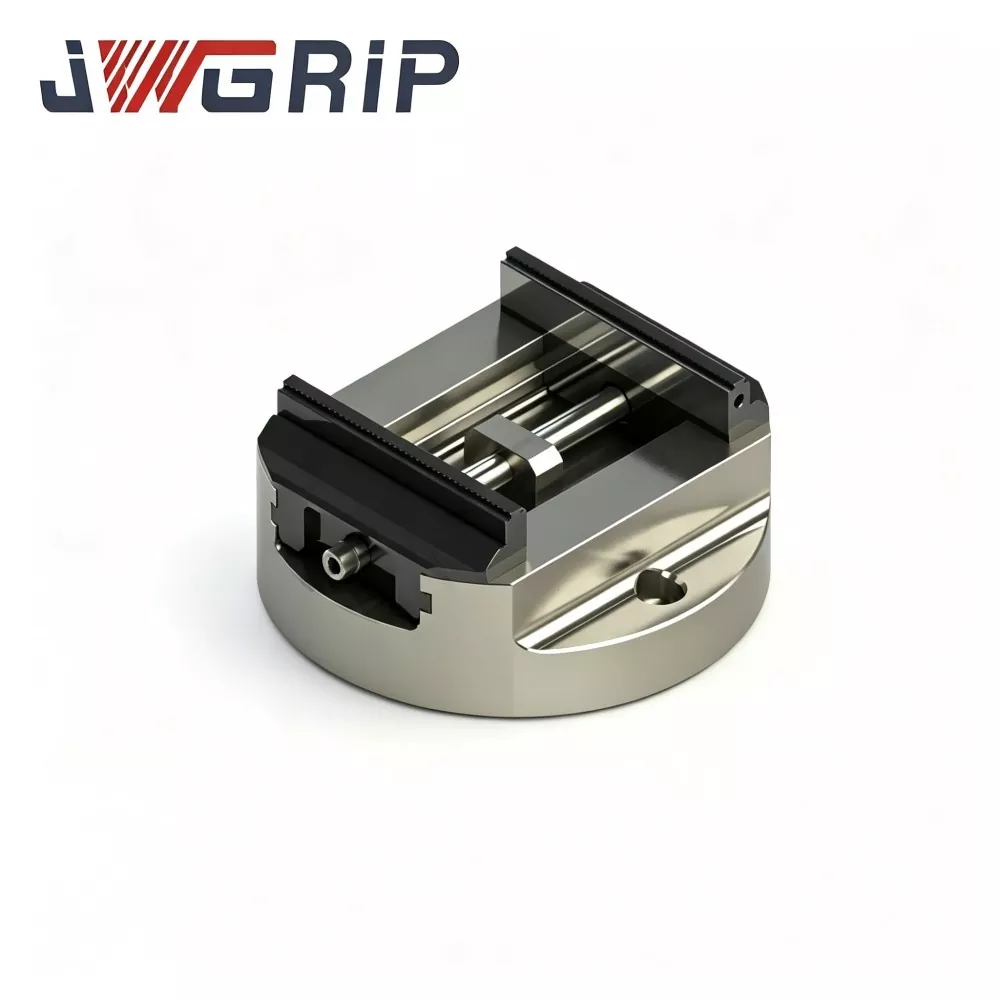
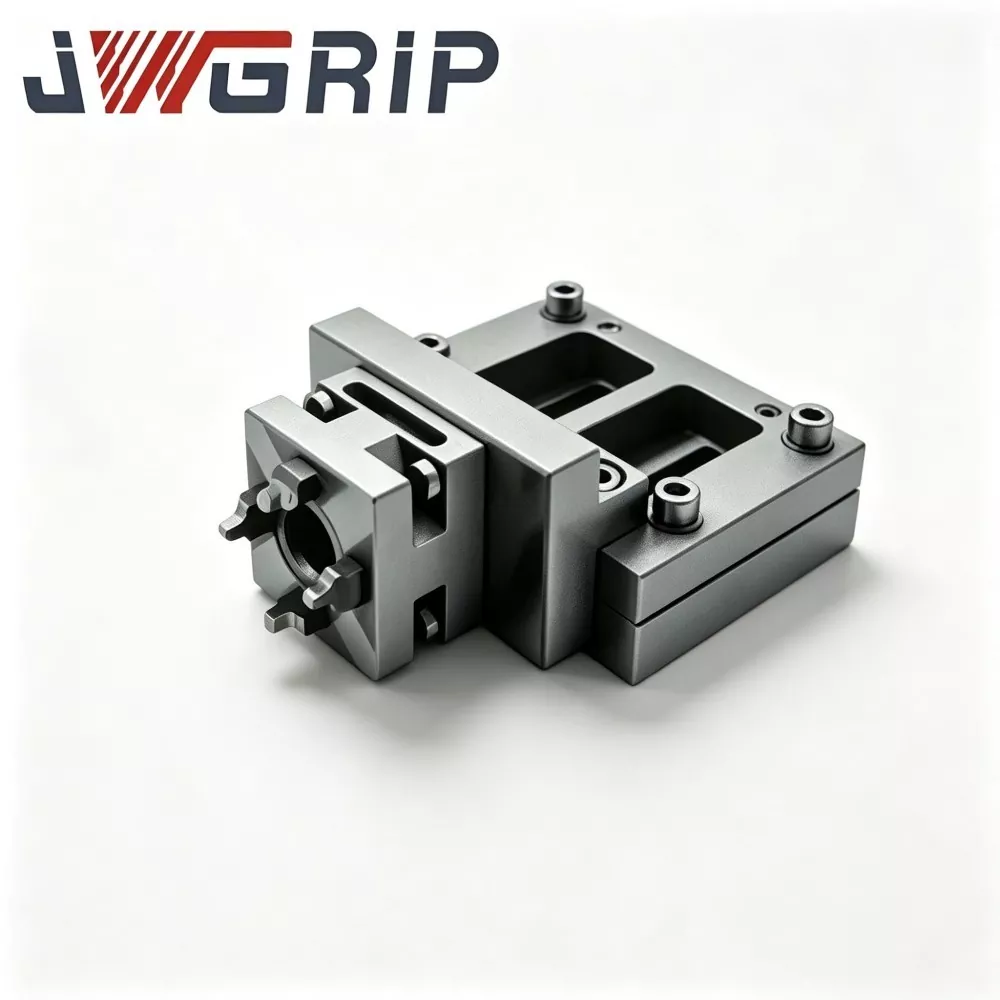
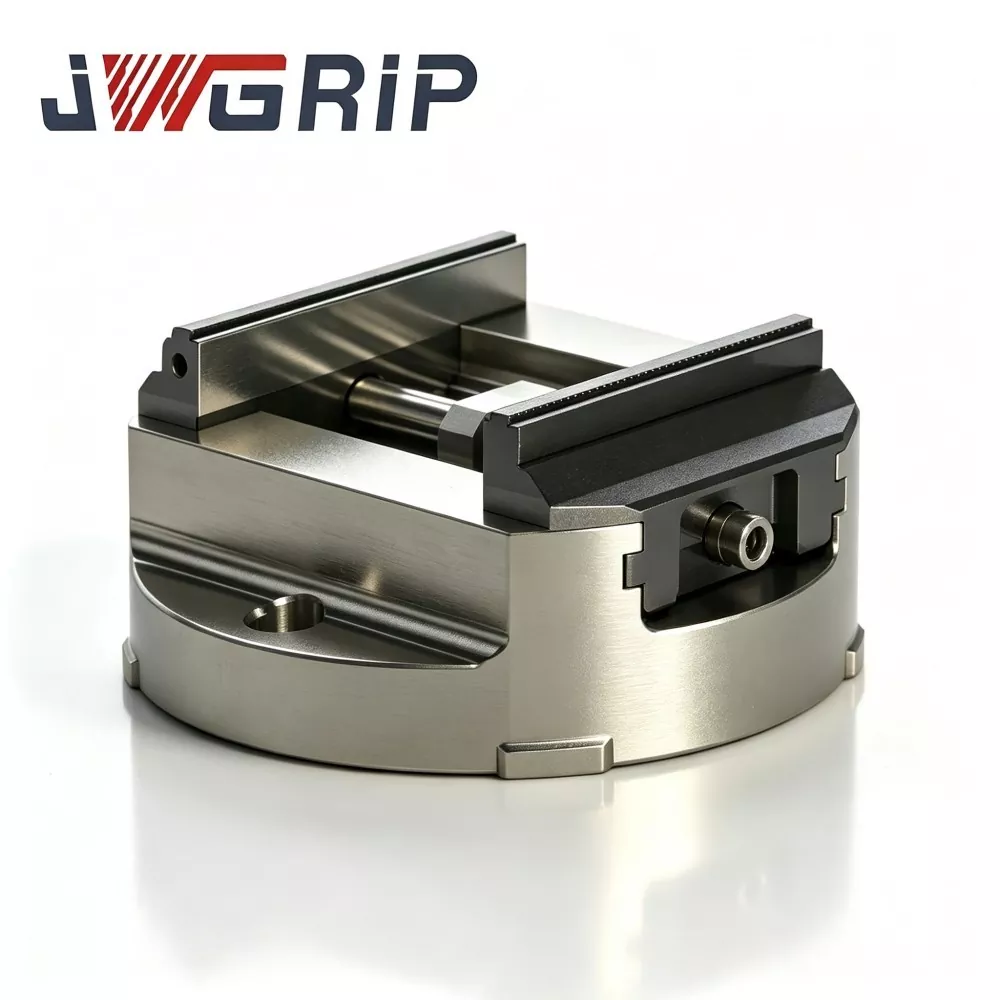
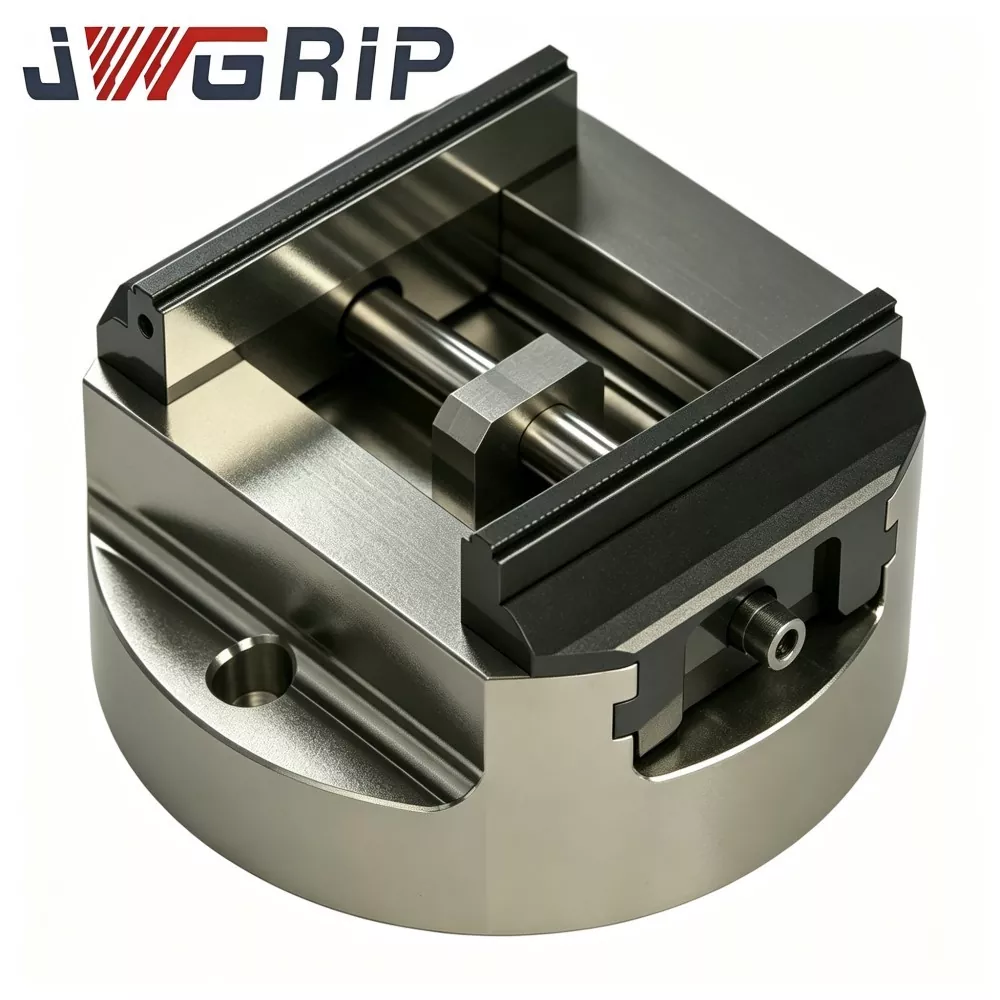
5 ஆக்சிஸ் மெஷினிங்கிற்கான ஹெவி-டூட்டி ரவுண்ட் பேஸ் சுய-சென்டரிங் வைஸ்
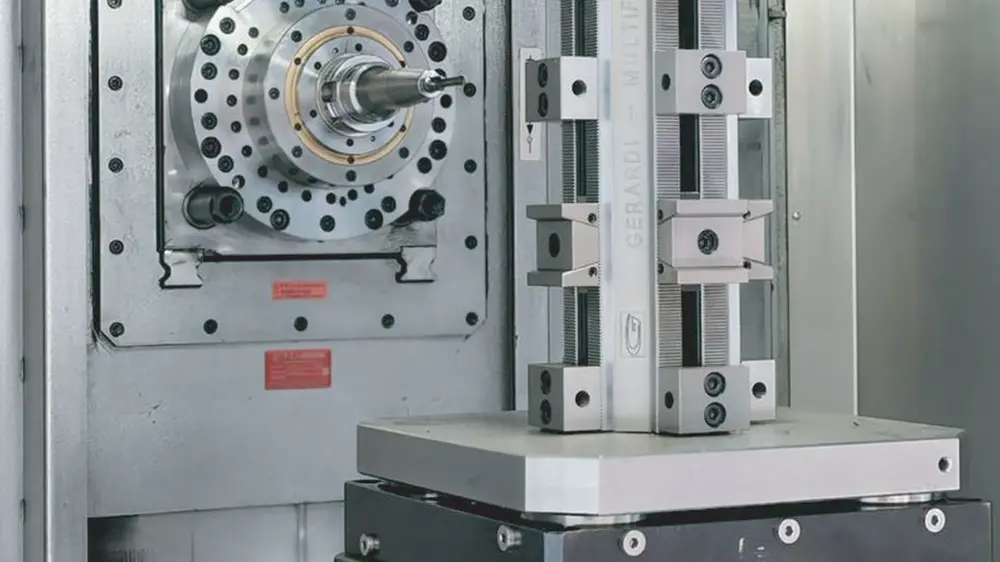
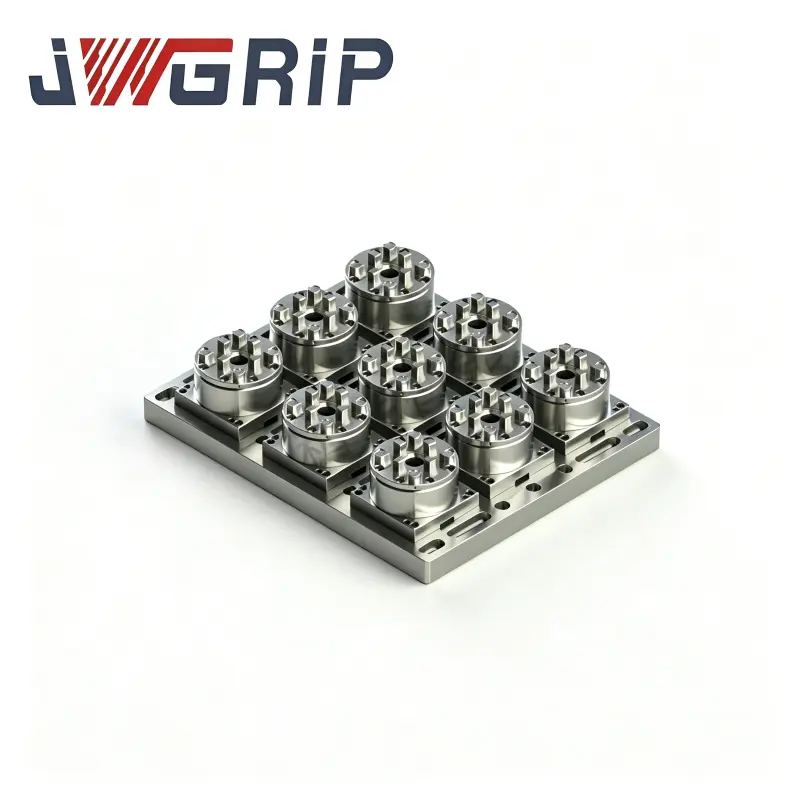
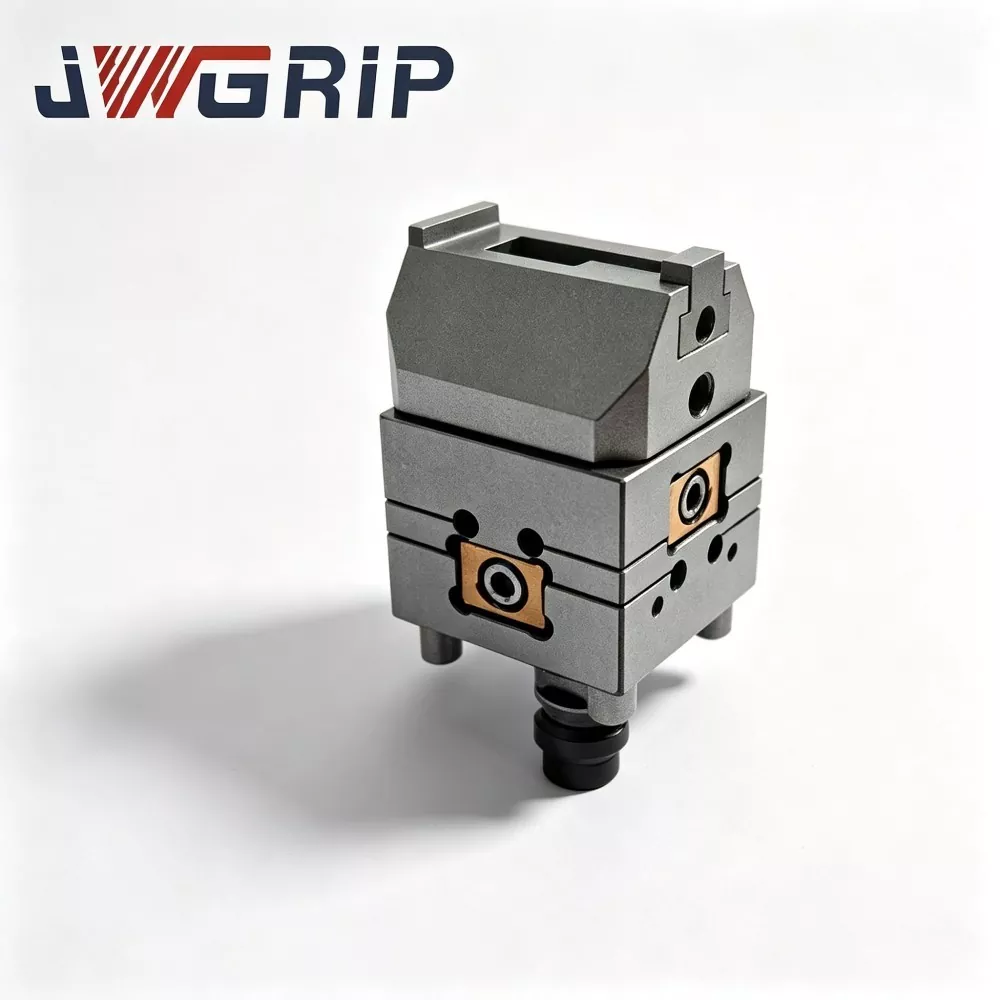
JWGRIP என்பது சீனாவில் 5 ஆக்சிஸ் மெஷினிங்கிற்கான புதிய டிசைன் ஹெவி-டூட்டி ரவுண்ட் பேஸ் சுய-மையப்படுத்தல் வைஸின் தொழில்முறை உற்பத்தியாளர் மற்றும் சப்ளையர் ஆகும், நிலையான விவரக்குறிப்புகள் சரியான நேரத்தில் ப்ராஜெக்ட் டெலிவரிக்கான ஸ்டாக்கில் முழுமையாக உள்ளன. இது உயர்-சுமை 5-அச்சு ஒரே நேரத்தில் எந்திரம், தொட்டில்-வகை மற்றும் ரோட்டரி டேபிள் செயலாக்க காட்சிகளுக்கு தொழில் ரீதியாக உகந்ததாக வடிவமைக்கப்பட்ட ஒருங்கிணைக்கப்பட்ட ஒருங்கிணைக்கப்பட்ட உயர்-விறைப்பு பொருத்தம். மேம்படுத்தப்பட்ட தடிமனான சுற்று அடிப்படை கட்டமைப்பை ஏற்றுக்கொண்டு, உயர்தர பொருட்கள் மற்றும் கடுமையான தொழில்துறை உற்பத்தித் தரங்களுடன் தயாரிக்கப்படுகிறது, இது வலுவான எதிர்ப்பு-தலைகீழான விறைப்புத்தன்மை, உயர்-செயல்திறன் வேலைக்கருவி அமைப்பு மற்றும் நீடித்த மட்டு அமைப்பு ஆகியவற்றை ஒரு ஒருங்கிணைந்த அலகுடன் ஒருங்கிணைக்கிறது.
இந்த உயர்-செயல்திறன் கொண்ட ஹெவி-டூட்டி ரவுண்ட் பேஸ் சுய-மையப்படுத்தப்பட்ட வைஸ், தலைகீழான எதிர்ப்பு-தடுமாற்ற விறைப்பு, திறமையான கிளாம்பிங் செயல்பாடு, மிக நீண்ட சேவை வாழ்க்கை மற்றும் பயனர் நட்பு மட்டு பராமரிப்பு ஆகியவற்றைக் கொண்டுள்ளது. தடிமனான சுற்று அடித்தளமானது அதிக வலிமை கொண்ட அலாய் ஸ்டீலால் ஆனது மற்றும் பல அழுத்த-நிவாரண வயதான செயல்முறைகளுக்கு உட்படுகிறது, உள் எஞ்சிய அழுத்தத்தை முற்றிலும் நீக்குகிறது, மாற்று கனமான வெட்டு முறுக்கு மற்றும் பெரிய-கோண ஸ்விங்கிங் நிலைமைகளின் கீழ் நிலையான கட்டமைப்பு செயல்திறனைப் பராமரிக்கிறது. கோர் சென்ட்ரிங் டிரான்ஸ்மிஷன் அசெம்பிளிகள் தீவிர துல்லிய அரைக்கும் தொழில்நுட்பத்தால் முடிக்கப்படுகின்றன, மீண்டும் மீண்டும் சுழலும் அட்டவணைப்படுத்தல் மற்றும் நீண்ட கால சுழற்சி செயல்பாட்டிற்குப் பிறகு துல்லியமான மற்றும் நிலையான மையப்படுத்தல் செயல்திறனை உறுதி செய்கிறது.
சிப் அரிப்பு மற்றும் குளிரூட்டி அரிப்புக்கு சிறந்த எதிர்ப்புடன், ஹெவி-டூட்டி ரவுண்ட் பேஸ் செல்ஃப்-சென்டரிங் வைஸ் ஃபார் 5 ஆக்சிஸ் மெஷினிங்கானது, கடுமையான பணிமனை சூழல்களில் உள்ளக உதிரிபாகங்கள் தேய்மானம் மற்றும் துல்லியம் குறைவதைத் திறம்பட தவிர்க்கிறது. கனரக மோல்டு பாகங்கள், அதிக வலிமை கொண்ட அலாய் கட்டமைப்பு பாகங்கள், கனரக சுழலும் வேலைப்பாடுகள் மற்றும் துல்லியமான மெக்கானிக்கல் காஸ்டிங் ஆகியவற்றிற்கு பரவலாகப் பொருந்தும், இந்த மேட்-இன்-சீனா ஃபிக்ஸ்ச்சர் உலகளாவிய 5-அச்சு ஹெவி கட்டிங் CNC எந்திரப் பட்டறைகளுக்கு நிலையான, நம்பகமான மற்றும் உயர்-சுமை கிளாம்பிங் தீர்வுகளை வழங்குகிறது.
நிஜ உலக தடைகள்
1. பெரிய சாய்ந்த கோணங்களில் தலைகீழாக மாறும் தருணம்
தொட்டில் மேசையை 45°–90° சாய்வாக மாற்றும் போது, ஒருங்கிணைந்த ஈர்ப்பு விசை மற்றும் தொடுநிலை வெட்டும் விசையானது வைஸ் அடிப்பகுதியில் பெரிய தலைகீழான சுமையை உருவாக்குகிறது. மெல்லிய-சுவர் சாதாரண சுற்று-அடிப்படை வைஸ்கள் மைக்ரோ-டிஃபார்மேஷனை உருவாக்குகின்றன, இது டேட்டம் மாற்றத்தை மையப்படுத்துகிறது மற்றும் அட்டவணைப்படுத்திய பிறகு பல முக பரிமாண முரண்பாடுகளை ஏற்படுத்துகிறது.
2. கனமான திட-வெற்று கிளாம்பிங் தேவை
அச்சு எஃகு, தடிமனான வார்ப்புகள் மற்றும் அதிக வலிமை கொண்ட அலாய் வெற்றிடங்களுக்கு 5-அச்சு சாய்க்கும் வெட்டு தாக்கத்தை எதிர்க்க மிக அதிக கிளாம்பிங் விசை தேவைப்படுகிறது. சாதாரண கியர்-ரேக் டிரான்ஸ்மிஷன் செட்கள் அதிக கிளாம்பிங் விசையின் கீழ் மீள் சிதைவை சந்திக்கின்றன, இது சமச்சீரற்ற தாடை இயக்கம் மற்றும் பகுதியளவு வொர்க்பீஸ் சறுக்கலுக்கு வழிவகுக்கிறது.
3. நேரம் எடுக்கும் இயந்திர டேட்டம் சீரமைப்பு
வழக்கமான சுற்று-அடிப்படை வடிவமைப்புகள் உகந்த செறிவு மவுண்டிங் டேட்டம் இல்லை. தொட்டில் அட்டவணையில் ஒவ்வொரு வைஸ் நிறுவலுக்கும் மீண்டும் மீண்டும் டயல்-இண்டிகேட்டர் சரிசெய்தல் தேவைப்படுகிறது, கணிசமான வெட்டு அல்லாத துணை நேரத்தை எடுத்துக்கொள்கிறது.
4. கடுமையான 5-அச்சு பட்டறை மாசுபாடு
5-அச்சு எந்திரம் அனைத்து திசைகளிலிருந்தும் பாரிய தெறிக்கும் குளிரூட்டி மற்றும் உலோக சில்லுகளை உருவாக்குகிறது. போதிய சீல் இல்லாததால், அசுத்தங்கள் உள் பரிமாற்ற அறைக்குள் ஊடுருவி, நெரிசல், அரிப்பு மற்றும் முற்போக்கான துல்லியச் சிதைவை ஏற்படுத்துகிறது.
5. தொடர்ச்சியான அதிக சுமை உற்பத்தியில் அதிக பராமரிப்பு செலவு
மாடுலர் அல்லாத தாடை வடிவமைப்புகள், தாடை மேற்பரப்புகள் நீண்ட கால கனமான சுமை இறுக்கத்தின் கீழ் தேய்ந்து போனவுடன் முழு-வைஸ் மாற்றத்தை கட்டாயப்படுத்துகிறது, இது நீண்ட கால பட்டறை இயக்க செலவை அதிகரிக்கிறது.
JWGRIP ஹெவி-டூட்டி ரவுண்ட்-பேஸ் சுய-சென்டரிங் வைஸ் ஐந்து முக்கிய நடவடிக்கைகளின் மூலம் மேலே குறிப்பிடப்பட்ட அனைத்து இடையூறுகளுக்கும் எதிராக வடிவமைக்கப்பட்டுள்ளது: தடிமனான வலுவூட்டப்பட்ட சுற்று அடித்தளம், கனரக-கடமை விரிவாக்கப்பட்ட-குறுக்கு வெட்டு பரிமாற்றம், தொட்டில்-மேசை-உகந்ததாக மவுண்டிங் டேட்டம், மல்டி-லேயர் மாற்றியமைக்கப்பட்ட கடின-அடுக்கு லேபி. அமைப்பு.
சட்டசபை கலவை
JWGRIP ஹெவி-டூட்டி ரவுண்ட் பேஸ் செல்ஃப்-சென்டரிங் வைஸ் ஃபார் 5 ஆக்சிஸ் மெஷினிங்கில் ஐந்து முக்கிய அசெம்பிளிகள் உள்ளன:
· தடிமனான வலுவூட்டப்பட்ட மன அழுத்தத்தை குறைக்கும் சுற்று அடித்தளம்
· ஹெவி-டூட்டி விரிவாக்கப்பட்ட குறுக்குவெட்டு ஒத்திசைவான கியர்-ரேக் டிரான்ஸ்மிஷன் யூனிட்
· மாடுலர் உயர் கடினத்தன்மை மாற்றக்கூடிய கடின தாடை தொகுப்பு
· தொட்டில்-மேசை-உகந்ததாக மவுண்டிங் டேட்டம் இயங்குதளம்
· மல்டி-லேயர் லேபிரிந்த் முழு-அடைக்கப்பட்ட சீல் யூனிட்
1. தடிமனான வலுவூட்டப்பட்ட வட்ட அடித்தளம்
அடர்த்தியான ரேடியல் வலுவூட்டல்-விலா அமைப்பைக் கொண்ட உயர்-பலம் கொண்ட அலாய் ஸ்டீல் தடிமனான சுவர் வார்ப்பு. பல மன அழுத்தத்தை குறைக்கும் வயதான சுழற்சிகள் எஞ்சியிருக்கும் அழுத்தத்தை நீக்குகின்றன. தொட்டில்-அட்டவணை பெரிய-கோண சாய்தல் மற்றும் கனமான வெட்டு விசையின் கீழ், அடித்தளமானது நுண்ணிய சிதைவைத் திறம்பட அடக்குகிறது மற்றும் மீண்டும் மீண்டும் அட்டவணைப்படுத்திய பிறகு மையப்படுத்தப்பட்ட தரவு நிலைத்தன்மையை பராமரிக்கிறது.
2. ஹெவி-டூட்டி சின்க்ரோனஸ் கியர்-ரேக் டிரான்ஸ்மிஷன்
விரிவாக்கப்பட்ட குறுக்குவெட்டு அணைக்கப்பட்ட கியர்-ரேக் கூறுகள் உயர் கிளாம்பிங்-ஃபோர்ஸ் மீள் சிதைவை எதிர்க்கின்றன. 5-அச்சு சாய்க்கும்-வெட்டு நிலைகளில் சமச்சீரற்ற கிளாம்பிங் விசை மற்றும் பணிப்பகுதி பகுதி சறுக்கல் ஆகியவற்றைத் தவிர்த்து, கனமான திடமான வெற்றிடங்களை இறுக்கும் போதும் இரட்டை தாடைகள் உயர் துல்லியமான ஒத்திசைவான இடப்பெயர்ச்சியைப் பராமரிக்கின்றன.
3. மாடுலர் மாற்றக்கூடிய கடின தாடை அமைப்பு
கடினமான தாடைகள் சுயாதீனமான பிரிக்கக்கூடிய மட்டு வடிவமைப்பை ஏற்றுக்கொள்கின்றன. உருளை, படி மற்றும் ஒழுங்கற்ற ஹெவி-டூட்டி வொர்க்பீஸ்களுக்கு பல தாடை சுயவிவர விருப்பங்கள் உள்ளன. நீண்ட நேர கனமான கிளாம்பிங் உடைகளுக்குப் பிறகு, தாடைகளை முழு வைஸ் மாற்றாமல் தனித்தனியாக மாற்றலாம்.
4. தொட்டில்-மேஜை-உகந்ததாக்கப்பட்ட மவுண்டிங் டேட்டம்
வெளிப்புற-வட்ட செறிவான தரவு மற்றும் இருப்பிட-முள் / மவுண்டிங்-ஹோல் தளவமைப்பு ஆகியவை பிரதான தொட்டில்-அட்டவணை தரங்களைப் பின்பற்றுகின்றன. நேரடி பொருத்துதல் நிறுவல் ஆதரிக்கப்படுகிறது, தனிப்பயன் அடாப்டர் தகடுகளைச் சார்ந்திருப்பதைக் குறைக்கிறது மற்றும் மாற்றும் பகுதிகளால் அறிமுகப்படுத்தப்பட்ட அடுக்கப்பட்ட சட்டசபை சகிப்புத்தன்மையைக் குறைக்கிறது.
5. பல அடுக்கு லேபிரிந்த் முழு-அடைக்கப்பட்ட சீல்
மல்டி-ஸ்டேஜ் லேபிரிந்த் அமைப்பு மற்றும் உடைகள்-எதிர்ப்பு ரப்பர் சீல் வளையங்கள் பல தடை பாதுகாப்பை உருவாக்குகின்றன. இது பாரிய தெறிக்கும் குளிரூட்டி மற்றும் 5-அச்சு எந்திரத்தின் உலோக சில்லுகளை உள் கனரக-சுமை பரிமாற்ற அறையை ஆக்கிரமிப்பதில் இருந்து தனிமைப்படுத்துகிறது, பரிமாற்ற நெரிசல் மற்றும் துல்லியமான தேய்மானத்தைத் தடுக்கிறது.
வேலை சுருக்கம்
பின்கள் மற்றும் போல்ட்களைக் கண்டறிவதன் மூலம் தொட்டில்-மேஜை மவுண்டிங் பிளேனில் வைஸ் இணைக்கப்பட்ட பிறகு, கடினமான தாடைகளுக்கு இடையில் கனமான பணிப்பொருளை வைக்கவும். உள் கனரக ஒத்திசைவு பரிமாற்றத்தை செயல்படுத்தவும்; இரட்டை தாடைகள் தானாக மையப்படுத்துதல் இறுக்கத்தை முடிக்க ஒத்திசைவாக நகரும். கிராடில் டேபிள் மல்டி-ஃபேஸ் மெஷினிங்கிற்காக பெரிய கோண சாய்வு மற்றும் சுழலும் அட்டவணையை செயல்படுத்தும் போது, தடிமனான வலுவூட்டப்பட்ட வட்ட அடித்தளம் தலைகீழாக மாறும் தருணத்தை எதிர்க்கிறது. பல அடுக்கு தளம் சீல் உள் பரிமாற்ற பாகங்கள் பாதுகாக்கிறது. மாடுலர் தாடைகள் பல்வேறு கனமான-பணிக்கருவி வடிவவியலுக்கு பொருந்தும் வகையில் பரிமாறிக்கொள்ளலாம்.
முக்கிய தொழில்நுட்ப சிறப்பம்சங்கள்
1. சிறந்த ஆண்டி-ஓவர்டர்னிங் செயல்திறன் கொண்ட தடிமனான வலுவூட்டப்பட்ட சுற்று-அடிப்படை கட்டுமானம்
மெல்லிய சுவரில் இருந்து வேறுபட்டது, தடிமனான சுவர் மற்றும் அடர்த்தியான ரேடியல் வலுவூட்டல்-விலா அமைப்பு மற்றும் பல சுழற்சி அழுத்த-நிவாரணம் ஆகியவை கட்டமைப்பு விறைப்புத்தன்மையை பெரிதும் மேம்படுத்துகின்றன. தொட்டில்-மேஜை பெரிய-கோண சாய்வு மற்றும் கனமான-சுமை வெட்டும் விசை மூலம் உருவாக்கப்படும் பெரிய தலைகீழான தருணத்தின் கீழ், வட்ட அடித்தளத்தின் நுண்ணிய சிதைவு திறம்பட ஒடுக்கப்படுகிறது. தொடர்ச்சியான அட்டவணைப்படுத்தல் இயக்கங்களுக்குப் பிறகு, டேட்டத்தை மையப்படுத்துவது நிலையானதாக இருக்கும், கனரக பணியிடங்களுக்கு பல-முக எந்திர பரிமாண நிலைத்தன்மைக்கு உத்தரவாதம் அளிக்கிறது.
2. ஹெவி-டூட்டி ஹை-ஸ்ட்ரென்த் சின்க்ரோனஸ் கியர்-ரேக் டிரான்ஸ்மிஷன் அசெம்பிளி
விரிவாக்கப்பட்ட குறுக்குவெட்டு அணைக்கப்பட்ட கியர்-ரேக் கூறுகள் உயர் கிளாம்பிங்-ஃபோர்ஸ் மீள் சிதைவை எதிர்க்கின்றன. கனமான திடமான வெற்றிடங்களை இறுக்கும் போது கூட, இரட்டை தாடைகள் உயர் துல்லியமான ஒத்திசைவான இடப்பெயர்ச்சியைப் பராமரிக்கின்றன, சமச்சீரற்ற கிளாம்பிங் விசை மற்றும் 5-அச்சு சாய்க்கும்-வெட்டு நிலைகளில் பணிப்பகுதி பகுதி சறுக்கலைத் தவிர்க்கின்றன. அச்சு எஃகு, தடிமனான வார்ப்புகள் மற்றும் அதிக வலிமை கொண்ட அலாய் வெற்றிடங்களின் அதிக-சுமை கிளாம்பிங் கோரிக்கைகளை பூர்த்தி செய்யவும்.
3. மவுண்டிங் டேட்டம் மெயின்ஸ்ட்ரீம் தொட்டில்-பாணி 5-அச்சு ரோட்டரி அட்டவணைகளுக்கு உகந்ததாக உள்ளது
வெளிப்புற-வட்ட செறிவான தரவு மற்றும் இருப்பிட-முள் / மவுண்டிங்-ஹோல் தளவமைப்பு ஆகியவை பிரதான தொட்டில்-அட்டவணை தரங்களைப் பின்பற்றுகின்றன. நேரடி பொருத்துதல் நிறுவல் ஆதரிக்கப்படுகிறது, தனிப்பயன் அடாப்டர் தகடுகள் சார்ந்திருப்பதை குறைக்கிறது. இது நிலைமாற்ற பாகங்களால் அறிமுகப்படுத்தப்பட்ட அடுக்கப்பட்ட அசெம்பிளி சகிப்புத்தன்மையை குறைக்கிறது மற்றும் தயாரிப்புக்கு முந்தைய சாதன தயாரிப்பு பணிச்சுமையை குறைக்கிறது.
4. மல்டி-லேயர் லேபிரிந்த் முழு-அடைக்கப்பட்ட சீல் யூனிட்
மல்டி-ஸ்டேஜ் லேபிரிந்த் அமைப்பு மற்றும் உடைகள்-எதிர்ப்பு ரப்பர் சீல் வளையங்கள் பல தடை பாதுகாப்பை உருவாக்குகின்றன. இது பாரிய தெறிக்கும் குளிரூட்டி மற்றும் 5-அச்சு இயந்திரத்தின் உலோக சில்லுகளை உள் கனரக-சுமை பரிமாற்ற அறை மீது படையெடுப்பதில் இருந்து தனிமைப்படுத்துகிறது. பட்டறை மாசுக்களால் ஏற்படும் டிரான்ஸ்மிஷன் நெரிசல் மற்றும் துல்லியமான தேய்மானத்தைத் தடுக்கவும், தொடர்ச்சியான அதிக-சுமை வெகுஜன உற்பத்தியின் கீழ் நீடித்த சேவை செயல்திறனை மேம்படுத்தவும்.
5. மாடுலர் உயர் கடினத்தன்மை மாற்றக்கூடிய கடின தாடை அமைப்பு
கடினமான தாடைகள் சுயாதீனமான பிரிக்கக்கூடிய மட்டு வடிவமைப்பை ஏற்றுக்கொள்கின்றன. நீண்ட நேர கனமான கிளாம்பிங் உடைகளுக்குப் பிறகு, தாடைகளை முழு வைஸ் மாற்றாமல் தனித்தனியாக மாற்றலாம். பல தாடை சுயவிவர விருப்பங்கள் உருளை, படி மற்றும் ஒழுங்கற்ற ஹெவி-டூட்டி வொர்க்பீஸ்களுக்கு கிடைக்கின்றன, வெவ்வேறு உற்பத்தித் தொகுதிகளுக்கான நெகிழ்வான உள்ளமைவை உணர்கின்றன.
6. OEM தனிப்பயன்-வளர்ச்சி பொறியியல் ஆதரவை நிறைவு செய்யவும்
சீனாவை தளமாகக் கொண்ட சாதன உற்பத்தியாளர் என்ற முறையில், JWGRIP தொழிற்சாலை திட்டம் சார்ந்த OEM தனிப்பயன்-வளர்ச்சியை ஆதரிக்கிறது. இலக்கு சரிசெய்தலில் கிளாம்பிங்-ஸ்ட்ரோக் மாற்றம், சிறப்பு தாடை சுயவிவர மேம்பாடு, தரமற்ற தொட்டில்-டேபிள்களுக்கான மவுண்டிங்-ஹோல் ரீ-லேஅவுட் மற்றும் ஸ்பெஷல் ஹெவி-லோட்-ரேட்டிங் ஆப்டிமைசேஷன், சிக்கலான 5-அச்சு ஹெவி-லோட் செயலாக்கத் திட்டங்களின் தனிப்பயனாக்கப்பட்ட பொருத்துதல் கோரிக்கைகளை திருப்திப்படுத்துதல் ஆகியவை அடங்கும்.
விண்ணப்பத் துறைகள்
1. கடுமையான அச்சு உற்பத்தி
பெரிய அச்சு கோர்கள், கனமான அச்சு செருகல்கள் மற்றும் தடிமனான அச்சு அடிப்படை கூறுகள். ஹெவி-லோட் கிளாம்பிங் 5-அச்சு தோராயமாக அரைக்கும் தாக்கத்தை எதிர்க்கிறது. ஆண்டி-ஓவர்டர்னிங் ரவுண்ட் பேஸ் மல்டி-ஃபேஸ் இன்டெக்சிங் பரிமாண நிலைத்தன்மையைப் பாதுகாக்கிறது, அச்சு சோதனை-ரன் ஸ்கிராப் வீதத்தைக் குறைக்கிறது மற்றும் அச்சு வளர்ச்சி சுழற்சியைக் குறைக்கிறது.
2. அதிக வலிமை கொண்ட அலாய் கட்டமைப்பு-பகுதி எந்திரம்
ஏரோஸ்பேஸ் அதிக வலிமை கொண்ட அலாய் வெற்றிடங்கள், கனமான கட்டமைப்பு சட்டங்கள். உயர்-துல்லியமான ஒத்திசைவான மையப்படுத்தல் அதிக மதிப்புள்ள அலாய் கூறுகளுக்கான கடுமையான கோஆக்சியலிட்டி மற்றும் நிலை-சகிப்புத் தேவைகளைப் பூர்த்தி செய்கிறது.
3. கனமான வார்ப்பிரும்பு & ஃபவுண்டரி-பகுதி செயலாக்கம்
தடித்த வார்ப்பு வெற்றிடங்கள், கனரக இயந்திர வார்ப்புகள். ஹெவி-டூட்டி டிரான்ஸ்மிஷன் மற்றும் ஹார்ட்-ஜாவ் உள்ளமைவு 5-அச்சு சாய்க்கும் நிலைமைகளின் கீழ் வார்ப்பிரும்புகளின் உயர் பொருள்-அகற்றுதல் தோராயமாக அரைப்பதைத் தாங்கும்.
4. கனரக உபகரணங்கள் & பொறியியல்-இயந்திர கூறு உற்பத்தி
பெரிய அடிப்படை தட்டுகள், கனமான கட்டமைப்பு அடைப்புக்குறிகள் மற்றும் ரோட்டரி அம்சம் கொண்ட கனமான பாகங்கள். பரந்த கிளாம்பிங்-ஃபோர்ஸ் ரேஞ்ச் மற்றும் ஆண்டி-ஓவர்டர்னிங் பேஸ் பல்வேறு கனரக-உபகரண பகுதி வடிவவியலுக்கு ஏற்றது.
5. புதிய ஆற்றல் கனமான கட்டமைப்பு-பகுதி புனையமைப்பு
பெரிய பேட்டரி-ஹவுசிங் கட்டமைப்பு வெற்றிடங்கள், கனமான சேஸ் பிரேம்கள். 5-அச்சு மல்டி-ஃபேஸ் அரைத்தல் மற்றும் நிலையான மையப்படுத்தல் செயல்திறன் கொண்ட துளையிடுதல் வெகுஜன-உற்பத்தி செயல்திறனை ஆதரிக்கிறது.
6. பொதுவான கனரக-சுமை பல-அச்சு துல்லியமான பட்டறைகள்
பல்வேறு கனரக இயந்திர சுழற்சி-அம்ச பாகங்கள். அடிக்கடி ஹெவி-வொர்க்பீஸ் மாறுபாட்டை ஆதரிக்கிறது. தொட்டில்-அட்டவணை-உகந்ததாக்கப்பட்ட மவுண்டிங் டேட்டம் 5-அச்சு பட்டறைகளுக்கான ஃபிக்ச்சர்-அமைவு உழைப்பைக் குறைக்கிறது.
நிறுவல் பணிப்பாய்வு
1. நிறுவலுக்கு முன் சுத்தம் செய்யும் ஆய்வு
தொட்டில் ரோட்டரி-டேபிள் மவுண்டிங் பிளேன், வைஸ் ரவுண்ட்-பேஸ் கீழ் காண்டாக்ட் ஃபேஸ் மற்றும் லோகேட்டிங்-பின் ஹோல்களை நன்கு சுத்தம் செய்யவும். உலோக சில்லுகள், குளிரூட்டி எச்சங்கள் மற்றும் எண்ணெய் கறைகளை முழுமையாக அகற்றவும். சிறிய வெளிநாட்டுத் துகள்கள் வைஸ் சாய்வை ஏற்படுத்தும், பெரிய-கோண தொட்டில்-மேஜை சாய்வின் கீழ் விலகலைப் பெருக்கும் மற்றும் கனரக பணியிடங்களின் மல்டி-ஃபேஸ் எந்திரத் துல்லியத்தை தீவிரமாகச் சிதைக்கும்.
2. டேட்டம் பொருத்துதல் மற்றும் கட்டுதல்
தொட்டில்-மேஜை மவுண்டிங் பிளேனில் வைஸ் வைக்கவும், பின்களை செருகவும். டயல்-இண்டிகேட்டர் சென்ட்ரிங் அட்ஜஸ்ட்மென்ட் ரெஃபரன்சிங் ரவுண்ட்-பேஸ் அவுட்டர் கான்சென்ட்ரிக் டேட்டமைச் செய்யவும். மையப்படுத்தல் முடிந்ததும், இயந்திர-கருவி-குறிப்பிட்ட முறுக்கு மதிப்புக்கு ஏற்ப கண்டிப்பாக மவுண்டிங் போல்ட்களை இறுக்கவும். குலுக்கல் அல்லது நிலை விளையாட்டு இல்லாமல் இருமுறை சரிபார்ப்பு வைஸ் உறுதியாக சரி செய்யப்பட்டது.
3. ஹெவி-வொர்க்பீஸ் கிளாம்பிங் சரிசெய்தல்
கடினமான தாடைகளுக்கு இடையில் கனமான பணிப்பொருளை வைக்கவும். ஒத்திசைவான சுய-மையப்படுத்துதல் கிளாம்பிங் பொறிமுறையை செயல்படுத்தவும். பணிப்பகுதி பொருள் மற்றும் வெட்டும் செயல்முறைக்கு ஏற்ப கிளாம்பிங் சக்தியை சரிசெய்யவும். 5-அச்சு சாய்க்கும் கவிழ்க்கும் தருணம் மற்றும் துருவல் வெட்டு விசை ஆகியவற்றின் ஒருங்கிணைந்த சுமைகளை எதிர்க்க, கனமான திடமான வெற்றிடங்களுக்கு போதுமான உயர் கிளாம்பிங் விசையைப் பயன்படுத்துங்கள். வொர்க்பீஸ் ஸ்லிப்புக்கு வழிவகுக்கும் போதிய கிளாம்பிங் விசையைத் தவிர்க்கவும்.
4. தொட்டில்-டேபிள் முழு வீச்சு செயலற்ற-இயங்கும் சரிபார்ப்பு
தொட்டில்-மேஜையின் முழு வீச்சு சாய்வு மற்றும் ரோட்டரி அட்டவணைப்படுத்தல் செயலற்ற இயக்கத்தை செயல்படுத்தவும். உண்மையான 5-அச்சு வேலை நிலைமைகளை உருவகப்படுத்தவும், இயந்திர குறுக்கீட்டை பரிசோதிக்கவும், உருவகப்படுத்தப்பட்ட கவிழ்க்கும் தருணம் மற்றும் வெட்டு சுமையின் கீழ் பணிப்பகுதியை மாற்றும் போக்கு ஏற்படவில்லை என்பதை சரிபார்க்கவும். செயலற்ற முறையில் இயங்கும் சோதனையில் தேர்ச்சி பெற்றால் மட்டுமே சோதனைக் கட்டத்திற்குள் நுழைய முடியும்.
5. சோதனை வெட்டு துல்லிய சரிபார்ப்பு
சோதனை ஹெவி-டூட்டி காலியைப் பயன்படுத்தி சோதனை-வெட்டு எந்திரத்தைச் செய்யவும். பல முக பரிமாண மற்றும் வடிவியல் சகிப்புத்தன்மை குறியீடுகளை அளவிடவும். முறையான வெகுஜன-உற்பத்திச் செயலாக்கத்திற்கு முன் பொறியியல் தேவைகளைப் பூர்த்தி செய்யும் மைய நிலைத்தன்மை மற்றும் எதிர்ப்பு-தலைகீழ் செயல்திறன் ஆகியவற்றை உறுதிப்படுத்தவும்.
பராமரிப்பு முறை
1. தினசரி வழக்கமான பராமரிப்பு ஒவ்வொரு உற்பத்தி மாற்றத்திற்குப் பிறகு, கடினமான-தாடை இறுக்கும் முகங்கள் மற்றும் வட்ட-அடிப்படையின் கீழ் தரவு மேற்பரப்பு ஆகியவற்றை சுத்தம் செய்யவும். பொசிஷனிங் விலகல் மூலங்களை அகற்ற, திரட்டப்பட்ட சில்லுகள் மற்றும் குளிரூட்டியின் எச்சங்களை அகற்றவும்.
2. அரை மாதாந்திர லூப்ரிகேஷன் வேலை திறந்த சீல்-யூனிட் பராமரிப்பு அணுகல். சிறப்பு உயர்-பாகுத்தன்மை எதிர்ப்பு உடைகள் மசகு எண்ணெய் உள் கனரக-சுமை கியர்-ரேக் டிரான்ஸ்மிஷன் ஜோடிக்குள் செலுத்தவும். தாடை ஒத்திசைவு-இயக்கத்தை சீராக வைத்து, தொடர்ச்சியான 5-அச்சு அட்டவணைப்படுத்தல் உற்பத்தியின் கீழ் பரிமாற்ற-இடைவெளி நிலையை உறுதிப்படுத்தவும்.
3. வழக்கமான அணியக்கூடிய பகுதி ஆய்வு கடின தாடை தொடர்பு மேற்பரப்புகளை அவ்வப்போது ஆய்வு செய்யவும். கீறல்கள் ஏற்பட்டவுடன் மட்டு தாடைகளை சுயாதீனமாக மாற்றவும் அல்லது இறுக்கமான கிளாம்பிங் தரத்தை அணியவும். தேய்ந்த தாடைகளுடன் உற்பத்தியைத் தொடர வேண்டாம்; இது கனரக பணியிடங்களுக்கு மையப்படுத்தல் பிழைகளை ஏற்படுத்தும்.
4. காலாண்டு தரவு சரிபார்ப்பு செயல்முறை ஒவ்வொரு காலாண்டிலும் தொட்டில்-மேஜையில் இருந்து வைஸ் டிஸ்மவுண்ட். சிராய்ப்பு அல்லது உள்தள்ளலுக்கு சுற்று-அடிப்படை கீழ் மேற்பரப்பை ஆய்வு செய்யவும். அளவீடுகள் மூலம் சுய-மையப்படுத்துதல் மீண்டும்-துல்லியத்தை அளவிடவும், வெகுஜன உற்பத்தி ஸ்கிராப் சம்பவங்களுக்கு முன்னதாக நுட்பமான துல்லியமான சறுக்கலைக் கண்டறியவும்.
5. நீண்ட கால செயலற்ற சேமிப்பகப் பாதுகாப்பு நீண்ட காலத்திற்கு சேவை செய்யாமல் இருக்கும் போது முழு வைஸ் யூனிட்டையும் முழுமையாக சுத்தம் செய்யவும். வட்ட-அடிப்படை தரவு மற்றும் தாடை வேலை செய்யும் பரப்புகளில் துரு எதிர்ப்பு பாதுகாப்பு பூச்சுகளைப் பயன்படுத்துங்கள். உலர்ந்த தூசி-தடுப்பு சூழலில் சேமிக்கவும்.
6. தடைசெய்யப்பட்ட-செயல்பாட்டு விதிகள் ஓவர்-ஸ்ட்ரோக் கிளாம்பிங் மற்றும் ஓவர்-லோட் ஒர்க்பீஸ் ஹோல்டிங்கைத் தடுக்கவும். சுற்று-அடிப்படை சிதைவு மற்றும் உள்-பரப்பு கூறு சேதத்தைத் தவிர்க்க, கனமான கருவிகளைக் கொண்டு வைஸ்-பாடி அல்லது தாடைகளைத் தாக்க வேண்டாம்.
பொதுவான தவறு கண்டறிதல் & தீர்வுகள்
தவறு 1: 5-அச்சு அட்டவணைப்படுத்தலுக்குப் பிறகு பல முக பரிமாண முரண்பாடு
· சாத்தியமான காரணங்கள்: தாடை-மேற்பரப்பு தேய்மானம்; போதுமான clamping சக்தி; தளர்வான சுற்று-அடிப்படை பெருகிவரும் போல்ட்கள்; போதுமான உயவு பரிமாற்றம்-ஜோடி-இடைவெளி சறுக்கலுக்கு வழிவகுக்கிறது
· தீர்வுகள்: தேய்ந்த மாடுலர் தாடைகளை மாற்றவும்; பணிக்கருவி சொத்துக்கு ஏற்றவாறு clamping-force-ஐ சரிசெய்யவும்; நிலையான முறுக்கு மவுண்டிங்-போல்ட்களை மீண்டும் இறுக்கவும்; சிறப்பு மசகு எண்ணெய் நிரப்பவும் மற்றும் மையப்படுத்தல்-துல்லியத்தை மீண்டும் சரிபார்க்கவும்.
தவறு 2: மந்தமான தாடை இயக்கம், சீரழிந்த ஒத்திசைவை மையப்படுத்திய செயல்திறன்
· சாத்தியமான காரணங்கள்: சில்லுகள் / குளிரூட்டிகள் சீல் செய்யப்பட்ட டிரான்ஸ்மிஷன்-சேம்பரில் ஊடுருவுகின்றன; மசகு எண்ணெய் குறைதல்; பரிமாற்ற-ஜோடி அனுமதியின் ஆஃப்செட்
· தீர்வுகள்: திறந்த சீல் வீடுகள்; முழுமையாக சுத்தமான உள் கியர்-ரேக் கூட்டங்கள்; உடைகள் எதிர்ப்பு கிரீஸை மீண்டும் நிரப்பவும்; ஃபைன்-டியூன் டிரான்ஸ்மிஷன் கிளியரன்ஸ் அளவுருக்கள்.
தவறு 3: மீண்டும் மீண்டும் தொட்டில் அட்டவணை அட்டவணைப்படுத்தல் சுழற்சிகளுக்குப் பிறகு நிலை மாற்றம் ஏற்படுகிறது
· சாத்தியமான காரணங்கள்: ரவுண்ட்-பேஸ் பாட்டம்-டேட்டம் மற்றும் தொட்டில்-மேஜை விமானத்திற்கு இடையில் சிக்கியுள்ள வெளிநாட்டு அசுத்தங்கள்; மவுண்டிங்-போல்ட் கீழ்-முறுக்கு; நீண்ட கால ஓவர்லோட் செயல்பாட்டிலிருந்து உள்ளூர் நுண்ணிய சிதைவு
· தீர்வுகள்: டிஸ்மவுண்ட் வைஸ்; இரண்டு இனச்சேர்க்கை மேற்பரப்புகளை நன்கு சுத்தம் செய்யுங்கள்; குறிப்பிட்ட முறுக்கு விசையுடன் போல்ட்களை மீண்டும் இறுக்கவும்; நிரந்தர சிதைவுக்கு சுற்று-தளத்தை ஆய்வு செய்யுங்கள்; நிரந்தர சிதைவு இருந்தால் வைஸ் யூனிட்டை மாற்றவும்.
தவறு 4: ஹெவி-லோட் 5-அச்சு கரடுமுரடான அரைக்கும் போது பணிப்பகுதி மைக்ரோ-ஸ்லிப்
· சாத்தியமான காரணங்கள்: போதுமான பூட்டுதல் முறுக்கு; சில்லு எச்சங்கள் கடின-தாடை இறுக்கி-முகங்களில் சிக்கியுள்ளன
· தீர்வுகள்: லாக்கிங் டார்க்கை மிதமாக அதிகரிக்கவும்; பணிப்பகுதிகளை இறுக்குவதற்கு முன் தாடை தொடர்பு மேற்பரப்புகளை முழுமையாக சுத்தம் செய்யவும்.
பேக்கேஜிங் & ஏற்றுமதி
JWGRIP ஹெவி-டூட்டி ரவுண்ட் பேஸ் செல்ஃப்-சென்டரிங் வைஸ் 5 ஆக்சிஸ் மெஷினிங்கிற்கு:
· நிலையான கையிருப்பு மாதிரிகள் வேகமான உலகளாவிய ஏற்றுமதியை ஆதரிக்கின்றன.
· ஒவ்வொரு வைஸும் தொழிற்சாலையை விட்டு வெளியேறும் முன், முறையான துல்லிய-சோதனை அறிக்கை மற்றும் தயாரிப்புத் தகுதிச் சான்றிதழுடன் பல உருப்படிகளைக் கண்டிப்பான துல்லியமான ஆய்வுக்கு உட்படுத்தப்படும்.
· அனைத்து டேட்டம் மேற்பரப்புகளுக்கும் துரு எதிர்ப்பு செயலிழப்பு சிகிச்சை பயன்படுத்தப்படுகிறது.
· ஒற்றை-அலகு தயாரிப்புகள் அதிர்ச்சி-உறிஞ்சும் முத்து பருத்தி மற்றும் அதிக வலிமை கொண்ட அட்டைப்பெட்டி பேக்கேஜிங்கைப் பயன்படுத்துகின்றன.
· ஏற்றுமதி சார்ந்த ஆர்டர்கள், அதிர்ச்சி-எதிர்ப்பு புகைபிடித்தல் இல்லாத மர-கேஸ் பகிர்வு பேக்கேஜிங்கைப் பயன்படுத்துகின்றன, நீண்ட தூர கடல்-நிலப் போக்குவரத்தின் போது துல்லியமான சேதத்திலிருந்து சுற்று-அடிப்படை தரவு மற்றும் கடினமான-தாடை வேலை மேற்பரப்புகளைப் பாதுகாக்கின்றன.
· OEM தனிப்பயன்-மேம்பாடு மாற்றியமைக்கப்பட்ட ஆர்டர்கள் பரஸ்பர-பேச்சுவார்த்தையின் முன்னணி நேரத்தைப் பின்பற்றுகின்றன.
பொறியியல் தேர்வு மதிப்பீட்டு புள்ளிகள்
5-அச்சு இயந்திரத்திற்கான ஹெவி-டூட்டி ரவுண்ட்-பேஸ் செல்ஃப்-சென்டரிங் வைஸ், தொட்டில்-வகை 5-அச்சு உபகரணங்களின் ஹெவி-லோட் மல்டி-ஆங்கிள் டில்டிங்-இன்டெக்சிங் செயலாக்க காட்சிகளை குறிவைக்கிறது. இது முக்கிய தொழில் வலி புள்ளிகளை தீர்க்கிறது:
· போதிய ரவுண்ட்-பேஸ் ஆன்டி-ஓவர்டர்ன் விறைப்புத்தன்மை
· மீண்டும் மீண்டும் அட்டவணைப்படுத்தலின் கீழ் சறுக்கல் மையப்படுத்துதல்
· மோசமான தொட்டில்-மேஜை இணக்கத்தன்மை
· கடுமையான திடமான வெற்றிடங்களுக்கு போதுமான கிளாம்பிங் விசை இல்லை
· கடுமையான 5-அச்சு பணிமனை சூழலால் ஏற்படும் விரைவான உடைகள்
நிலையான இன்-ஸ்டாக் பதிப்புகள், குறுகிய விநியோக சுழற்சி மற்றும் நிலையான உயர்-செயல்திறன் ஆகியவற்றைக் கொண்ட பெரும்பாலான முக்கிய தொட்டில்-பாணி 5-அச்சு இயந்திர-கருவி திட்டங்களுக்கு பொருந்தும். தரமற்ற தொட்டில்-அட்டவணை நிறுவல் பரிமாணங்கள், சூப்பர்-ஹெவி-லோட் ஒர்க்பீஸ்கள் அல்லது சிறப்பு தாடை சுயவிவரத் தேவைகள் கொண்ட திட்டங்களுக்கு, OEM தனிப்பயன்-மேம்பாடு பொறியியல் சேவையைப் பின்பற்ற பரிந்துரைக்கப்படுகிறது.
தேர்வு மதிப்பீட்டை நடத்தும் போது:
1. முதலில் அதிகபட்ச ஒர்க்பீஸ் அவுட்லைன் பரிமாணம் மற்றும் தேவையான கிளாம்பிங் ஸ்ட்ரோக்கை உறுதிப்படுத்தவும்.
2. ஆன்-சைட் தொட்டில்-பாணி 5-அச்சு ரோட்டரி டேபிளின் இயற்பியல் பரிமாணம் மற்றும் இருப்பிட-பின் தளவமைப்பைச் சரிபார்க்கவும்.
3. இந்த வைஸ் நீடித்த கனமான சுமை கட்டமைப்பு செயல்திறன், பயனர் நட்பு செயல்பாடு மற்றும் எளிதாக பராமரிக்கக்கூடிய மட்டு வடிவமைப்பு ஆகியவற்றைக் கொண்டுள்ளது.
4. இது கனரக-கடமை 5-அச்சு பாகங்களின் நிராகரிப்பு விகிதத்தை திறம்பட குறைக்கிறது மற்றும் நீண்ட கால பணிமனை பராமரிப்பு செலவைக் குறைக்கிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
Q1: தொட்டில்-மேஜை அதிகபட்ச கோணத்தில் சாய்ந்தால் இந்த வைஸ் பெரிய தலைகீழான தருணத்தைத் தாங்க முடியுமா?
ஆம். தடிமனான வலுவூட்டப்பட்ட அழுத்த-நிவாரண சுற்று-அடிப்படை அமைப்பு, தொட்டில்-வகை 5-அச்சு இயந்திரங்களின் பெரிய கவிழ்ப்பு-தருணம் வேலை-நிலைமைக்கு சிறப்பாக உகந்ததாக உள்ளது. இது அதிகபட்ச-கோண சாய்வு மற்றும் கனரக-வெட்டு ஒருங்கிணைந்த சுமையின் கீழ் நுண்ணிய சிதைவைத் தடுக்கிறது.
Q2: கடின தாடை அதிக சுமை தேய்மானத்திற்குப் பிறகு முழு வைஸையும் மாற்ற வேண்டுமா?
இல்லை. கடினமான தாடைகள் சுயாதீனமான மட்டு பிரிக்கக்கூடிய வடிவமைப்பை ஏற்றுக்கொள்கின்றன. தேய்ந்த தாடைகளை முழுமையான வைஸ் யூனிட்டை மாற்றாமல் தனித்தனியாக மாற்றலாம், நீண்ட கால பராமரிப்பு செலவைக் குறைக்கலாம்.
Q3: பிரதான தொட்டில்-பாணி 5-அச்சு ரோட்டரி டேபிள்களில் இதை நேரடியாக ஏற்ற முடியுமா?
நிலையான-பதிப்பு மவுண்டிங்-ஹோல் மற்றும் லோகேட்டிங்-பின் தளவமைப்பு பிரதான தொட்டில்-டேபிள் விவரக்குறிப்புகளுடன் பொருந்துகிறது. சிறப்பு தரமற்ற தொட்டில்-அட்டவணை உபகரணங்களுக்கு, OEM தனிப்பயன்-மேம்பாடு தகவமைப்பு மாற்றத்தை உணர முடியும்.
Q4: ஹெவி-டூட்டி ரவுண்ட் பேஸ் செல்ஃப்-சென்டரிங் வைஸ் ஃபார் 5 ஆக்சிஸ் மெஷினிங்கிற்கு பெரிய பொருள் அகற்றும் விகிதத்துடன் அதிக சுமை தோராயமாக அரைப்பதற்கு ஏற்றதா?
ஆம். ஹெவி-டூட்டி சின்க்ரோனஸ் டிரான்ஸ்மிஷன் மற்றும் உயர்-கடினத்தன்மை கடின-தாடை உள்ளமைவு 5-அச்சு சாய்க்கும் நிலைமைகளின் கீழ் தடிமனான அச்சு-எஃகு வெற்றிடங்கள் மற்றும் கனமான வார்ப்பு-வொர்க்பீஸ்களின் தோராயமான அரைக்கும் செயலாக்கத்தை திருப்திப்படுத்த முடியும்.
Q5: ஆரம்ப தரவு மையப்படுத்தலுக்குப் பிறகு, ஒவ்வொரு தொகுதி மாற்றத்திற்கும் மீண்டும் மீண்டும் டயல்-இண்டிகேட்டர் சீரமைப்பு தேவையா?
முதல் நிறுவலின் போது ஒரு முறை தரவு மையப்படுத்தலை முடித்த பிறகு, வைஸ் மற்றும் தொட்டில்-அட்டவணைக்கு இடையே உள்ள தொடர்பு நிலை உறவு மாறாமல் இருக்கும். மீண்டும் மீண்டும் முழு டயல்-இண்டிகேட்டர் மையப்படுத்தும் வேலை இல்லாமல் பேட்ச்-ஓவருக்கு காட்சி ஆய்வு மட்டுமே தேவைப்படுகிறது.
விசாரணையை அனுப்பு
தொடர்பு தகவல்
-
முகவரி
எண். 44, டேனிங் தொழில்முனைவோர் சாலை, ஹியூமன் டவுன், டோங்குவான் நகரம், குவாங்டாங் மாகாணம், சீனா
-
டெல்
-
மின்னஞ்சல்
JWGRIPக்கு விசாரணையை அனுப்ப வரவேற்கிறோம். எங்கள் தொழில்முறை தொழில்நுட்ப மற்றும் விற்பனைக் குழு இலவச பொருத்துதல் தேர்வு, தனிப்பயனாக்கப்பட்ட தீர்வு வடிவமைப்பு மற்றும் துல்லியமான மேற்கோள் ஆகியவற்றை வழங்கும்.
செய்தி பரிந்துரைகள்